Linha de Produtos

Abrasivos

PFERD

Discos, lixas, rebolos e abrasivos industriais para corte, desbaste e acabamento.

Discos de Desbaste

Ver todos (25 produtos) →

Discos Flap / Polifan

Ver todos (52 produtos) →

Discos de Fibra / ACTIROX

Ver todos (162 produtos) →
Disco de Fibra PFERD COMBICLICK VICTOGRAIN — PFERD, Hebron Ferramentas
PFERD

Disco de Fibra PFERD COMBICLICK VICTOGRAIN

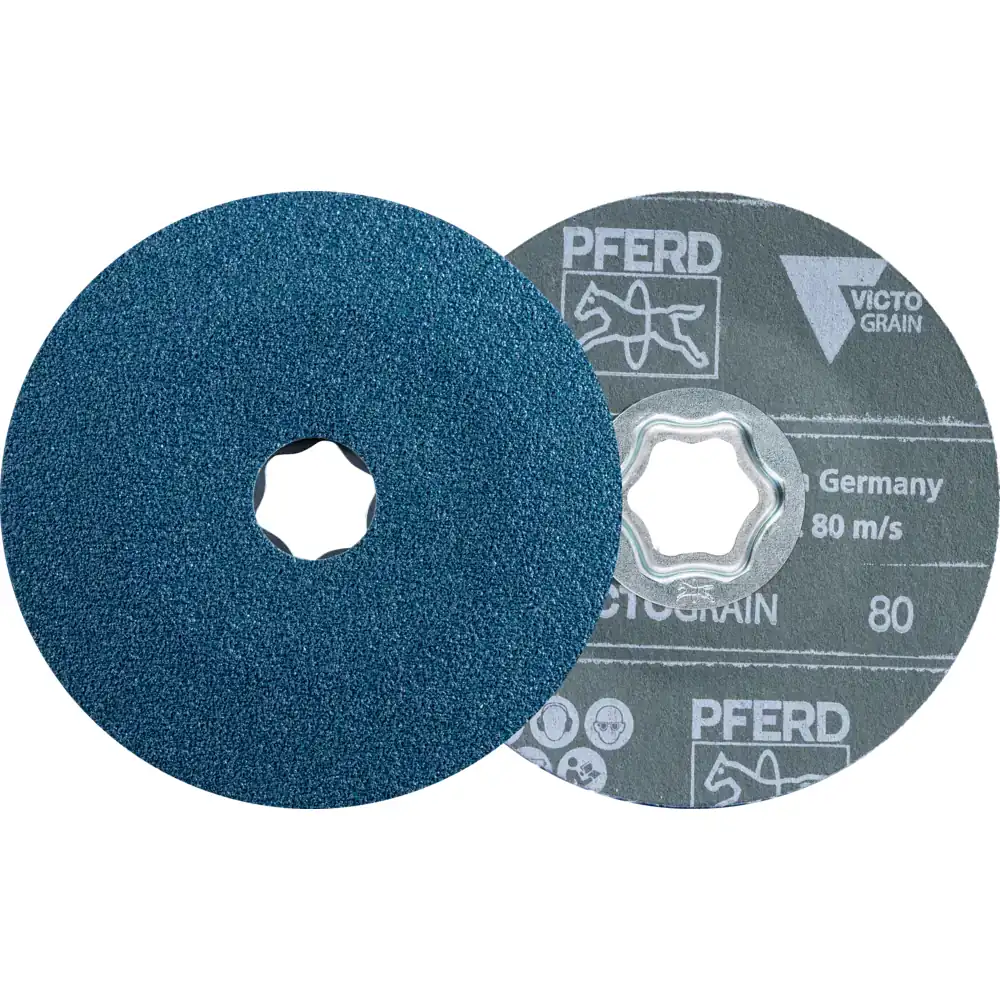
O VICTOGRAIN é a resposta da PFERD à pergunta de por que um grão abrasivo perde corte. A descrição da PFERD é precisa: os grãos são triangulares e fixados ao costado por um dos lados, o que os mantém firmes no lugar; o perfil esguio deixa um grande espaço para o cavaco; e cada triângulo contém cristais muito pequenos, de modo que as arestas de corte continuam expostas enquanto só uma quantidade mínima de grão se desprende durante o uso. Traduzido para a bancada: o disco não arredonda. Ele se renova por dentro, mantendo agressividade do primeiro ao último minuto, em vez de cortar bem nos dez primeiros e depois só esquentar a peça. A PFERD indica esta linha para aço, aço fundido, não-ferrosos duros, ligas à base de níquel — Inconel e Hastelloy — e aços temperados. É a faixa de material em que o disco comum morre rápido: material que conduz mal o calor e devolve todo ele para a ferramenta. Aplicações declaradas: rebarbação, nivelamento, trabalho de superfície, cordão de solda e bordas. Seis itens de 115 mm, nos grãos 36, 60 e 80, cada um na versão padrão e na versão COOL, que leva revestimento com aditivos ativos de corte. Sobre o sistema COMBICLICK: o disco tem fixação própria no verso e trabalha sobre um prato de apoio desenvolvido para ele, o que elimina a porca e a arruela de centro. A PFERD descreve rasgos de refrigeração com geometria específica, que movimentam um grande volume de ar e reduzem o calor no abrasivo e na peça. Os índices que a PFERD declara, comparando com ferramenta convencional: cerca de 30% menos temperatura na peça, cerca de 25% mais remoção e cerca de 30% mais vida útil. Sem peça de fixação saliente, também não há risco de riscar a peça com a porca. Velocidade periférica máxima de 80 m/s, que não deve ser excedida — em disco de 115 mm isso corresponde a 13.300 rpm. O prato de apoio é vendido separadamente.

Ver detalhes →
Disco de Fibra PFERD COMBICLICK CO-COOL e A-COOL — PFERD, Hebron Ferramentas
PFERD

Disco de Fibra PFERD COMBICLICK CO-COOL e A-COOL

Esta é a linha de maior amplitude de grão do COMBICLICK: do 24, que arranca material, ao 220, que já é preparação de superfície. Oito itens de 115 mm cobrindo desbaste pesado até acabamento fino sem trocar de sistema de fixação. São duas especificações de grão. O CO-COOL usa grão de óxido cerâmico autoafiante, que a PFERD indica para desbaste agressivo em materiais duros que conduzem mal o calor — inox, aço fundido, aços até 1.200 N/mm² ou acima de 54 HRC — e também em alumínio, latão, bronze e cobre. O A-COOL, nos grãos 120 e 220, é a opção de acabamento da linha. O COOL não é nome comercial vazio. A PFERD descreve o revestimento como contendo aditivos ativos de corte, que elevam a remoção, reduzem o empastamento e produzem corte mais frio. Em inox, essas três coisas são a mesma coisa: disco empastado esquenta, disco quente mancha a peça, e peça manchada é retrabalho. Sobre o sistema COMBICLICK: o disco tem fixação própria no verso e trabalha sobre um prato de apoio desenvolvido para ele, o que elimina a porca e a arruela de centro. A PFERD descreve rasgos de refrigeração com geometria específica, que movimentam um grande volume de ar e reduzem o calor no abrasivo e na peça. Os índices que a PFERD declara, comparando com ferramenta convencional: cerca de 30% menos temperatura na peça, cerca de 25% mais remoção e cerca de 30% mais vida útil. Sem peça de fixação saliente, também não há risco de riscar a peça com a porca. Velocidade periférica máxima de 80 m/s, que não deve ser excedida — em disco de 115 mm isso corresponde a 13.300 rpm. O prato de apoio é vendido separadamente. Como se usa um disco de fibra: inclinado, apoiado em parte do disco, nunca de face inteira. Apoiar o disco todo tira o escape do cavaco e empasta o abrasivo. E disco de fibra só trabalha montado em prato de apoio — é o prato que dá a rigidez; sem ele o disco dobra e rasga.

Ver detalhes →
Disco de Fibra PFERD COMBICLICK CO-COOL CONTOUR 125 mm — PFERD, Hebron Ferramentas
PFERD

Disco de Fibra PFERD COMBICLICK CO-COOL CONTOUR 125 mm

O formato CONTOUR existe para a peça que não é plana. Em superfície curva, canto interno e raio, o disco de fibra reto só toca a peça na borda — e borda que toca sozinha corta mais do que o resto, deixando marca de disco na peça. Três itens de 125 mm, nos grãos 60, 80 e 120, com o mesmo grão de óxido cerâmico CO-COOL da linha padrão: desbaste agressivo em material duro de baixa condução térmica, com o revestimento de aditivos ativos que reduz empastamento e esquenta menos. É também o único diâmetro de 125 mm da linha PFERD de disco de fibra desta tabela — o que importa para quem já padronizou a esmerilhadeira em 125 mm e não quer manter duas medidas de prato. Sobre o sistema COMBICLICK: o disco tem fixação própria no verso e trabalha sobre um prato de apoio desenvolvido para ele, o que elimina a porca e a arruela de centro. A PFERD descreve rasgos de refrigeração com geometria específica, que movimentam um grande volume de ar e reduzem o calor no abrasivo e na peça. Os índices que a PFERD declara, comparando com ferramenta convencional: cerca de 30% menos temperatura na peça, cerca de 25% mais remoção e cerca de 30% mais vida útil. Sem peça de fixação saliente, também não há risco de riscar a peça com a porca. Velocidade periférica máxima de 80 m/s. O prato de apoio é vendido separadamente; o prato COMBICLICK desta tabela atende 115 e 125 mm.

Ver detalhes →
Imagem em breve
PFERD

Prato de Apoio COMBICLICK PFERD e Kit CC-SET

O disco COMBICLICK não monta em prato comum: a fixação é própria, no verso do disco, e é o prato que a recebe. Sem o prato COMBICLICK, o disco não tem como ser usado — e é por isso que ele entra na primeira compra, não na reposição. O prato é também metade da tecnologia. Os rasgos de refrigeração que a PFERD descreve, e que respondem pelos cerca de 30% de redução de temperatura na peça, estão no conjunto disco mais prato. Montar disco COMBICLICK e esperar o resultado sem o prato próprio não funciona. Três versões de prato na tabela, todas em rosca M14 e todas atendendo 115 e 125 mm: CC-GT, CC-H-GT e CC-S-GT. Mais o kit COMBICLICK CC-SET 115 M14, que é a entrada pronta no sistema. Observação honesta: a diferença entre as três versões de prato não está descrita em nenhuma fonte oficial da PFERD que eu tenha conseguido ler. É a informação mais importante a pedir à PFERD antes de publicar esta página, porque o comprador precisa saber qual prato combinar com qual disco. Veja as pendências. Rosca M14: montagem direta em esmerilhadeira angular comum, com ou sem bateria.

Ver detalhes →

Lixas e Cintas de Lixa

Ver todos (38 produtos) →
Folha de Lixa Ferro PFERD BG ECO — Costado de Pano, 230 × 280 mm — PFERD, Hebron Ferramentas
PFERD

Folha de Lixa Ferro PFERD BG ECO — Costado de Pano, 230 × 280 mm

O costado é o que define esta folha. Pano, não papel — e isso muda o que ela aguenta.Papel rasga quando a folha dobra sobre uma quina, enrosca em rebarba e abre no primeiro canto vivo. Pano flexiona, acompanha o contorno da peça e resiste ao rasgo. É por isso que a lixa de pano é a lixa de metal: em serralheria e caldeiraria a peça quase nunca é plana, e quase sempre tem aresta.Abrasivo de óxido de alumínio, que é o grão tenaz — ele resiste à pressão em vez de se fragmentar, e é o que corta aço sem se consumir antes da peça.Nove granulometrias, do 40 ao 240: cobre do desbaste de cordão de solda ao acabamento antes da pintura, sem sair da mesma folha.Todas as folhas são 230 × 280 mm, o formato padrão de folha de lixa, fornecidas em embalagem de 50 folhas. O tamanho é pensado para ser rasgado: uma folha dá quatro quartos para taco de lixar, ou dois meios para trabalho à mão.Como ler a granulometria: 40 a 80 é desbaste, tira material e marca a superfície. 100 a 180 é preparação, uniformiza e apaga o risco do grão anterior. 220 a 400 é acabamento. Acima de 600 já é polimento, não lixamento. Pular mais de um degrau na sequência não funciona — grão fino não apaga risco de grão grosso, só o deixa brilhante.

Ver detalhes →
Folha de Lixa d’Água PFERD BP-W ECO PAINT — 230 × 280 mm — PFERD, Hebron Ferramentas
PFERD

Folha de Lixa d’Água PFERD BP-W ECO PAINT — 230 × 280 mm

É a folha de maior amplitude de grão de toda a linha: dezesseis granulometrias, do 60 ao 2500. Nenhum outro abrasivo do catálogo chega tão fino.A PFERD descreve a linha como opção de baixo custo para tinta e vidro, e indica que ela é "particularmente adequada para todo trabalho de lixamento a úmido em construções pintadas convencionais". A ficha do produto informa que pode ser usada a úmido e a seco.O que a água faz, e por isso essa folha existe: ela carrega o resíduo para fora antes de ele aderir ao grão, resfria a superfície e funciona como lubrificante entre a folha e a peça. Sem empastamento e sem calor, o grão fino consegue trabalhar — e é por isso que a lixa d’água chega a 2500 enquanto a lixa seca para no 1000.O abrasivo é carbeto de silício, sobre costado de papel flexível e leve à prova d’água. SiC é um grão duro e frágil: ele lasca em vez de arredondar, o que mantém a aresta viva em material macio como tinta, massa e verniz, que não oferecem resistência suficiente para afiar um grão tenaz.Materiais que a PFERD lista para a linha: alumínio, latão, cobre, aço inoxidável, titânio, zinco, termoplásticos, plásticos reforçados com fibra (GRP e CRP), ferros fundidos e aços temperados. As aplicações declaradas são limpeza, retificação fina passo a passo, asperização e trabalho geral de superfície, aplicadas à mão — e a folha pode ser rasgada na medida.Vantagens declaradas pela PFERD: boa aderência do grão, máximo desempenho abrasivo, alta resistência ao rasgo e conformidade com a norma ISO 21948.Todas as folhas são 230 × 280 mm, o formato padrão de folha de lixa, fornecidas em embalagem de 50 folhas. O tamanho é pensado para ser rasgado: uma folha dá quatro quartos para taco de lixar, ou dois meios para trabalho à mão.Como ler a granulometria: 40 a 80 é desbaste, tira material e marca a superfície. 100 a 180 é preparação, uniformiza e apaga o risco do grão anterior. 220 a 400 é acabamento. Acima de 600 já é polimento, não lixamento. Pular mais de um degrau na sequência não funciona — grão fino não apaga risco de grão grosso, só o deixa brilhante.

Ver detalhes →
Folha de Lixa Seco PFERD BP ECO AC — Anti-Empastante, 230 × 280 mm — PFERD, Hebron Ferramentas
PFERD

Folha de Lixa Seco PFERD BP ECO AC — Anti-Empastante, 230 × 280 mm

A camada anti-empastante é o produto. Sem ela, lixar tinta, massa ou madeira resinosa a seco é uma corrida contra o relógio: o resíduo adere ao grão, o espaço entre os grãos entope, e em poucos minutos a folha está lisa e só esquenta a peça.A camada — um lubrificante seco aplicado sobre o abrasivo, que a tabela da PFERD identifica como anti-empastante — impede que o material removido grude no grão. É a mesma função da água na lixa d’água, sem molhar a peça.E é por isso que esta linha existe ao lado da d’água. Nem toda superfície pode ser molhada: madeira incha, massa corrida solta, drywall estraga, e há serviço em que não dá para ter água. Nesses casos, a seco com anti-empastante é a única saída.Abrasivo de óxido de alumínio sobre costado de papel, em treze granulometrias, do 60 ao 1000.Uma consequência prática que vale saber: resíduo de estearato pode interferir na aderência da tinta aplicada depois. Quem vai pintar logo em seguida deve limpar a superfície — é a razão pela qual não se usa lixa anti-empastante em tudo, por mais prática que seja.Todas as folhas são 230 × 280 mm, o formato padrão de folha de lixa, fornecidas em embalagem de 50 folhas. O tamanho é pensado para ser rasgado: uma folha dá quatro quartos para taco de lixar, ou dois meios para trabalho à mão.Como ler a granulometria: 40 a 80 é desbaste, tira material e marca a superfície. 100 a 180 é preparação, uniformiza e apaga o risco do grão anterior. 220 a 400 é acabamento. Acima de 600 já é polimento, não lixamento. Pular mais de um degrau na sequência não funciona — grão fino não apaga risco de grão grosso, só o deixa brilhante.

Ver detalhes →
Rebolo de Bancada PFERD UNIVERSAL — Óxido de Alumínio — PFERD, Hebron Ferramentas
PFERD

Rebolo de Bancada PFERD UNIVERSAL — Óxido de Alumínio

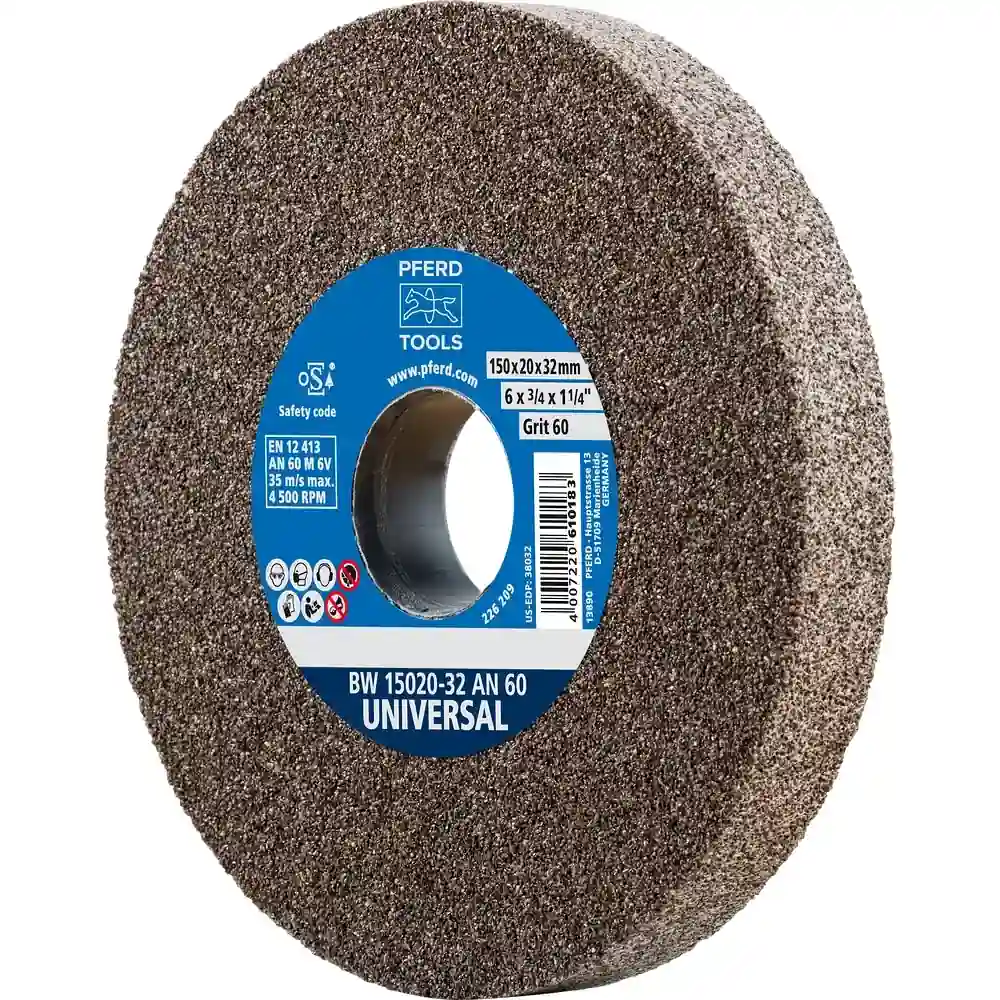
O rebolo marrom é o de uso geral do esmeril de bancada: óxido de alumínio em liga vitrificada, para aço carbono, aço-liga e a rotina de rebarbar, acertar borda e dar o primeiro fio na ferramenta. Três grãos cobrem a bancada inteira. Grão 24 para arrancar material e corrigir peça fora de medida. Grão 36 como o grão de uso diário, que desbasta sem deixar a superfície grosseira. Grão 60 para o acerto final, quando o que falta é dimensão pequena e superfície aceitável. Dimensão 150 x 20 mm com furo de 32 mm, até 4.500 rpm — cerca de 35 m/s na periferia. O conjunto vem com kit de reduções para 25, 20 e 16 mm, o que resolve a montagem na maioria dos esmeris de bancada do mercado sem precisar de bucha torneada. Um detalhe que o catálogo da PFERD faz questão de registrar: dressar o rebolo com regularidade expõe grão afiado e mantém a face de trabalho uniforme. Rebolo empastado não corta — esquenta a peça e queima o fio.

Ver detalhes →
Rebolo de Bancada PFERD HSS — Óxido de Alumínio Branco — PFERD, Hebron Ferramentas
PFERD

Rebolo de Bancada PFERD HSS — Óxido de Alumínio Branco

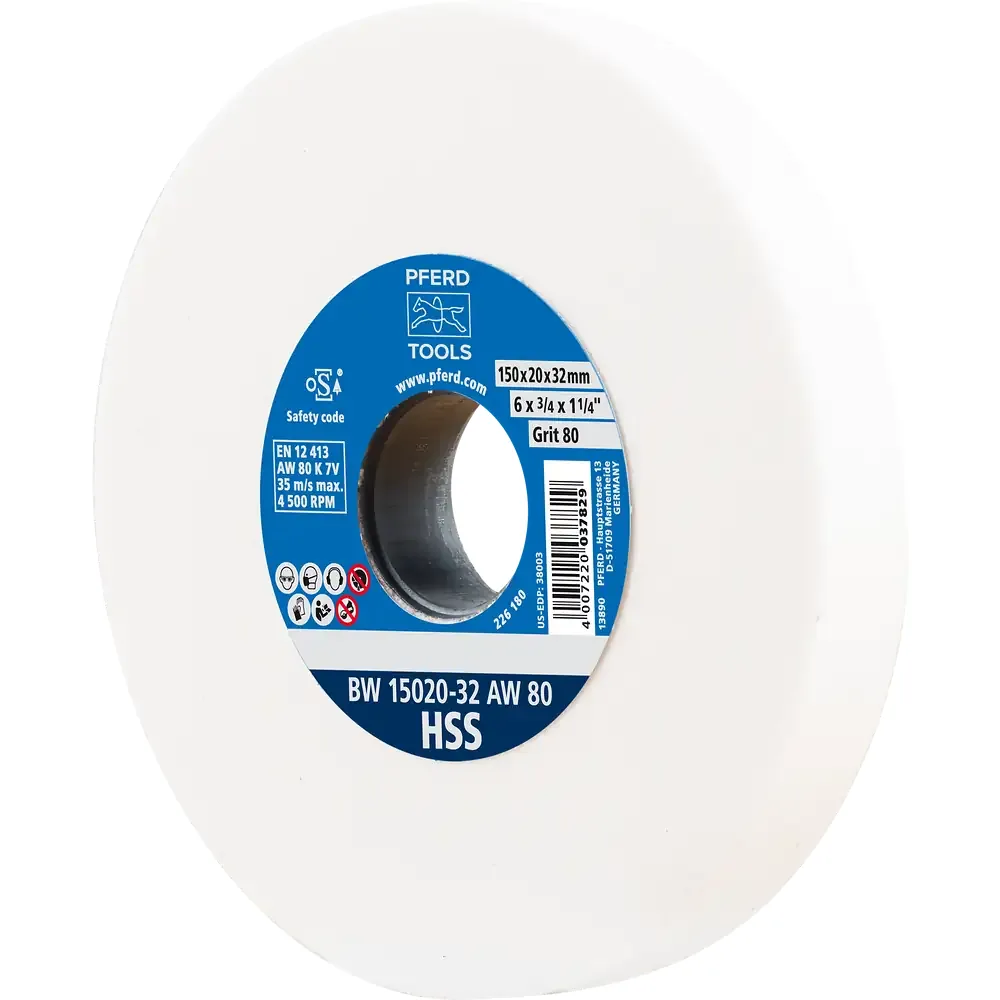
O rebolo branco existe por causa do calor. Ao afiar ferramenta de aço rápido — broca, fresa, bits de torno, ferramenta de forma — o inimigo não é a falta de corte: é a temperatura. Aço rápido que azula perdeu dureza no fio, e nenhum rebolo devolve isso. O óxido de alumínio branco é um grão mais frágil de propósito. Ele se rompe com mais facilidade sob carga, renova a aresta de corte em vez de arrastar, e por isso gera menos calor na peça que o grão marrom. É a diferença entre afiar a ferramenta e estragar a ferramenta. Dois grãos: 60 para a afiação propriamente dita e 80 para o acabamento do fio, quando a geometria já está certa e falta superfície. 150 x 20 mm, furo 32 mm, até 4.500 rpm, com kit de reduções para 25, 20 e 16 mm. Mesmo assim, afiar aço rápido pede passe leve e refrigeração — o rebolo ajuda, não substitui técnica.

Ver detalhes →
Rebolo de Bancada PFERD CARBIDE — Carbeto de Silício — PFERD, Hebron Ferramentas
PFERD

Rebolo de Bancada PFERD CARBIDE — Carbeto de Silício

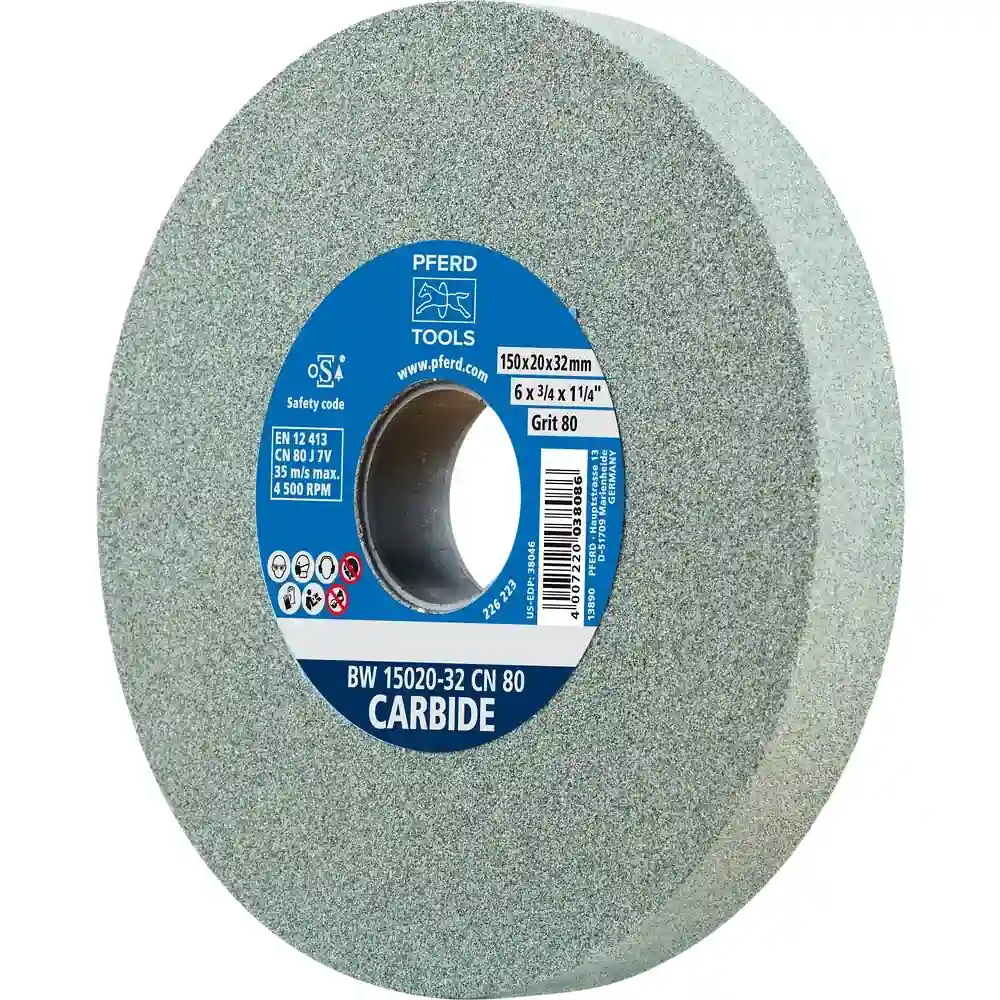
Óxido de alumínio não vence metal duro. O grão simplesmente não é mais duro que a peça, e o rebolo se gasta em vez de cortar. Por isso o rebolo verde usa carbeto de silício, um grão mais duro e mais pontiagudo, que é o abrasivo convencional indicado para metal duro, ferro fundido cinzento e materiais duros e frágeis. Três grãos: 60 para acerto de pastilha e remoção de material, 80 para a afiação, 120 para o acabamento do fio em pastilha de metal duro soldada — serviço em que grão grosso lasca a aresta. 150 x 20 mm, furo 32 mm, até 4.500 rpm, com kit de reduções para 25, 20 e 16 mm. Vale o aviso: metal duro trinca com choque térmico. Passe leve, contato constante e sem resfriar peça quente na água — trinca em pastilha costuma nascer aí, não no rebolo.

Ver detalhes →
Imagem em breve
PFERD

Pontas Montadas PFERD Série A — Haste 6,35 mm

A ponta montada é o rebolo que vai aonde a esmerilhadeira não entra: rebarba interna, canto de peça soldada, rasgo, alojamento, raio que a lixa não acompanha. Monta em retífica reta ou pneumática pela haste de 6,35 mm — a bitola de 1/4", que é a mais comum no parque brasileiro. São oito formas na mesma especificação de grão: óxido de alumínio grão 30 em liga vitrificada. A escolha não é de abrasivo, é de geometria. Forma cilíndrica alta (A 11, A 2, A 25) para flanco e parede. Forma achatada e de grande diâmetro (A 34, A 36 — 38 e 41 mm, com 10 mm de altura) para superfície plana e topo. Forma pequena (A 26, 16 x 16 mm) para rebarba em espaço fechado. O catálogo da PFERD posiciona a série A para desbaste de borda e rebarbação, chanfro para cordão de solda e acabamento de solda em contorno — e atribui à liga rígida e dimensionalmente estável a vida longa e a boa estabilidade de aresta, inclusive em acionamento de baixa rotação. Todas as pontas montadas da PFERD são aprovadas para no máximo 50 m/s, e o limite de rotação de cada forma segue a DIN 69170, com base na EN 12413. A rotação máxima da tabela abaixo é o teto de cada forma — nunca o número a ser buscado. Leitura da marcação: a sigla traz, nesta ordem, o abrasivo, o tamanho do grão, a dureza, a estrutura e o ligante — padrão ISO 525, usado por toda a indústria de abrasivos aglomerados. Em ARN 30 K5V: óxido de alumínio, grão 30, dureza K, estrutura 5, ligante vitrificado (V). Em AN 46 N 5 B o ligante é resinoide (B), mais tenaz.

Ver detalhes →
Escova Copo Trançada com Rosca M14 PFERD TBG — PFERD, Hebron Ferramentas
PFERD

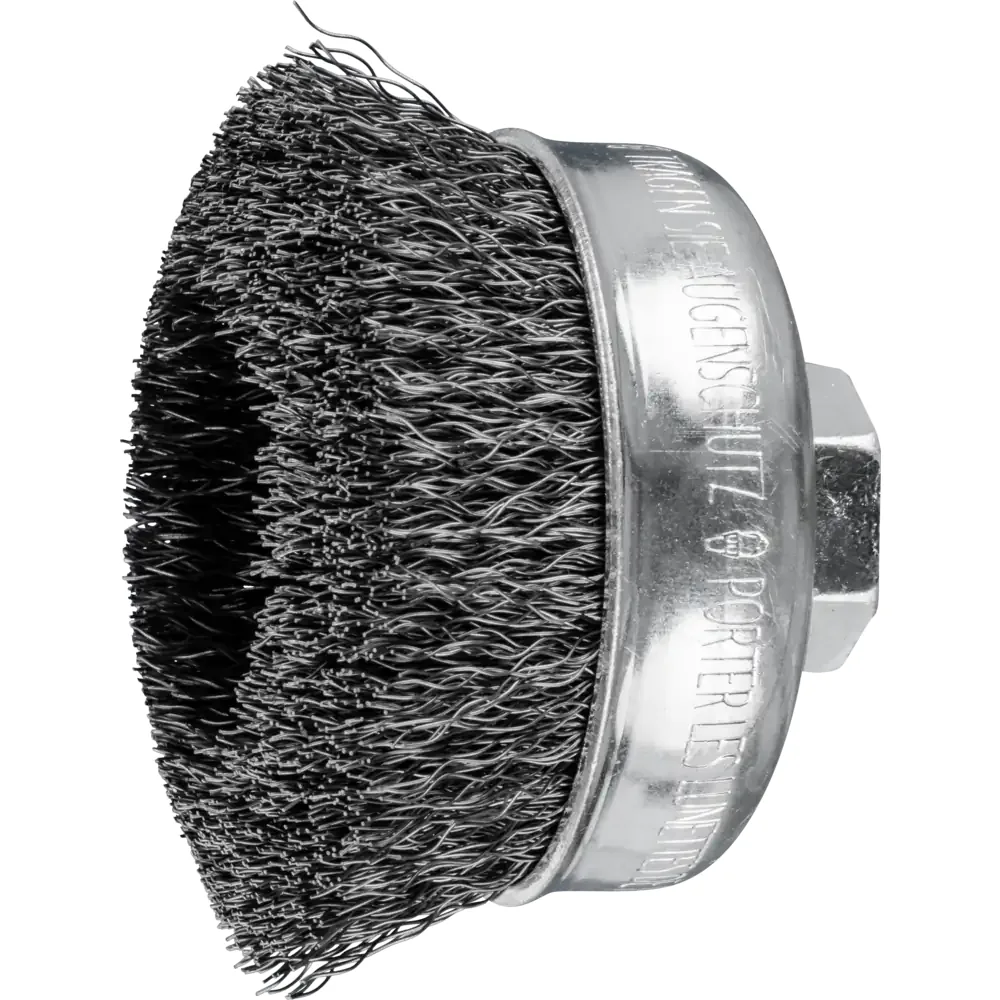
Escova Copo Trançada com Rosca M14 PFERD TBG

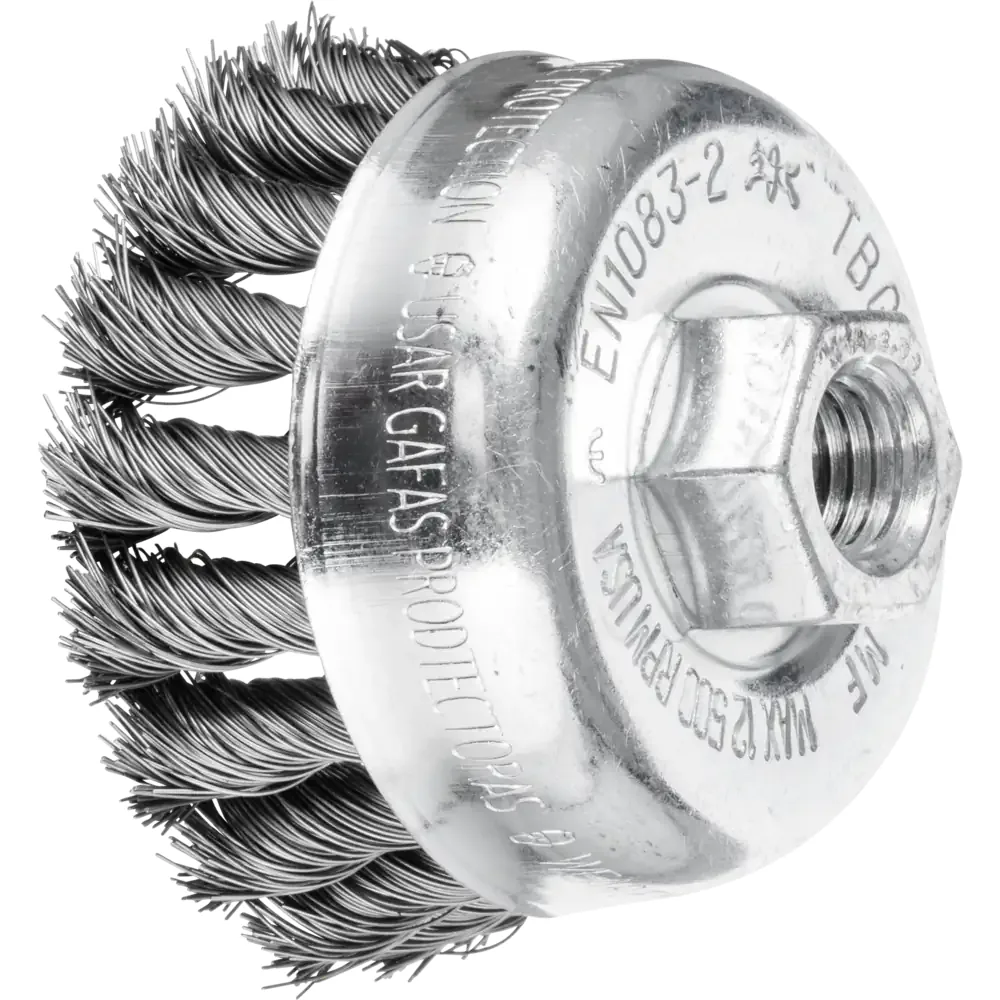
A escova copo trançada é a ferramenta de ataque pesado do escovamento. Os filamentos são torcidos em nós rígidos, o que reduz a flexibilidade e concentra a energia do impacto na ponta do arame. O resultado é uma ação agressiva, indicada para remover cordão de solda, carepa de laminação, respingo e oxidação espessa — serviço em que a escova ondulada apenas poliria a sujeira. Monta direto na rosca M14 da esmerilhadeira angular, sem adaptador. A velocidade de corte de trabalho para escovas copo fica entre 15 e 45 m/s; respeitar esse intervalo é o que separa uma escova que dura de uma que perde arame na primeira hora. A versão TBGR 100 tem o nó mais fechado, para quem precisa de ainda mais agressividade no mesmo diâmetro.

Ver detalhes →
Escova Copo Ondulada com Rosca M14 PFERD TBU — PFERD, Hebron Ferramentas
PFERD

Escova Copo Ondulada com Rosca M14 PFERD TBU

Quando o objetivo é limpar sem marcar, a escova ondulada é a escolha certa. Os filamentos não são torcidos: trabalham soltos e se ajustam ao contorno da peça, alcançando raio, canto e superfície irregular que a escova trançada atravessaria por cima. O fio fino de 0,30 mm produz uma superfície mais uniforme e é o que permite usar esta escova em etapa de acabamento, não só de desbaste. É a diferença entre preparar uma peça para pintura e deixá-la riscada. Rosca M14 integrada, montagem direta na esmerilhadeira. Faixa de trabalho de 15 a 45 m/s, como toda escova copo.

Ver detalhes →
Escova Cônica COMBITWIST com Rosca M14 PFERD KBG — PFERD, Hebron Ferramentas
PFERD

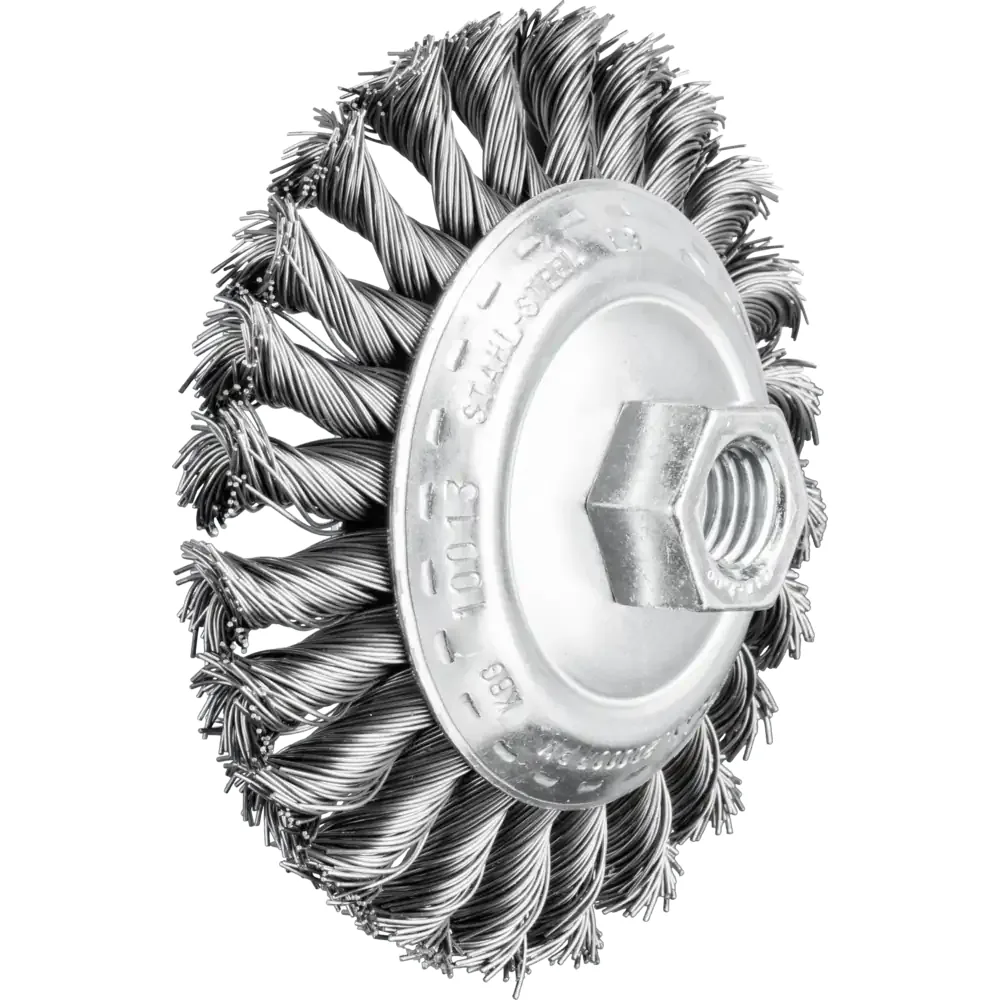
Escova Cônica COMBITWIST com Rosca M14 PFERD KBG

O formato cônico de 30° existe por um motivo específico: alcançar o que a escova copo não alcança. Borda interna, ranhura, rasgo de chaveta e canto vivo ficam acessíveis porque a escova ataca em ângulo, não de frente. A construção COMBITWIST resolve o problema clássico da escova trançada em canto: o nó que se desfaz. Os nós COMBITWIST são menos propensos a abrir quando a escova encontra uma aresta, o que se traduz em mais vida útil e taxa de remoção constante do começo ao fim. O funcionamento também é mais suave, sem o recuo que a escova trançada convencional dá ao morder a peça. Em esmerilhadeira angular, a escova cônica suporta até 80 m/s — bem acima do limite de uma escova copo.

Ver detalhes →
Escova Cilíndrica com Furo COMBITWIST PFERD RBG — PFERD, Hebron Ferramentas
PFERD

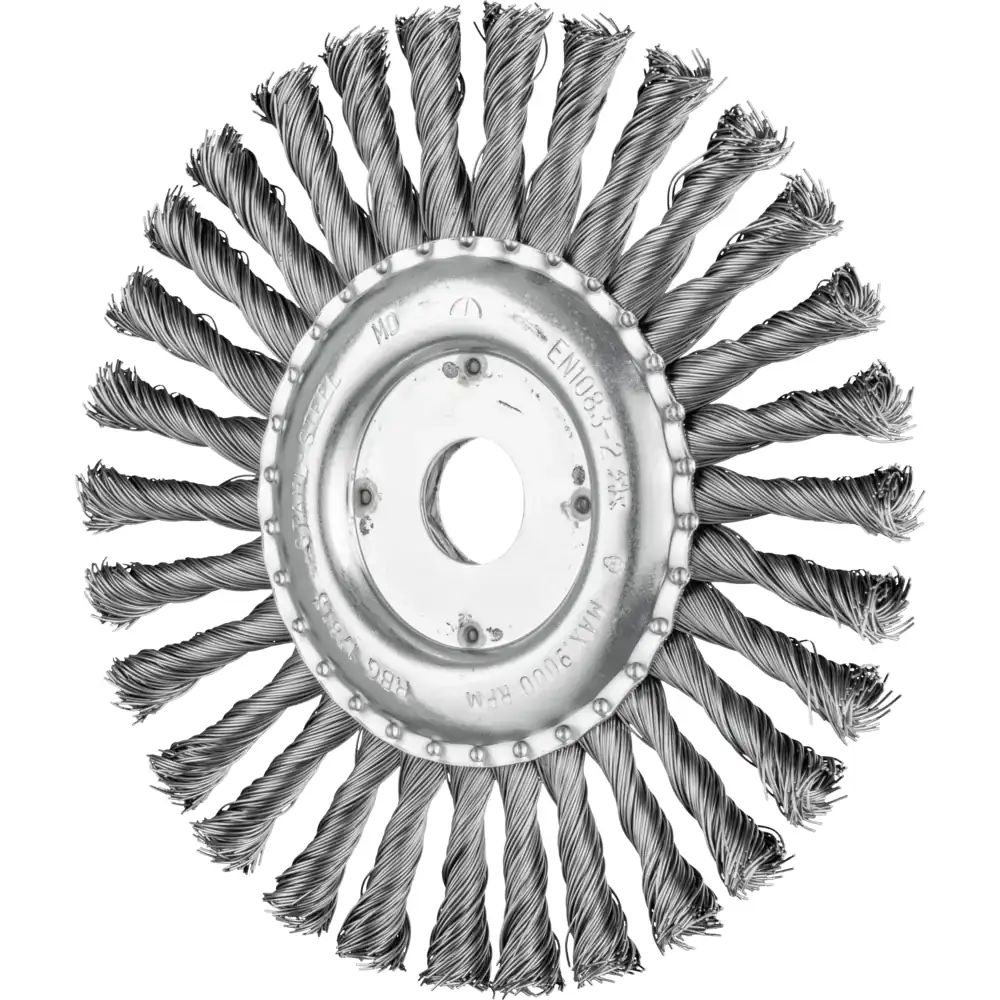
Escova Cilíndrica com Furo COMBITWIST PFERD RBG

A escova cilíndrica com furo cobre faixa larga de superfície por passada, o que a torna a opção de produtividade quando há metro quadrado para limpar. O furo de 22,2 mm é o padrão da esmerilhadeira angular e também serve montagem em eixo estacionário. Os nós COMBITWIST sustentam a agressividade ao longo da vida da ferramenta. Em escova trançada convencional, o rendimento cai conforme os nós se abrem; aqui a taxa de remoção se mantém mais constante, e o trabalho é mais suave, sem recuo. O fio varia de 0,35 a 0,60 mm. Fio mais grosso significa mais agressividade e menos acabamento — a escolha depende de estar removendo carepa pesada ou preparando superfície.

Ver detalhes →

Acabamento e Polimento

Ver todos (255 produtos) →
Rodas e Discos POLINOX PNER — Não-Tecido Prensado — PFERD, Hebron Ferramentas
PFERD

Rodas e Discos POLINOX PNER — Não-Tecido Prensado

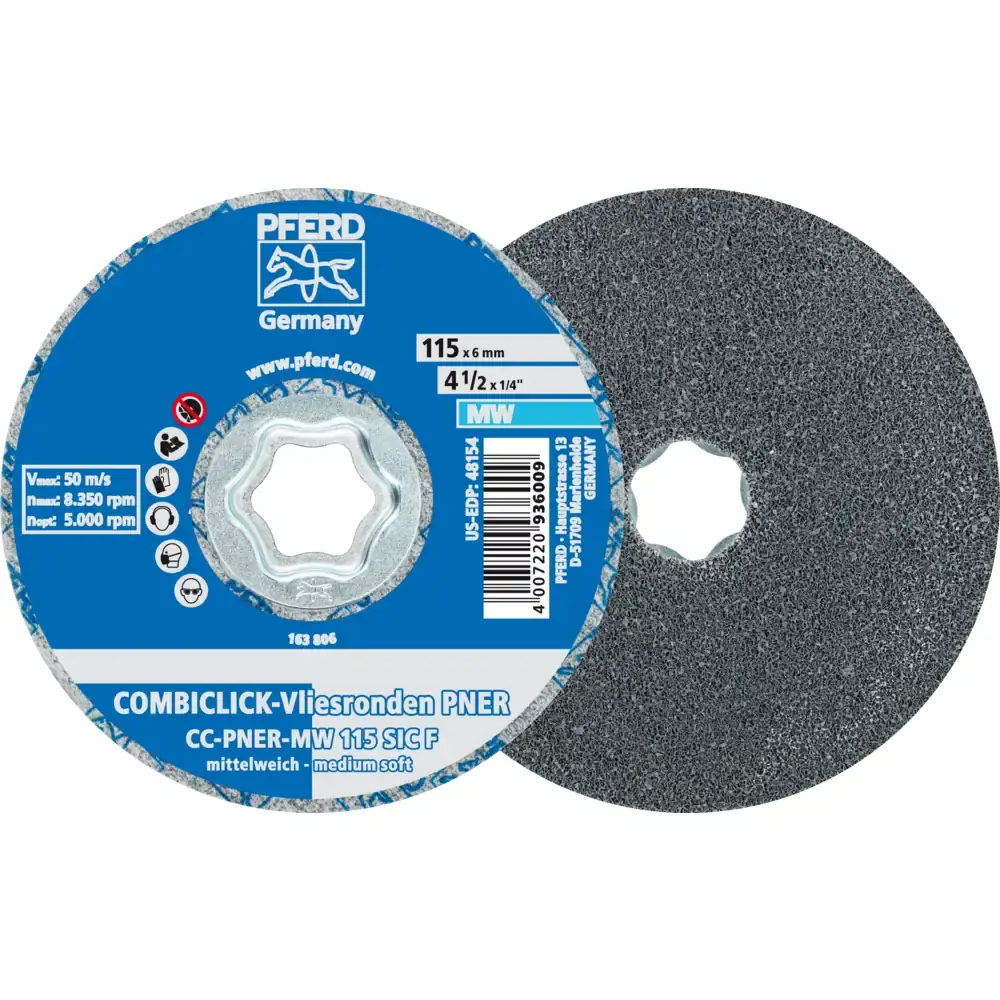
O PNER é não-tecido prensado: camadas de manta comprimidas até formar um corpo sólido. A PFERD descreve os discos de não-tecido PNER como entregando acabamento muito fino e uniforme, indicado para grandes superfícies de aço inoxidável — e é exatamente nessa aplicação que a diferença aparece, porque superfície grande não perdoa emenda de passe. Vinte itens, em três diâmetros. As rodas de 75 mm, com furo de 6 mm, para retífica reta, eixo flexível e máquina de bancada. As de 150 mm, com furo de 25,4 mm, para esmerilhadeira e acabamento de solda. E os discos de 115 mm com furo de 7/8", para esmerilhadeira angular. Os graus de dureza da linha são codificados por cor pela PFERD: W macio (cinza), MW médio-macio (azul claro), MH médio-duro (azul escuro) e H duro (vermelho). Mais macio acompanha melhor o contorno e trabalha mais suave; mais duro concentra a pressão e remove mais. Dois abrasivos: óxido de alumínio (A), para aço e inox, e carbeto de silício (SiC), que corta mais frio e é a escolha em inox, alumínio e não-ferrosos quando o acabamento tem de sair uniforme. Velocidade: a PFERD informa, para o PNER de 115 mm, rotação recomendada de 5.000 rpm e máxima permitida de 8.350 rpm. Para o PNER no sistema COMBICLICK, a faixa de melhor desempenho declarada é de 15 a 35 m/s. Na tabela há também os adaptadores BO para as rodas PNER e o kit SET PNER 150 mm, que vem com máquina. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Rodas POLINOX com Haste 6 mm — PNL, PNZ e PNG — PFERD, Hebron Ferramentas
PFERD

Rodas POLINOX com Haste 6 mm — PNL, PNZ e PNG

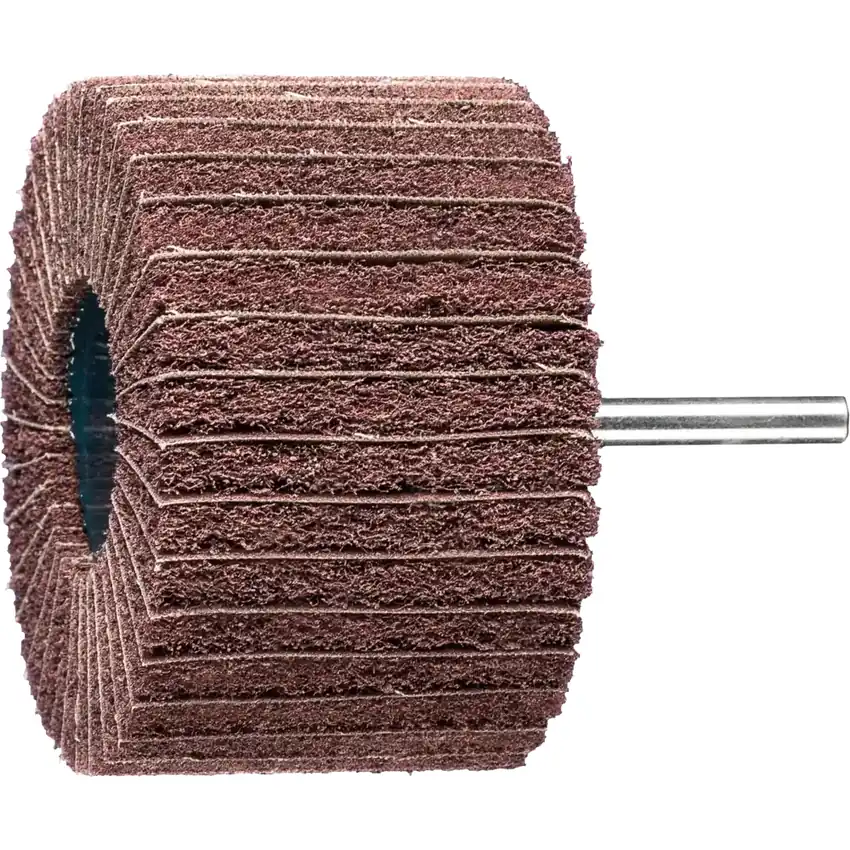
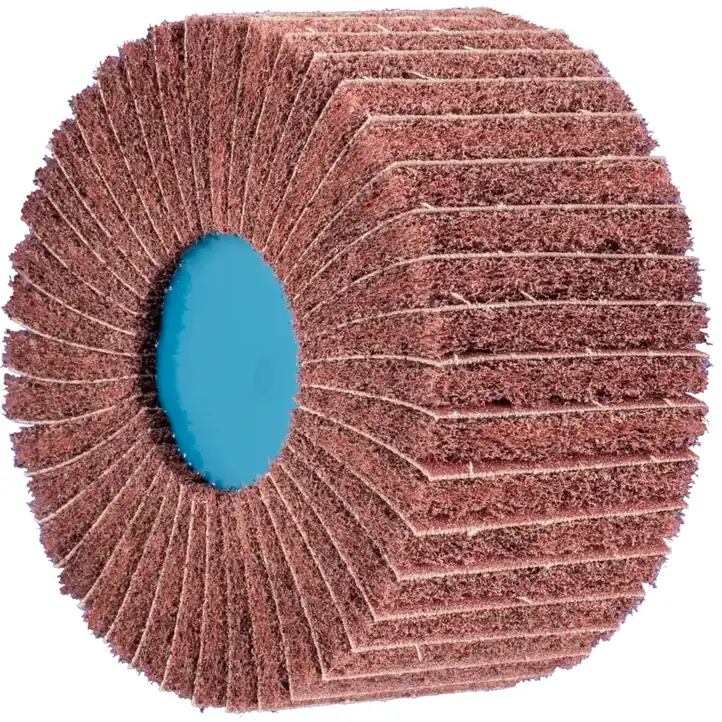
Vinte e nove itens: é a maior ficha da linha POLINOX e a de uso mais amplo, porque haste de 6 mm monta em retífica reta, pneumática, furadeira e eixo flexível — o conjunto que já existe em qualquer oficina. Três construções, e a escolha entre elas é a decisão que importa. A própria tabela da PFERD as separa assim:PNL é manta abrasiva pura. Máxima suavidade, mínima remoção de metal base — a construção de acabamento.PNZ é manta abrasiva e lixa, intercaladas. Entrega mais corte que o PNL, porque a lâmina de lixa remove e a manta uniformiza na mesma passada. É a construção de quem precisa tirar material e acabar junto.PNG é a terceira construção de manta da linha, oferecida aqui nos grãos 100, 180 e 280. Diâmetros de 30 a 100 mm, largura de 20 a 50 mm. Roda estreita para rasgo, canto e peça pequena; roda larga para superfície e para manter o passe uniforme em peça comprida. Grãos de 100 a 280, em óxido de alumínio (A) e carbeto de silício (SiC). O 100 é desbaste fino, o 280 é acabamento. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Rodas POLINOX com Furo — 150 e 200 mm — PFERD, Hebron Ferramentas
PFERD

Rodas POLINOX com Furo — 150 e 200 mm

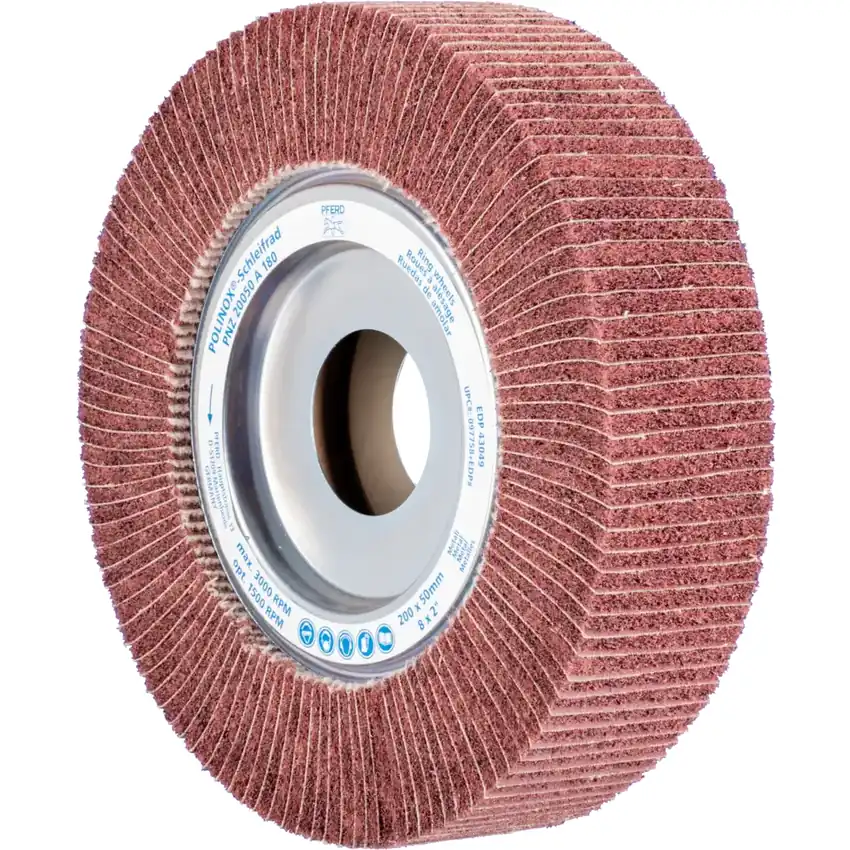
Roda grande com furo é ferramenta de máquina estacionária, não de ferramenta portátil. Monta em eixo de motor, bancada de acabamento ou politriz de pedestal — onde a peça vai à ferramenta, e não o contrário. É aí que ela ganha. Em bancada, a rotação é constante, a pressão é dada pelo operador com as duas mãos e a peça pode ser girada contra a roda. Para acabamento de peça pequena em série — conexão, luva, suporte, peça usinada — rende muito mais que acabar peça por peça com esmerilhadeira. Dezesseis itens, em dois diâmetros, 150 e 200 mm, todos com 50 mm de largura. Largura de 50 mm é o que permite apoiar a peça inteira na roda e manter o risco do acabamento na mesma direção. As três construções da linha: PNL de manta pura, para acabamento; PNZ de manta e lixa intercaladas, para cortar e acabar junto; e PNG. Grãos de 100 a 280. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. Em roda grande, atenção à conta: 200 mm a 2.400 rpm já passa de 25 m/s. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Rodas POLINOX com Rosca M14 — 100 x 50 mm — PFERD, Hebron Ferramentas
PFERD

Rodas POLINOX com Rosca M14 — 100 x 50 mm

Oito itens que resolvem um problema prático: usar roda de acabamento larga na esmerilhadeira angular, sem adaptador e sem eixo. A rosca M14 monta direto no eixo da esmerilhadeira — a mesma máquina que já está na mão do operador. E a roda de 100 x 50 mm é larga o suficiente para acabar superfície em passe único, o que o disco de acabamento de 115 mm não faz, porque trabalha de face e não de periferia. É a ferramenta de acabamento de campo e de peça grande: tanque, tubulação, estrutura, corrimão. Onde a peça não vai à bancada, a roda vai à peça. As três construções: PNL de manta pura para acabamento, PNZ de manta e lixa para cortar e acabar junto, e PNG. Grãos 100, 180 e 280, em óxido de alumínio. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. Atenção: esmerilhadeira de 115 mm gira a 11.000 rpm ou mais, o que em roda de 100 mm passa muito da faixa recomendada. Esta roda pede máquina de rotação variável ou de rotação baixa. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →

Limas Rotativas de Metal Duro

Ver todos (431 produtos) →
Lima Rotativa de Metal Duro ZYA — Cilíndrica — PFERD, Hebron Ferramentas
PFERD

Lima Rotativa de Metal Duro ZYA — Cilíndrica

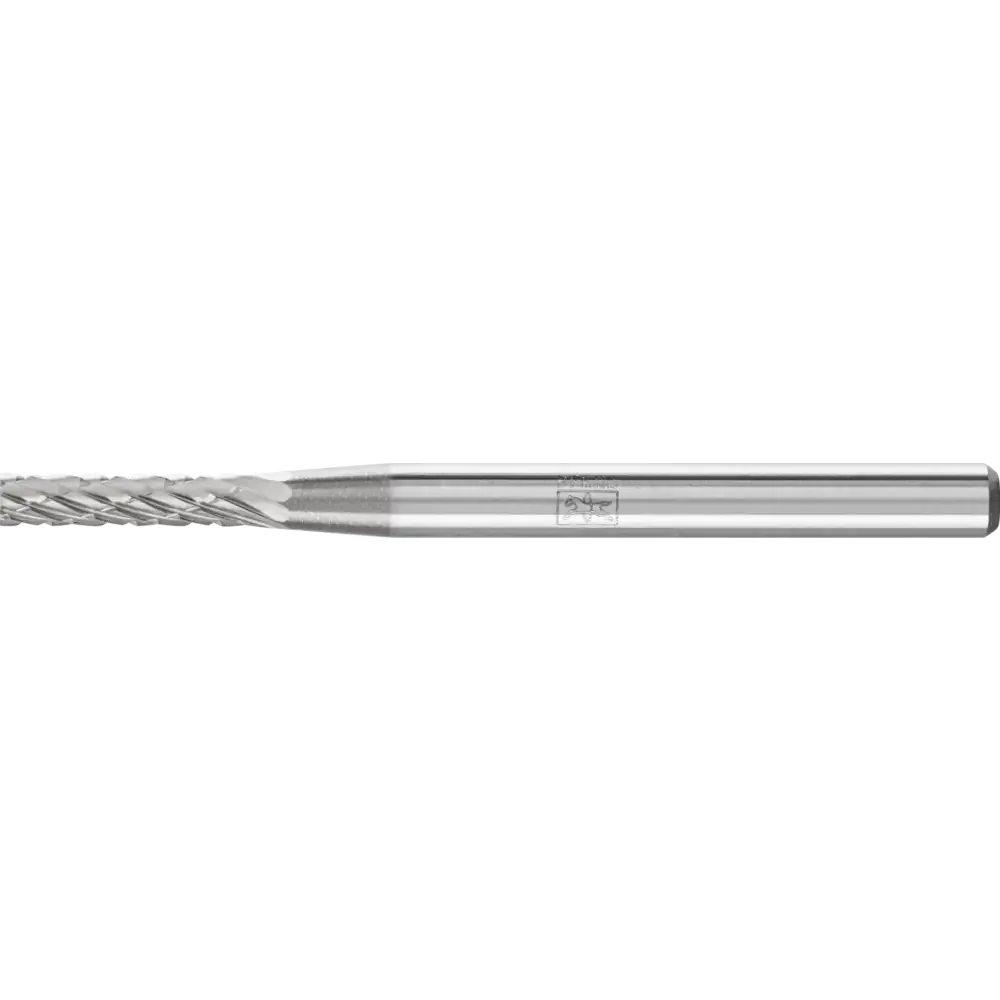
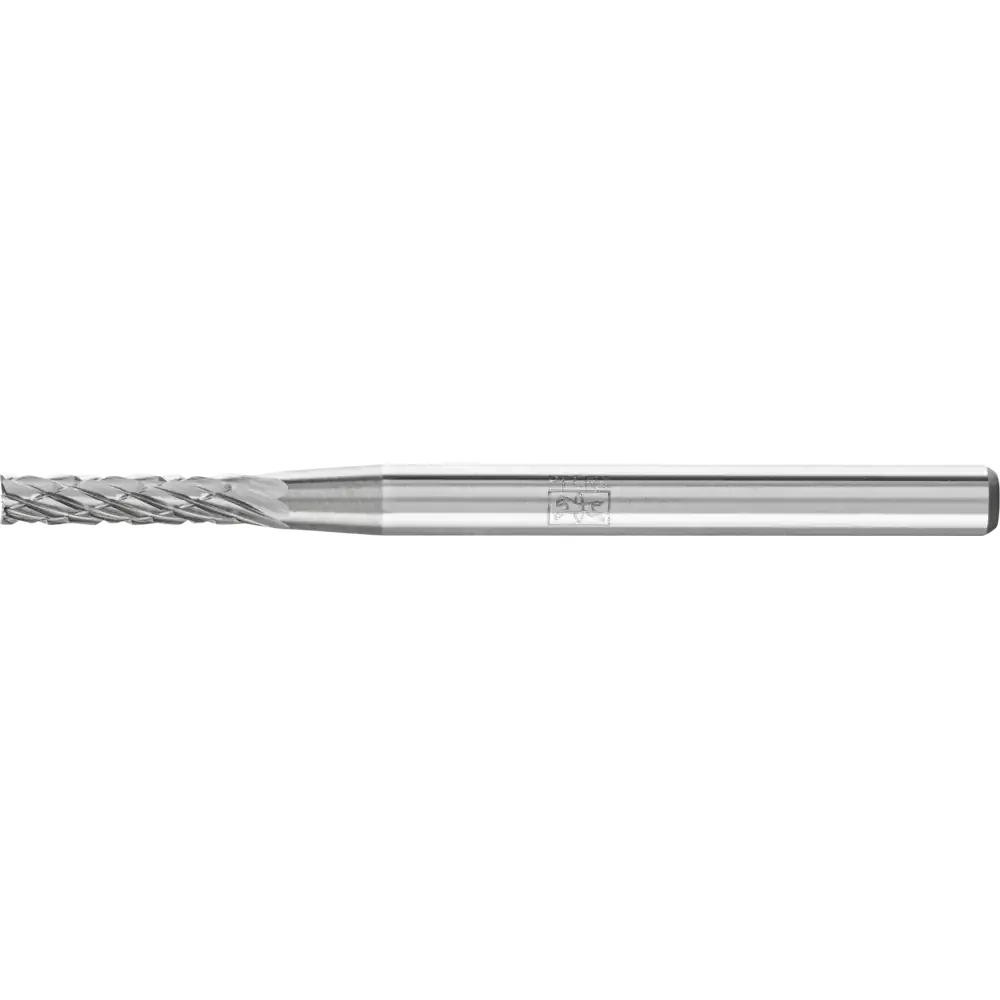
A ZYA é a forma de referência da linha: cilíndrica, sem corte frontal. Trabalha pela periferia, e é isso que a define — ela remove material de parede, de flanco e de superfície lateral, mas não avança para o fundo. Por isso ela é a escolha certa para rasgo aberto, parede de cavidade, flanco de nervura e nivelamento de cordão de solda ao longo da junta. E é a escolha errada para furo cego ou fundo plano — para isso existe a ZYAS, que tem corte frontal. Quarenta e cinco referências: diâmetros de 2 a 16 mm, em haste de 3, 6 e 8 mm, nos cinco cortes da linha universal. É a maior cobertura de forma de toda a linha, o que faz dela o item de giro do estoque. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro. A forma resolve o acesso; o corte resolve o material. São duas decisões separadas, e errar a segunda é o que faz a lima parecer ruim quando o problema é a escolha.

Ver detalhes →
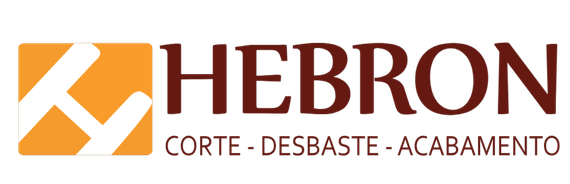
Lima Rotativa de Metal Duro ZYAS — Cilíndrica com Corte Frontal — PFERD, Hebron Ferramentas
PFERD

Lima Rotativa de Metal Duro ZYAS — Cilíndrica com Corte Frontal

A ZYAS é a ZYA com dente na face frontal. Parece detalhe, mas muda a ferramenta de categoria: com corte frontal ela avança no eixo, e passa a conseguir fazer o que a cilíndrica comum não faz — abrir e aprofundar furo cego, acertar fundo plano, trabalhar o canto reto onde parede e fundo se encontram. É a forma de quem trabalha alojamento, rebaixo e assento: a lima entra de topo, aprofunda, e depois acerta a parede com a periferia, na mesma ferramenta. Trinta e seis referências, de 2 a 16 mm, em haste de 3 e 6 mm. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Lima Rotativa de Metal Duro WRC — Cilíndrica com Ponta Radial — PFERD, Hebron Ferramentas
PFERD

Lima Rotativa de Metal Duro WRC — Cilíndrica com Ponta Radial

A WRC é cilíndrica com a ponta arredondada, e esse raio na extremidade é a razão de ela existir. Ponta viva deixa marca de canto quando a lima encosta no fundo; ponta radial não deixa — ela acompanha a transição em vez de cravar nela. Na prática, é a forma de quem trabalha concordância: raio de fundo, filete, transição entre parede e base, cordão de solda em canto interno. Serviço em que a peça tem de sair sem ressalto, e um ressalto deixado pela lima é concentrador de tensão. Trinta e sete referências, de 2 a 16 mm, em haste de 3 e 6 mm — a segunda maior cobertura da linha, depois da ZYA. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro KUD — Esférica

A esférica é a forma que trabalha em todas as direções. Como a cabeça é uma bola, não existe ângulo de ataque errado: ela corta de topo, de lado e de viés com o mesmo comportamento. Isso a torna a ferramenta de cavidade e de concavidade — alojamento esférico, bolsa de molde, rebaixo curvo, abertura de raio interno. E a ferramenta de quem trabalha às cegas, dentro de cavidade onde não dá para ver o ponto de contato: a esférica perdoa o ângulo, as outras formas não. Vinte e sete referências, de 3 a 16 mm, em haste de 3 e 6 mm. As menores, de 3 e 4 mm em haste de 3 mm, são as de detalhe fino em matriz. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →

Discos Diamantados

Ver todos (59 produtos) →
Imagem em breve
PFERD

Disco de Corte Diamantado Segmentado PFERD DS PSF

O disco segmentado é o disco de obra. A PFERD posiciona a linha DS PSF para corte rápido de pedra e concreto, e é o perfil de aro que entrega isso: os vãos entre os segmentos tiram o pó da linha de corte e deixam o ar resfriar o disco, o que sustenta velocidade em material que gera muita carga. Dez medidas, de 100 a 450 mm, cobrindo a obra toda. De 100 a 125 mm para esmerilhadeira angular pequena — rasgo de instalação elétrica e hidráulica, corte de bloco, acerto de peça. De 178 a 230 mm para esmerilhadeira grande e serra mármore. De 300 a 450 mm para serra de bancada e serra de piso, onde o corte é profundo e contínuo. Note a progressão de espessura: 1,6 mm nos diâmetros pequenos e 3,2 mm nos grandes. Disco maior precisa de corpo mais espesso para não fletir no corte profundo — e disco mais espesso remove mais material, o que é por que não se usa disco de 450 mm para corte fino. Como escolher o aro: o perfil do aro é o que define o resultado, não o preço. Aro segmentado tem vãos entre os segmentos — eles jogam o pó fora e deixam o ar circular, o que resfria o disco e dá o corte mais rápido, com a borda mais marcada. Aro contínuo não tem vão: corta mais devagar e esquenta mais, mas sai borda limpa, sem lascar. Entre os dois está o aro contínuo tipo TURBO, com perfil trabalhado, que busca velocidade sem perder qualidade de borda.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Diamantado TURBO PFERD DG PSF

O TURBO é o disco de quem não quer escolher entre velocidade e acabamento. A PFERD indica a linha DG PSF para pedra e concreto e destaca a alta qualidade de corte — o aro é contínuo, mas com perfil trabalhado, e é esse perfil que recupera parte da capacidade de refrigeração que o aro liso não tem. Na prática, é o disco certo quando a borda vai ficar à vista. Corte de soleira, peitoril, bancada de granito, revestimento de pedra, acabamento de rasgo que vai receber emboço fino: o disco segmentado resolve mais rápido, mas deixa a borda mais marcada. O TURBO sai mais limpo. Seis medidas, de 100 a 230 mm, com espessura de 1,9 a 2,6 mm — a faixa de esmerilhadeira angular e serra mármore, que é onde esse tipo de corte acontece. Importante no uso: aro contínuo esquenta mais que segmentado. Corte em passes, sem forçar o disco dentro do material, e deixe o disco girar livre por alguns segundos entre passes. Disco diamantado que superaquece perde o diamante da matriz — e isso não volta. Como escolher o aro: o perfil do aro é o que define o resultado, não o preço. Aro segmentado tem vãos entre os segmentos — eles jogam o pó fora e deixam o ar circular, o que resfria o disco e dá o corte mais rápido, com a borda mais marcada. Aro contínuo não tem vão: corta mais devagar e esquenta mais, mas sai borda limpa, sem lascar. Entre os dois está o aro contínuo tipo TURBO, com perfil trabalhado, que busca velocidade sem perder qualidade de borda.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Diamantado Liso Contínuo PFERD DG FL PSF

Cerâmica lasca. Essa é a frase que explica a existência deste disco. Em telha, azulejo, porcelanato e cerâmica esmaltada, o vão entre segmentos funciona como um pequeno impacto a cada volta — e cada impacto é um ponto de lascamento no esmalte. O aro liso contínuo não tem vão, então não tem impacto. A PFERD descreve as variantes FL desta linha como indicadas para corte de telhas. O sufixo FL é o que identifica o aro liso dentro da família DG. Seis medidas, de 100 a 230 mm. As de 100 a 125 mm são as de uso diário do azulejista, em esmerilhadeira angular pequena — recorte de ponto de tomada, de vaso sanitário, de canto. As de 178 e 230 mm atendem corte reto de peça grande. Uso: este é o disco que mais pede paciência. Sem vão, a refrigeração depende do ar e do intervalo entre passes. Corte com pressão leve e constante, deixe o disco girar livre entre passes, e, se a máquina permitir, trabalhe com água — o corte sai mais limpo e o disco dura muito mais. Como escolher o aro: o perfil do aro é o que define o resultado, não o preço. Aro segmentado tem vãos entre os segmentos — eles jogam o pó fora e deixam o ar circular, o que resfria o disco e dá o corte mais rápido, com a borda mais marcada. Aro contínuo não tem vão: corta mais devagar e esquenta mais, mas sai borda limpa, sem lascar. Entre os dois está o aro contínuo tipo TURBO, com perfil trabalhado, que busca velocidade sem perder qualidade de borda.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Diamantado para Asfalto PFERD DS AS SG

Asfalto desgasta o disco de um jeito próprio. O agregado solto na mistura trabalha como abrasivo livre e ataca o corpo do disco por baixo do segmento — é o desgaste de base, que solta segmento antes de o diamante acabar. Por isso existe disco específico, e por isso o disco de concreto não serve bem aqui. A PFERD indica esta linha para corte rápido de asfalto. São quatro medidas grandes — 300, 350, 400 e 450 mm, com furo de 25,4 mm (as de 300 mm também em 20 mm) — que é a faixa de serra de piso e serra de bancada usada em pavimentação. Espessura de 2,8 mm nas duas primeiras e 3,2 mm nas duas maiores. O corpo mais espesso é o que sustenta o disco reto no corte profundo de pista, em que qualquer flexão trava a máquina. Os quatro itens são da linha SG e estão marcados como novidade na tabela de 2026.

Ver detalhes →