← Todas as marcas

PFERD

2.321 produtos · 145 famílias

PFERD

2.321 produtos · 145 famílias

Consultar PFERD
Rodas e Discos POLINOX PNER — Não-Tecido Prensado — PFERD, Hebron Ferramentas
PFERD

Rodas e Discos POLINOX PNER — Não-Tecido Prensado

O PNER é não-tecido prensado: camadas de manta comprimidas até formar um corpo sólido. A PFERD descreve os discos de não-tecido PNER como entregando acabamento muito fino e uniforme, indicado para grandes superfícies de aço inoxidável — e é exatamente nessa aplicação que a diferença aparece, porque superfície grande não perdoa emenda de passe. Vinte itens, em três diâmetros. As rodas de 75 mm, com furo de 6 mm, para retífica reta, eixo flexível e máquina de bancada. As de 150 mm, com furo de 25,4 mm, para esmerilhadeira e acabamento de solda. E os discos de 115 mm com furo de 7/8", para esmerilhadeira angular. Os graus de dureza da linha são codificados por cor pela PFERD: W macio (cinza), MW médio-macio (azul claro), MH médio-duro (azul escuro) e H duro (vermelho). Mais macio acompanha melhor o contorno e trabalha mais suave; mais duro concentra a pressão e remove mais. Dois abrasivos: óxido de alumínio (A), para aço e inox, e carbeto de silício (SiC), que corta mais frio e é a escolha em inox, alumínio e não-ferrosos quando o acabamento tem de sair uniforme. Velocidade: a PFERD informa, para o PNER de 115 mm, rotação recomendada de 5.000 rpm e máxima permitida de 8.350 rpm. Para o PNER no sistema COMBICLICK, a faixa de melhor desempenho declarada é de 15 a 35 m/s. Na tabela há também os adaptadores BO para as rodas PNER e o kit SET PNER 150 mm, que vem com máquina. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Rodas POLINOX com Haste 6 mm — PNL, PNZ e PNG — PFERD, Hebron Ferramentas
PFERD

Rodas POLINOX com Haste 6 mm — PNL, PNZ e PNG

Vinte e nove itens: é a maior ficha da linha POLINOX e a de uso mais amplo, porque haste de 6 mm monta em retífica reta, pneumática, furadeira e eixo flexível — o conjunto que já existe em qualquer oficina. Três construções, e a escolha entre elas é a decisão que importa. A própria tabela da PFERD as separa assim:PNL é manta abrasiva pura. Máxima suavidade, mínima remoção de metal base — a construção de acabamento.PNZ é manta abrasiva e lixa, intercaladas. Entrega mais corte que o PNL, porque a lâmina de lixa remove e a manta uniformiza na mesma passada. É a construção de quem precisa tirar material e acabar junto.PNG é a terceira construção de manta da linha, oferecida aqui nos grãos 100, 180 e 280. Diâmetros de 30 a 100 mm, largura de 20 a 50 mm. Roda estreita para rasgo, canto e peça pequena; roda larga para superfície e para manter o passe uniforme em peça comprida. Grãos de 100 a 280, em óxido de alumínio (A) e carbeto de silício (SiC). O 100 é desbaste fino, o 280 é acabamento. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Rodas POLINOX com Furo — 150 e 200 mm — PFERD, Hebron Ferramentas
PFERD

Rodas POLINOX com Furo — 150 e 200 mm

Roda grande com furo é ferramenta de máquina estacionária, não de ferramenta portátil. Monta em eixo de motor, bancada de acabamento ou politriz de pedestal — onde a peça vai à ferramenta, e não o contrário. É aí que ela ganha. Em bancada, a rotação é constante, a pressão é dada pelo operador com as duas mãos e a peça pode ser girada contra a roda. Para acabamento de peça pequena em série — conexão, luva, suporte, peça usinada — rende muito mais que acabar peça por peça com esmerilhadeira. Dezesseis itens, em dois diâmetros, 150 e 200 mm, todos com 50 mm de largura. Largura de 50 mm é o que permite apoiar a peça inteira na roda e manter o risco do acabamento na mesma direção. As três construções da linha: PNL de manta pura, para acabamento; PNZ de manta e lixa intercaladas, para cortar e acabar junto; e PNG. Grãos de 100 a 280. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. Em roda grande, atenção à conta: 200 mm a 2.400 rpm já passa de 25 m/s. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Rodas POLINOX com Rosca M14 — 100 x 50 mm — PFERD, Hebron Ferramentas
PFERD

Rodas POLINOX com Rosca M14 — 100 x 50 mm

Oito itens que resolvem um problema prático: usar roda de acabamento larga na esmerilhadeira angular, sem adaptador e sem eixo. A rosca M14 monta direto no eixo da esmerilhadeira — a mesma máquina que já está na mão do operador. E a roda de 100 x 50 mm é larga o suficiente para acabar superfície em passe único, o que o disco de acabamento de 115 mm não faz, porque trabalha de face e não de periferia. É a ferramenta de acabamento de campo e de peça grande: tanque, tubulação, estrutura, corrimão. Onde a peça não vai à bancada, a roda vai à peça. As três construções: PNL de manta pura para acabamento, PNZ de manta e lixa para cortar e acabar junto, e PNG. Grãos 100, 180 e 280, em óxido de alumínio. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. Atenção: esmerilhadeira de 115 mm gira a 11.000 rpm ou mais, o que em roda de 100 mm passa muito da faixa recomendada. Esta roda pede máquina de rotação variável ou de rotação baixa. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Discos POLINOX com Costado de Fibra — 115 mm — PFERD, Hebron Ferramentas
PFERD

Discos POLINOX com Costado de Fibra — 115 mm

Cinco discos de 115 mm com furo de 22,23 mm — a medida padrão da esmerilhadeira angular brasileira. É a forma mais direta de levar acabamento de manta abrasiva para a máquina que todo mundo tem. Costado de fibra é o que diferencia do disco sem costado: o costado dá rigidez e permite trabalhar o disco inclinado, com pressão, como se trabalha um disco de fibra — mas com manta abrasiva na face, que acaba em vez de cavar. Duas construções. PNL de manta pura, nos grãos 100, 180 e 280, para acabamento progressivo. PNZ de manta e lixa intercaladas, nos grãos 100 e 180, para quando ainda há material a tirar. Montagem com porca e arruela, como disco de fibra convencional, sobre prato de apoio. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Rodas POLINOX para Politriz 100 x 100 mm — PFERD, Hebron Ferramentas
PFERD

Rodas POLINOX para Politriz 100 x 100 mm

A politriz de tubo — a satinizadora — é a máquina de acabamento de inox aparente: corrimão, guarda-corpo, balaústre, tubo estrutural, bancada. Ela trabalha com roda larga de 100 x 100 mm em rotação baixa e variável, e é a única forma de acabar tubo com risco longitudinal contínuo, sem emenda de passe. Onze itens. As três construções POLINOX na medida 100 x 100: PNL de manta pura nos grãos 80 a 280, para acabamento; PNZ de manta e lixa nos graus grosso, médio e fino, para cortar e acabar; e PNG nos grãos 100 a 280. Mais a haste de fixação das rodas PNZ-W e PNL-W. A sequência típica de acabamento de inox aparente é progressiva: começa no PNZ grosso, que tira a marca de solda e o risco grosseiro, passa ao médio e fecha no PNL ou PNG fino, que dá o acetinado uniforme. Pular etapa é o erro mais comum — o grão fino não apaga risco de grão grosso, só o deixa brilhante. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. A politriz é máquina de rotação variável justamente por isso: a roda de 100 mm pede rotação baixa. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Imagem em breve
PFERD

Discos POLINOX PVR sem Costado — 150 mm

Sem costado quer dizer sem reforço rígido: o disco é manta abrasiva do centro à borda, e trabalha pelas duas faces e pela periferia. Isso muda o uso. Um disco com costado só trabalha de uma face; o PVR trabalha com a borda, o que o torna a ferramenta certa para acabar o interior de furo, rebaixo, rasgo e perfil fechado — lugar onde a face plana não entra. E porque é manta por inteiro, ele se consome e continua funcionando com diâmetro menor, em vez de expor o costado e riscar a peça. Quatro itens: três discos de 150 x 10 mm com furo de 13 mm, em óxido de alumínio nos grãos 100 e 280, mais a haste de fixação PVR 6-13, que permite montá-los em retífica reta ou furadeira. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s. O que é manta abrasiva: uma trama aberta de fibra de nylon com o grão abrasivo preso ao longo de todo o volume, não só na superfície. Essa estrutura tridimensional é o que faz a ferramenta se acomodar à peça e remover muito pouco metal base — ela uniformiza a superfície em vez de cavar. É por isso que não-tecido é a ferramenta de acabamento, e disco de lixa é a de remoção.

Ver detalhes →
Imagem em breve
PFERD

Discos POLIVLIES com Costado de Fibra — 115 mm

O POLIVLIES é a linha de efeito de superfície. A PFERD descreve os discos lamelares POLIVLIES como usados para criar efeitos visuais de superfície — ou seja, o objetivo não é remover, é definir a aparência: acetinado, escovado, texturizado uniforme. Seis discos de 115 mm, em duas versões.O PVL é manta abrasiva em óxido de alumínio, nos graus grosso (100), médio (180) e fino (240). É o acabamento puro, com remoção mínima.O PVZ combina grão cerâmico CO-COOL com manta abrasiva no mesmo disco — CO-COOL 60 com manta A 100, CO-COOL 80 com A 180, CO-COOL 120 com A 240. A lógica é direta: o grão cerâmico tira o material e a manta acaba, na mesma passada e no mesmo disco. Para quem precisa sair do cordão de solda ao acetinado sem trocar de ferramenta, é o disco que faz as duas etapas. Costado de fibra, furo central, montagem sobre prato de apoio em esmerilhadeira angular. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s.

Ver detalhes →
Linha POLICLEAN PFERD — Rodas, Discos e Hastes — PFERD, Hebron Ferramentas
PFERD

Linha POLICLEAN PFERD — Rodas, Discos e Hastes

O POLICLEAN existe para o serviço em que remover metal é erro. A PFERD posiciona a linha para limpeza e estruturação de superfícies — tirar o que está sobre o metal sem atacar o metal. Na prática é a ferramenta de: remover cola, adesivo e resíduo de fita; tirar tinta solta, verniz e primer; limpar carepa leve, oxidação superficial e respingo frio; remover marca de junta e resíduo de vedante. Serviço em que um disco de lixa, por mais fino que seja, arrancaria material e deixaria rebaixo. Doze itens em quatro formatos:Rodas com furo, de 75 a 150 mm, nas versões padrão e PLUS, para retífica e eixo — PLUS é a versão de maior agressividade da linha.Discos de 115 mm com costado de fibra, padrão e PLUS, para esmerilhadeira angular.Roda de 100 x 100 mm para politriz.Três hastes de fixação PCLB, para montar as rodas em retífica reta ou furadeira. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s.

Ver detalhes →
Imagem em breve
PFERD

Discos e Blocos POLIFLEX PFERD — Ligante Elástico PUR

O POLIFLEX é ferramenta de retificação fina de precisão. A PFERD a descreve como fabricada com alta precisão de forma, qualidade excepcionalmente consistente e tolerâncias dimensionais estreitas, e a indica para retificação fina, estruturação e preparação de superfície para polimento — com presença forte em ferramentaria e fabricação de moldes. O ligante é o produto. A PFERD descreve o PUR como um ligante muito macio, oferecido em dois graus de dureza: PUR-W e PUR-MH. O grão fica distribuído por todo o volume, não só na superfície, e o ligante elástico com estrutura aberta é o que produz, nas palavras da PFERD, corte frio e suave. Vantagens declaradas pela PFERD: corte frio e suave, acabamento mate fino, muito boa qualidade de superfície, vida útil longa com alta taxa de remoção, e concentricidade precisa. Materiais indicados pela PFERD: alumínio, latão, aço fundido, cobre e zinco; aço inoxidável; aço até 1.200 N/mm²; aço temperado e revenido acima de 1.200 N/mm²; e aço com dureza acima de 54 HRC. Aplicações declaradas: retificação fina e estruturação passo a passo — acabamento mate, escovado mate e acetinado. Velocidades, segundo a PFERD para o disco de 115 mm: rotação ótima de 2.400 rpm, velocidade de corte de 10 a 15 m/s, e rotação máxima de 5.300 rpm, que nunca deve ser excedida. A PFERD também recomenda perfilar a ferramenta com diamante de dressagem ou pedra cerâmica de dressar, em rotação baixa. Oito itens: quatro discos PFD de 115 mm, nas combinações de dureza PUR-W e PUR-MH com grão SiC 60 e 150, e quatro blocos PFB de 115 x 60 x 30 mm para uso manual, nos grãos 60, 120 e 240, mais o kit.

Ver detalhes →
Imagem em breve
PFERD

Pontas POLIFLEX com Haste PFERD — Formato ZY

Três pontas cilíndricas com haste de 6 mm, nos diâmetros 10, 15 e 20 mm, em óxido de alumínio grão 120, no aglomerado GR — uma das designações de ligante que a PFERD mantém para a linha POLIFLEX, ao lado do PUR. O formato ZY é cilíndrico reto, e isso é o ponto: ele trabalha pela periferia e pelo topo, o que permite acertar parede de cavidade, flanco de nervura e fundo de rebaixo em molde — onde a ponta de forma não mantém a geometria e o disco não entra. É ferramenta da mesma família do disco POLIFLEX, para o mesmo trabalho em escala menor: retificação fina e estruturação em ferramentaria, com a suavidade do ligante aglomerado em vez da agressividade de uma ponta montada vitrificada. Montagem em retífica reta ou pneumática, pela haste de 6 mm. Observação honesta: o catálogo da PFERD lista o aglomerado GR ao lado de GHR, LR, LHR e TX, mas não descreve o que cada designação significa. Não vou afirmar o que não verifiquei — veja as pendências.

Ver detalhes →
Imagem em breve
PFERD

Fitas Adesivas para Acabamento PFERD ADB

Dois itens pequenos que resolvem um problema caro: proteger a superfície que já está pronta enquanto se trabalha a que está ao lado. Em acabamento de inox aparente, o risco não está só na peça que se trabalha — está na área vizinha. Um deslize da roda sobre a face já acetinada obriga a refazer o painel inteiro, porque acabamento acetinado não se corrige por ponto: ou o risco é contínuo, ou aparece. Duas referências: ADB 20 e ADB 50 INOX. Observação honesta: a tabela traz as duas referências sob o rótulo 'Fita adesiva para acabamentos', sem especificar largura, comprimento ou aplicação de cada uma. A leitura mais provável é que os números sejam a largura em milímetros e que a versão INOX seja a indicada para superfície de aço inoxidável, mas não localizei a ficha oficial destas duas referências. Confirmar antes de publicar; veja as pendências.

Ver detalhes →
Discos COMBICLICK de Acabamento — Manta, Não-Tecido, Feltro e POLICLEAN — PFERD, Hebron Ferramentas
PFERD

Discos COMBICLICK de Acabamento — Manta, Não-Tecido, Feltro e POLICLEAN

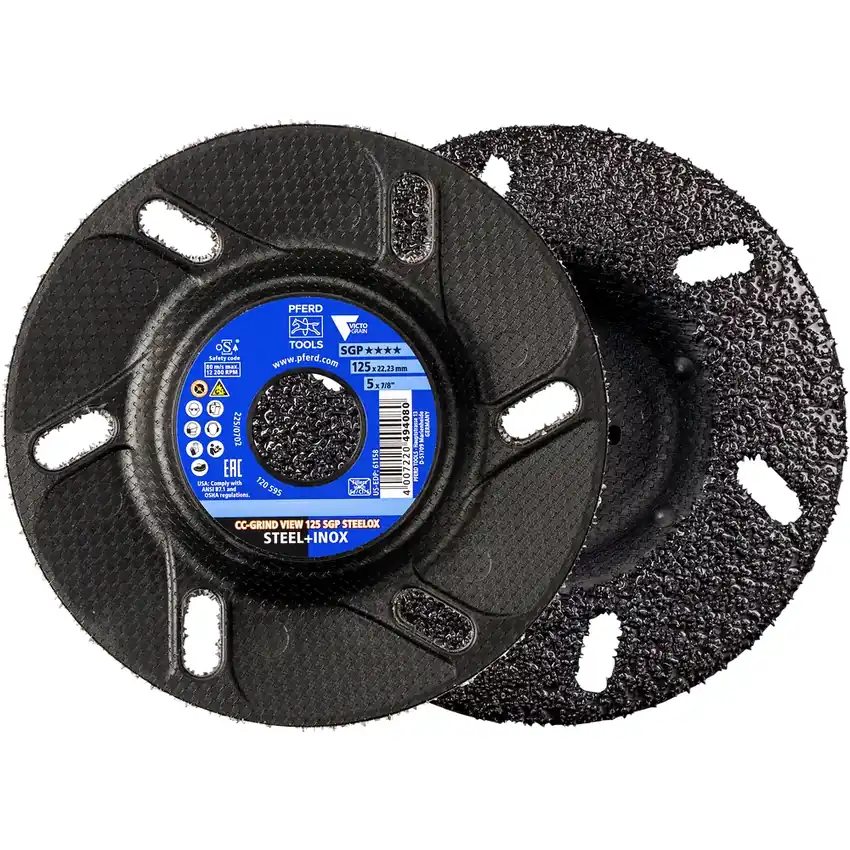
Quinze discos que levam toda a etapa de acabamento para dentro do sistema de troca rápida COMBICLICK — a mesma fixação e o mesmo prato dos discos de fibra, trocando só o disco entre etapas. Cinco famílias, em ordem de etapa:CC-VRW e CC-VRH são manta abrasiva, nos graus grosso (G), médio (M) e fino (F), de 100 a 280. É a etapa de uniformizar depois do desbaste. A PFERD indica para estes discos de não-tecido a faixa de 15 a 20 m/s.CC-PNER é não-tecido prensado, nos graus W, MW, MH e H, em SiC e óxido de alumínio. A PFERD o descreve como entregando acabamento muito fino e uniforme, indicado para grandes superfícies de inox, e informa a faixa de melhor desempenho de 15 a 35 m/s.CC-FR é disco de feltro, para pré-polimento e polimento espelhado com pasta — com uma orientação direta da PFERD que vale repetir ao cliente: trocar o disco de feltro ao mudar de pasta de polimento. Pasta misturada no mesmo feltro não polir, risca.CC-PCLD é POLICLEAN, nas versões padrão e PLUS, em 115 e 125 mm, para limpeza e estruturação sem atacar o metal base. Sobre o sistema COMBICLICK: fixação própria no verso do disco sobre prato de apoio desenvolvido para ele, sem porca de centro, com troca em segundos. A PFERD descreve rasgos de refrigeração que movimentam grande volume de ar, e declara, em relação a ferramenta convencional, cerca de 30% menos temperatura na peça, 25% mais remoção e 30% mais vida útil. O prato de apoio COMBICLICK é vendido separadamente e é o mesmo dos discos de fibra.

Ver detalhes →
Discos COMBIDISC de Acabamento e Suportes — Sistema CD 50 e 75 mm — PFERD, Hebron Ferramentas
PFERD

Discos COMBIDISC de Acabamento e Suportes — Sistema CD 50 e 75 mm

O COMBIDISC é o sistema de disco pequeno da PFERD — 50 e 75 mm — para retífica reta, pneumática e furadeira. Onde o disco de 115 mm não entra, é ele que trabalha: dentro de cavidade, em peça pequena, em canto, em alojamento, em solda de componente. Vinte e dois itens.CD VRH e CD VRW são manta abrasiva, nos graus grosso (G), médio (M) e fino (F), nos grãos 100 a 280, em ambos os diâmetros — a etapa de uniformizar e acetinar.CDFR é disco de feltro, em 50 e 75 mm, para polimento com pasta.CD PCLR é POLICLEAN, em 50 e 75 mm, para limpeza sem atacar o metal.E os seis suportes SBH, em 50 e 75 mm, nas versões H, M e W — a nomenclatura segue a mesma lógica de dureza da linha POLINOX: H duro, M médio, W macio. O suporte é obrigatório: é ele que recebe a fixação central do disco. Importante para o estoque: estes mesmos suportes SBH servem também os discos de lixa COMBIDISC — os CD de óxido de alumínio, FLEX, CO-COOL e CDF —, que ficaram na subcategoria de Lixas. Um suporte, duas famílias de disco. Velocidade de trabalho recomendada pela PFERD para limpeza e estruturação com não-tecido e POLICLEAN: 10 a 25 m/s.

Ver detalhes →
Imagem em breve
PFERD

Pontas de Feltro PFERD — Formatos ZYA, SPK e WRC

Feltro não corta. Quem corta é a pasta — o feltro é o que a carrega e a mantém em contato com a peça na pressão certa. Entender isso é o que separa polir de esfregar. Quatorze pontas, em três formatos, e o formato é escolhido pela geometria da peça:ZYA é cilíndrico, para parede, flanco e superfície reta.SPK é esférico, para cavidade, raio e fundo arredondado — a forma que acompanha concavidade sem marcar o centro.WRC é cilíndrico de ponta radial, que trabalha de topo e de lado, para canto interno e transição. Diâmetros de 8 a 25 mm, em haste de 3 mm — para peça miúda e micromotor — e de 6 mm, para retífica reta e pneumática. Duas referências ZYA maiores vêm com haste de aço ST-BO. Densidade média (M) em toda a linha. Feltro médio é o compromisso usual de ferramentaria: firme o bastante para manter a forma na cavidade, macio o bastante para não marcar. Velocidade de trabalho recomendada pela PFERD para feltro e polimento: 5 a 10 m/s. Polimento é operação de rotação baixa — rotação alta queima a pasta e a pasta queimada risca em vez de polir. Usar sempre com pasta — de polimento, para brilho, ou diamantada, para espelho em material duro. E a orientação da PFERD vale aqui também: feltro novo para pasta nova.

Ver detalhes →
Imagem em breve
PFERD

Rodas e Discos de Feltro PFERD — FLS, FK SC e FFS

Quatorze itens que cobrem o polimento de superfície — o que a ponta de feltro faz em detalhe, estes fazem em área. As rodas lamelares FLS, de 30 a 60 mm com haste de 6 mm, são feltro em lâminas em vez de corpo sólido. A construção lamelar faz a roda respirar: ela se abre no contato, carrega mais pasta e esquenta menos que feltro prensado. Cada medida vem em duas densidades, macio e duro — macio acompanha contorno, duro concentra pressão e polir mais rápido em superfície plana. Os discos de feltro FK SC, de 30 e 45 mm com haste de 6 mm, são de corpo sólido e trabalham de face — para polir superfície plana pequena com controle. Os discos lamelares FFS de 115 mm, com furo de 22,23 mm, levam o polimento para a esmerilhadeira angular, nas duas densidades. É a ferramenta de área grande: tampo, painel, chapa. Velocidade de trabalho recomendada pela PFERD para feltro e polimento: 5 a 10 m/s. Polimento é operação de rotação baixa — rotação alta queima a pasta e a pasta queimada risca em vez de polir. Em disco de 115 mm, isso exige máquina de rotação variável — esmerilhadeira comum gira muito acima da faixa de polimento. Usar com pasta de polimento ou diamantada. Feltro novo ao trocar de pasta.

Ver detalhes →
Imagem em breve
PFERD

Discos de Pano PFERD TR — 100 e 150 mm e Politriz 100 x 100

Disco de pano é a última etapa: o brilho final, depois que o feltro já fechou a superfície. O pano é mais macio que o feltro, carrega mais pasta e não deixa risco — mas também não corrige nada. O que o pano faz é revelar o acabamento que as etapas anteriores produziram. Quatorze itens.Discos TR com furo, em 100 x 10 mm e 150 x 10 mm, cada um em quatro construções: ST, TH, TW e FL. Mais as hastes de fixação BO, para montar em retífica reta ou furadeira.Discos TR-W de 100 x 100 mm para politriz, nas mesmas quatro construções, mais a haste própria. Velocidade de trabalho recomendada pela PFERD para feltro e polimento: 5 a 10 m/s. Polimento é operação de rotação baixa — rotação alta queima a pasta e a pasta queimada risca em vez de polir. Sequência que funciona: manta ou não-tecido para uniformizar, feltro com pasta para fechar, pano com pasta para brilhar. Pular o feltro e ir da manta direto ao pano dá superfície brilhante com risco por baixo — defeito que só aparece na luz certa, geralmente depois de entregue. Observação honesta: as quatro construções ST, TH, TW e FL não estão descritas na tabela, e não localizei a ficha oficial que explique a diferença entre elas — provavelmente o tipo de costura e a densidade do pano, mas não vou afirmar. É informação a pedir à PFERD; veja as pendências.

Ver detalhes →
Imagem em breve
PFERD

Pastas de Polimento, Pastas Diamantadas e Produtos para Inox PFERD

Oito itens que são o abrasivo de verdade da etapa de polimento. Feltro e pano não cortam — a pasta corta. As pastas de polimento G-PP são duas: a G-PP 1 VP STEELOX, para aço e inox, e a G-PP 4 HGP UNIVERSAL, de uso universal. São as pastas de brilho, aplicadas sobre feltro ou pano. As pastas diamantadas DPP são quatro, e existem para o que a pasta comum não alcança: espelho em material duro. As granulometrias são 3, 7, 15 e 30 — a sequência de polimento em ferramentaria vai do mais grosso ao mais fino, e cada etapa só funciona se a anterior tiver fechado. Em aço temperado e metal duro, diamante é o único abrasivo que ainda corta. E dois produtos de manutenção: INOX SHINER IS-S 500 e Universal Cleaner UC-S 500, em frasco de 500 ml. Não são abrasivos — são o que mantém a peça depois de acabada, e o que o cliente final usa na limpeza de rotina. Regra de ouro do polimento, e a PFERD a registra por escrito na linha de feltro: feltro novo para pasta nova. Pasta de granulometria grossa misturada num feltro de pasta fina risca a superfície que a etapa anterior fechou — e não há como recuperar sem voltar etapas. Velocidade de trabalho recomendada pela PFERD para feltro e polimento: 5 a 10 m/s. Polimento é operação de rotação baixa — rotação alta queima a pasta e a pasta queimada risca em vez de polir.

Ver detalhes →
Imagem em breve
PFERD

Carretel, Roda Expansiva e Cintas de Engate Rápido PFERD

Vinte e um itens de um sistema diferente: em vez de uma roda que se consome, um porta-ferramenta permanente e uma cinta que se troca. O carretel POLINOX-W e a roda expansiva são o corpo. A roda expansiva se abre com a rotação e tensiona a cinta por dentro — o que mantém a tensão constante conforme a cinta se desgasta, e é a razão de ela trabalhar com acabamento uniforme do começo ao fim da cinta. As cintas de engate rápido, de 30 x 660 mm, são manta abrasiva nos graus grosso, médio, fino e super fino, mais uma cinta BF. São as do carretel POLINOX-W. As cintas para a roda expansiva de 100 x 100 mm vêm em dois tipos: manta abrasiva SCLS, de 100 x 317 mm, nos quatro graus, e lixa KK 712 X, de 100 x 314 mm, nos grãos 80 a 320. A manta acaba; a lixa remove. A economia do sistema é o argumento: o corpo é comprado uma vez e a reposição é só a cinta. Em operação de acabamento contínuo, isso muda a conta do consumível. Atenção comercial: as cintas de 100 x 317 e 100 x 314 estão marcadas na tabela com 'consultar disponibilidade' e há nota de restrição de fabricação para medidas curtas. Checar antes de prometer prazo.

Ver detalhes →
Imagem em breve
PFERD

Cintas para Máquinas UBS PFERD — 5/70, 5/100 e 11/90

As máquinas UBS da PFERD são lixadeiras de cinta estreita — a ferramenta de acabamento de tubo, perfil, canto e área de difícil acesso, onde roda e disco não entram porque não há espaço para o diâmetro. Vinte e três cintas, organizadas por modelo de máquina, porque cada modelo tem o seu comprimento de cinta:UBS 5/100 usa cinta de 6 x 520 mm — cinta estreita, de 6 mm, para fenda, rasgo e canto fechado.UBS 5/70 usa cinta de 30 x 533 mm.UBS 11/90 usa cinta de 30 x 610 mm. Três especificações de abrasivo em cada medida, cobrindo a sequência completa:XK 870 J é lixa de grão cerâmico, nos grãos 60 a 120 — a etapa de remover.KK 712 J e KK 772 J são lixa de óxido de alumínio, nos grãos 180 e acima — a etapa de refinar.SCLS é manta abrasiva, nos graus grosso, médio e fino — a etapa de acetinar. E duas cintas de feltro P-BA, de 30 x 533 e 30 x 610 mm, para a etapa de polimento com pasta nas máquinas 5/70 e 11/90. Com elas, a mesma máquina vai do desbaste ao brilho. Velocidade de trabalho recomendada pela PFERD para feltro e polimento: 5 a 10 m/s. Polimento é operação de rotação baixa — rotação alta queima a pasta e a pasta queimada risca em vez de polir. Nas cintas de lixa e manta, a faixa é a de limpeza e estruturação, de 10 a 25 m/s. Observação honesta: a tabela organiza as cintas por modelo de máquina (5/70, 5/100, 11/90), mas as próprias máquinas UBS não constam desta aba. Se a Hebron não revende a máquina, vale avaliar — vender cinta de máquina que o cliente não tem é venda que não acontece. Veja as pendências.

Ver detalhes →
Escova Copo Trançada com Rosca M14 PFERD TBG — PFERD, Hebron Ferramentas
PFERD

Escova Copo Trançada com Rosca M14 PFERD TBG

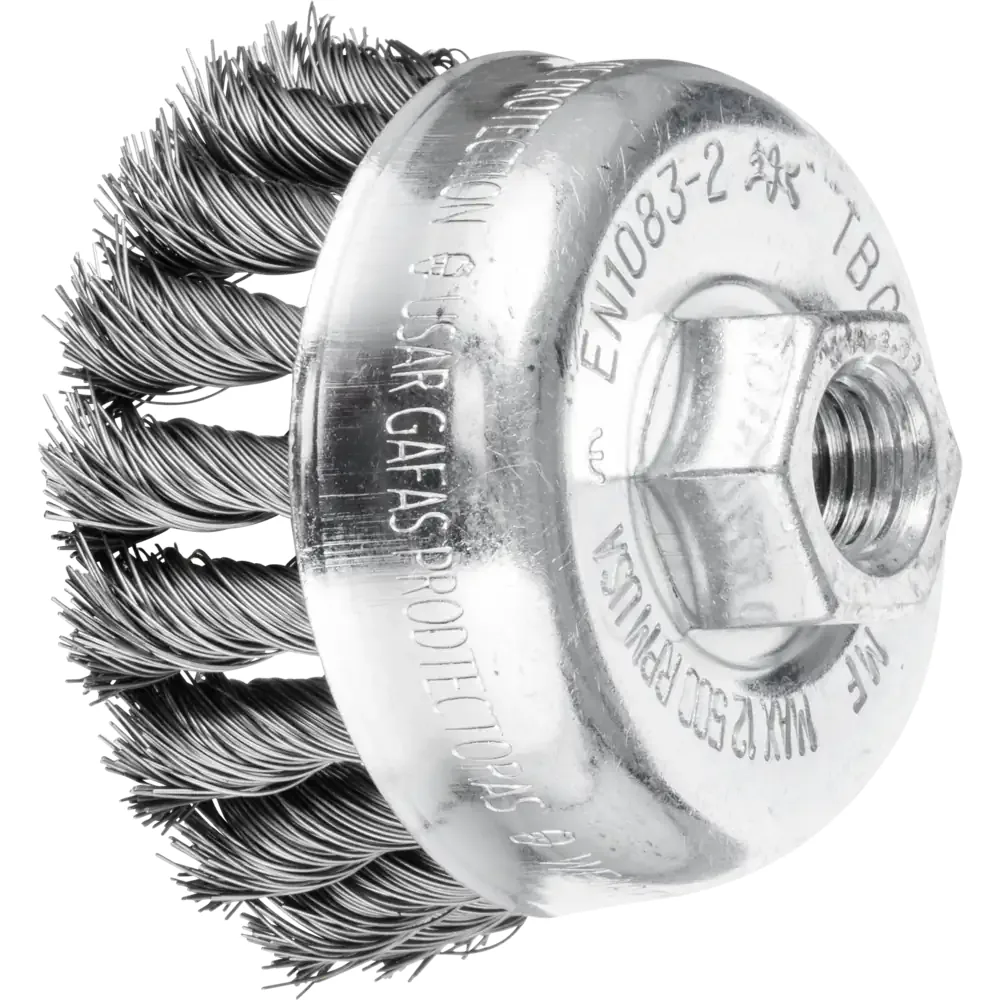
A escova copo trançada é a ferramenta de ataque pesado do escovamento. Os filamentos são torcidos em nós rígidos, o que reduz a flexibilidade e concentra a energia do impacto na ponta do arame. O resultado é uma ação agressiva, indicada para remover cordão de solda, carepa de laminação, respingo e oxidação espessa — serviço em que a escova ondulada apenas poliria a sujeira. Monta direto na rosca M14 da esmerilhadeira angular, sem adaptador. A velocidade de corte de trabalho para escovas copo fica entre 15 e 45 m/s; respeitar esse intervalo é o que separa uma escova que dura de uma que perde arame na primeira hora. A versão TBGR 100 tem o nó mais fechado, para quem precisa de ainda mais agressividade no mesmo diâmetro.

Ver detalhes →
Escova Copo Ondulada com Rosca M14 PFERD TBU — PFERD, Hebron Ferramentas
PFERD

Escova Copo Ondulada com Rosca M14 PFERD TBU

Quando o objetivo é limpar sem marcar, a escova ondulada é a escolha certa. Os filamentos não são torcidos: trabalham soltos e se ajustam ao contorno da peça, alcançando raio, canto e superfície irregular que a escova trançada atravessaria por cima. O fio fino de 0,30 mm produz uma superfície mais uniforme e é o que permite usar esta escova em etapa de acabamento, não só de desbaste. É a diferença entre preparar uma peça para pintura e deixá-la riscada. Rosca M14 integrada, montagem direta na esmerilhadeira. Faixa de trabalho de 15 a 45 m/s, como toda escova copo.

Ver detalhes →
Escova Cônica COMBITWIST com Rosca M14 PFERD KBG — PFERD, Hebron Ferramentas
PFERD

Escova Cônica COMBITWIST com Rosca M14 PFERD KBG

O formato cônico de 30° existe por um motivo específico: alcançar o que a escova copo não alcança. Borda interna, ranhura, rasgo de chaveta e canto vivo ficam acessíveis porque a escova ataca em ângulo, não de frente. A construção COMBITWIST resolve o problema clássico da escova trançada em canto: o nó que se desfaz. Os nós COMBITWIST são menos propensos a abrir quando a escova encontra uma aresta, o que se traduz em mais vida útil e taxa de remoção constante do começo ao fim. O funcionamento também é mais suave, sem o recuo que a escova trançada convencional dá ao morder a peça. Em esmerilhadeira angular, a escova cônica suporta até 80 m/s — bem acima do limite de uma escova copo.

Ver detalhes →
Escova Cilíndrica com Furo COMBITWIST PFERD RBG — PFERD, Hebron Ferramentas
PFERD

Escova Cilíndrica com Furo COMBITWIST PFERD RBG

A escova cilíndrica com furo cobre faixa larga de superfície por passada, o que a torna a opção de produtividade quando há metro quadrado para limpar. O furo de 22,2 mm é o padrão da esmerilhadeira angular e também serve montagem em eixo estacionário. Os nós COMBITWIST sustentam a agressividade ao longo da vida da ferramenta. Em escova trançada convencional, o rendimento cai conforme os nós se abrem; aqui a taxa de remoção se mantém mais constante, e o trabalho é mais suave, sem recuo. O fio varia de 0,35 a 0,60 mm. Fio mais grosso significa mais agressividade e menos acabamento — a escolha depende de estar removendo carepa pesada ou preparando superfície.

Ver detalhes →
Escova Cilíndrica Linha PIPE PFERD RBG — PFERD, Hebron Ferramentas
PFERD

Escova Cilíndrica Linha PIPE PFERD RBG

A linha PIPE existe para um serviço que as outras escovas não fazem bem: limpar o cordão de raiz da solda. A largura de apenas 6 mm dá o perfil extrafino necessário para entrar no chanfro e trabalhar a raiz sem agredir o material ao redor. É a escova da construção de tubulação e de vasos e contêineres, onde a qualidade do passe de raiz determina a aprovação da junta. Trabalhar a raiz com escova larga demais significa arredondar o chanfro e comprometer o passe seguinte. Disponível em aço e em inox, ambas com fio 0,50 mm — agressividade suficiente para remover a escória sem precisar de segunda passada.

Ver detalhes →
Escova Cilíndrica Ondulada para Uso Estacionário PFERD RBU — PFERD, Hebron Ferramentas
PFERD

Escova Cilíndrica Ondulada para Uso Estacionário PFERD RBU

Esta é a escova de linha de produção, não de bancada. Diâmetros de 125 a 200 mm e largura de trabalho de até 38 mm: feita para montagem em máquina estacionária, célula robotizada ou centro de usinagem, onde a escova trabalha ciclo após ciclo sem intervenção. O filamento ondulado, com fio fino de 0,30 mm, entrega escovação média com acabamento uniforme. Em aplicação automatizada isso importa mais do que agressividade: o processo precisa ser repetível, e uma escova agressiva demais gera variação de resultado entre peças. Os modelos AK32-2 trazem furo com sistema de adaptação para diferentes eixos de acionamento.

Ver detalhes →
Escova Cilíndrica Ondulada com Haste PFERD RBU — PFERD, Hebron Ferramentas
PFERD

Escova Cilíndrica Ondulada com Haste PFERD RBU

Haste de 6 mm, montagem em retífica reta, furadeira ou micro-retífica. É a escova de trabalho localizado: furo, rebaixo, alojamento, canal e qualquer geometria que não aceite uma escova de esmerilhadeira. A faixa de diâmetro vai de 20 a 80 mm, o que cobre desde limpeza de furo pequeno até escovamento de superfície média. O fio de 0,2 mm nos diâmetros menores é deliberadamente fino: em peça de precisão, a escova não pode alterar a dimensão nem marcar a superfície. Velocidade de trabalho de 15 a 40 m/s. Em retífica reta, isso normalmente significa reduzir a rotação da ferramenta — escova não é rebolo, e girar demais só desfia o arame.

Ver detalhes →
Escova Cilíndrica Trançada com Haste PFERD RBG — PFERD, Hebron Ferramentas
PFERD

Escova Cilíndrica Trançada com Haste PFERD RBG

Mesma montagem da escova ondulada com haste, intenção oposta. Aqui os filamentos são trançados: a escova ataca em vez de acariciar. Serve quando o serviço é pesado mas o acesso é restrito — situação em que não cabe esmerilhadeira e a escova ondulada não tem força para resolver. Duas larguras de trabalho, 6 e 12 mm, no mesmo diâmetro de 70 mm. A de 6 mm entra em canal estreito; a de 12 mm cobre mais área por passada. O fio de 0,50 mm na versão aço é o mais agressivo da família com haste. Na versão inox, o fio de 0,35 mm equilibra ataque e preservação da superfície.

Ver detalhes →
Escova Pincel Ondulada com Haste PFERD PBU — PFERD, Hebron Ferramentas
PFERD

Escova Pincel Ondulada com Haste PFERD PBU

A escova pincel é a menor da família e a de ação mais delicada: faixa de trabalho de 5 a 15 m/s, bem abaixo de qualquer outra escova. Isso não é limitação — é o que permite usá-la em peça pequena e detalhe fino sem destruir a superfície. Diâmetros de 10, 15 e 20 mm, haste de 6 mm. O fio vai de 0,20 a 0,50 mm, faixa larga que cobre desde limpeza quase cosmética até remoção de oxidação localizada. A variante PBUL tem filamento alongado, o que aumenta o alcance em furo profundo e cavidade estreita sem aumentar o diâmetro da escova.

Ver detalhes →
Escova Pincel Trançada com Haste PFERD PBG — PFERD, Hebron Ferramentas
PFERD

Escova Pincel Trançada com Haste PFERD PBG

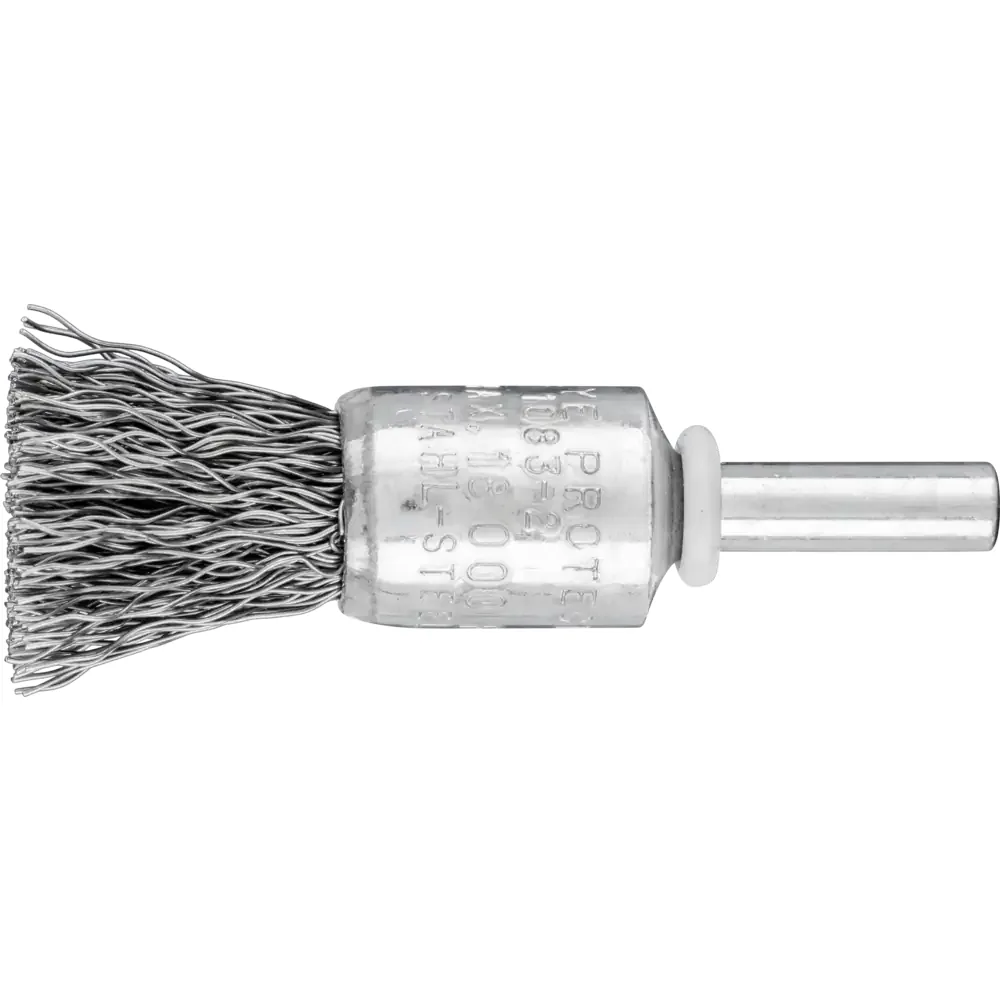
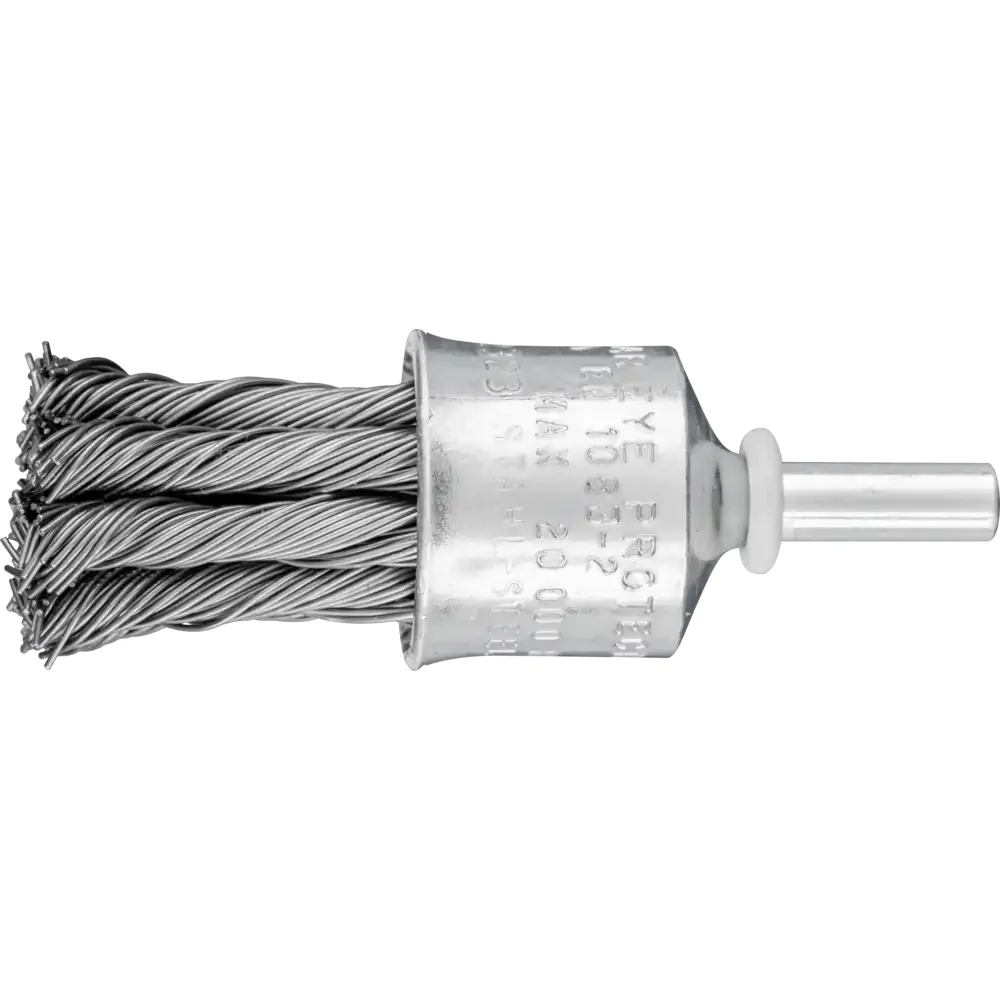
Pincel trançado é uma combinação pouco óbvia e muito útil: o formato pequeno do pincel com a agressividade do nó trançado. Serve quando a área é restrita mas a sujeira é pesada — carepa em alojamento, solda em furo, oxidação em rebaixo. Diâmetros de 19, 23 e 30 mm, haste de 6 mm, montagem em retífica reta ou furadeira. O fio de 0,50 mm é o mais agressivo da família pincel. Como toda escova trançada, exige mais atenção à rotação. A faixa do pincel é de 5 a 15 m/s; girar acima disso não aumenta a remoção, só abre os nós antes da hora.

Ver detalhes →
Escova Pincel SINGLETWIST com Haste PFERD PBGS — PFERD, Hebron Ferramentas
PFERD

Escova Pincel SINGLETWIST com Haste PFERD PBGS

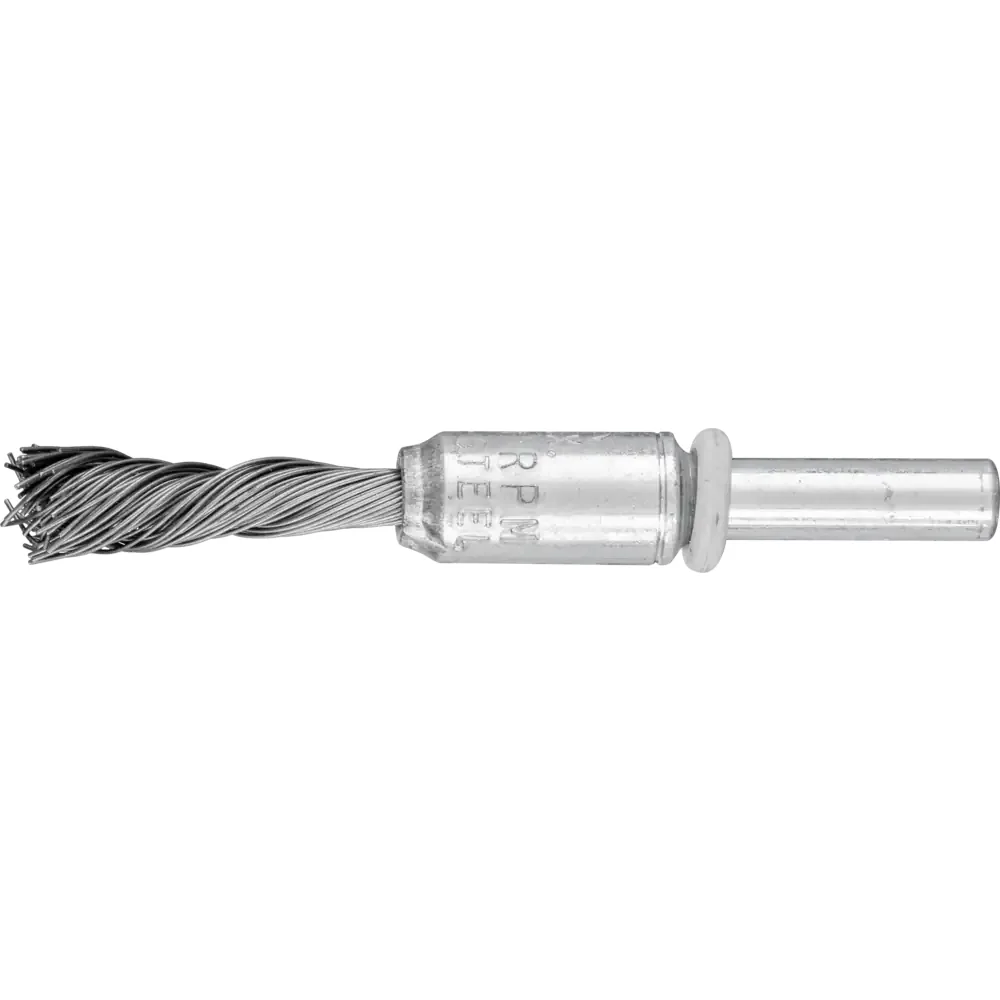
SINGLETWIST significa nó único: todo o filamento da escova é torcido em um só feixe. Em diâmetro de 10 mm, isso concentra a energia num ponto, criando a ferramenta de escovamento mais pontual da linha. É escova de aplicação específica, não de uso geral. Serve furo pequeno, rasgo estreito e qualquer geometria em que mesmo o pincel trançado convencional é largo demais. Disponível em aço e inox, ambas com fio 0,35 mm, haste de 6 mm.

Ver detalhes →
Escova POLISCRATCH PFERD com Haste de Fixação — PFERD, Hebron Ferramentas
PFERD

Escova POLISCRATCH PFERD com Haste de Fixação

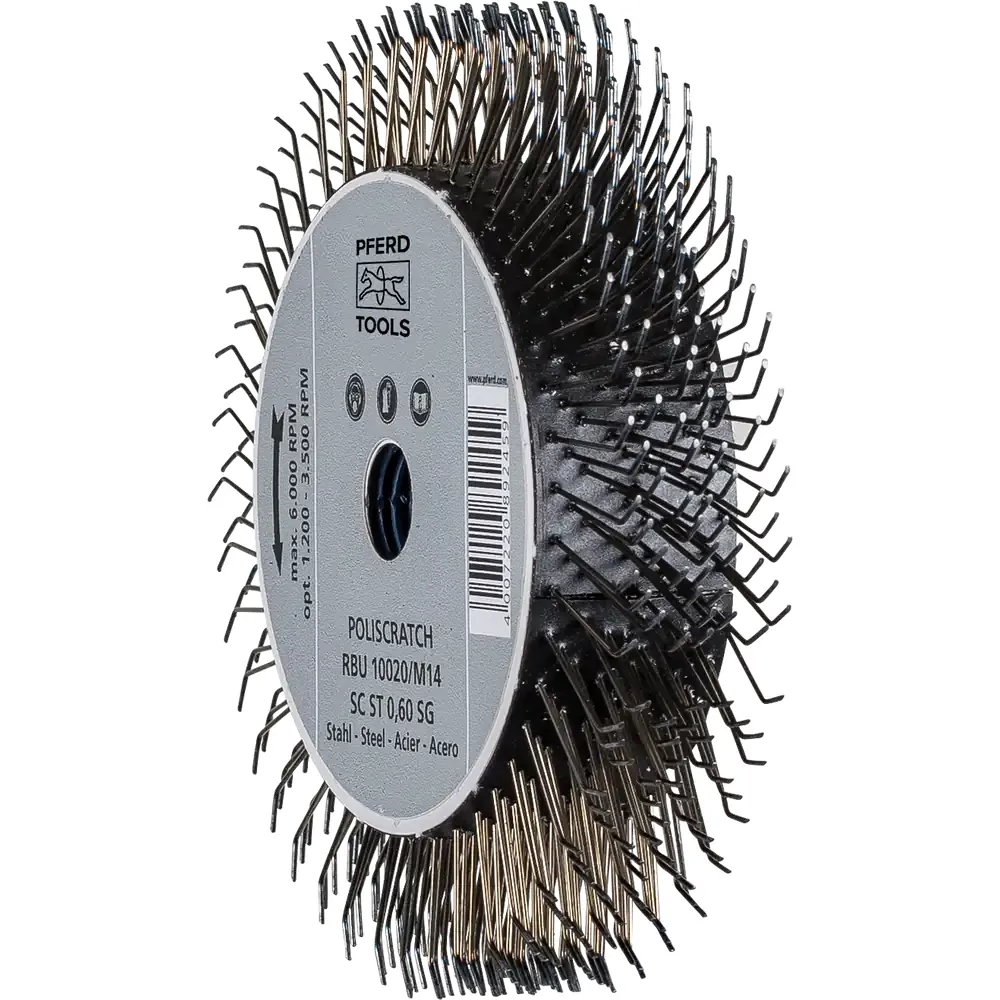
A POLISCRATCH não é uma escova de arame. O filamento é de carboneto de silício, e isso muda completamente a aplicação: em vez de arrancar metal, ela produz uma superfície áspera com aparência de jato de areia — em materiais macios como compostos anticorrosivos e antichoque. A construção aberta da escova resolve dois problemas do escovamento em material macio: o carregamento, quando o resíduo entope o filamento, e a mancha na peça. A abertura também melhora o resfriamento, o que prolonga a vida do filamento. Detalhe operacional importante: a POLISCRATCH deve ser usada apenas em esmerilhadeira com velocidade ajustável ou em esmerilhadeira reta. Em máquina de rotação fixa alta, o filamento se degrada rápido. A escova pode ser reafiada com bloco de afiação, o que recupera a agressividade e estende a vida útil.

Ver detalhes →
Roda de Escova para Politriz PFERD WBU 100 x 100 — PFERD, Hebron Ferramentas
PFERD

Roda de Escova para Politriz PFERD WBU 100 x 100

Roda de 100 x 100 mm com furo de 19,1 mm, para montagem em politriz ou eixo estacionário. A largura de trabalho de 100 mm é a maior da linha de escovas — pensada para cobrir superfície em poucas passadas. O filamento é do tipo LIT, fio metálico: vários arames ondulados unidos em um feixe. A construção combina o efeito agressivo da escova trançada com a flexibilidade da ondulada, e é mais durável que as duas. Para quem precisa de remoção sem perder a capacidade de acompanhar o contorno da peça, é a melhor solução da linha. Disponível em aço e em inox.

Ver detalhes →
Escovas Manuais PFERD — PFERD, Hebron Ferramentas
PFERD

Escovas Manuais PFERD

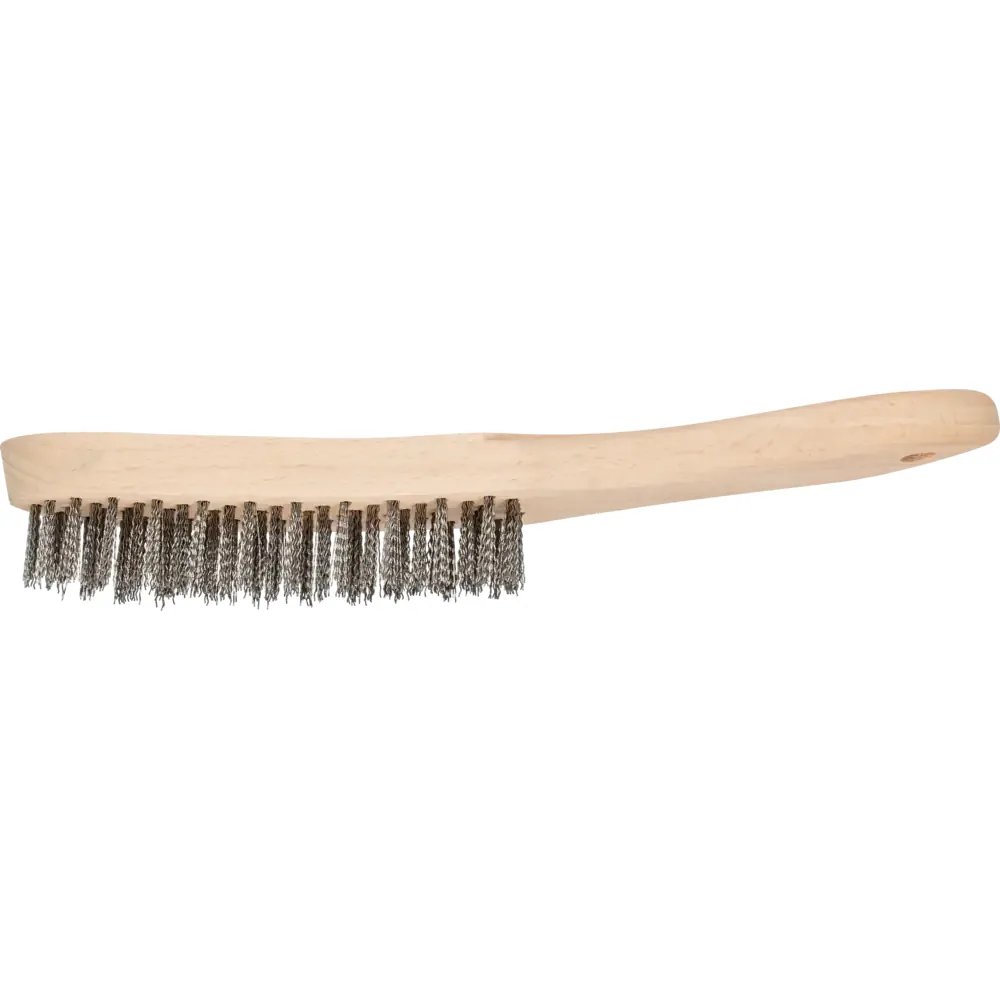
Nem todo serviço de escovamento justifica ligar uma máquina. A linha manual cobre limpeza de bancada, preparação rápida de peça e manutenção de ferramenta — com a vantagem de não gerar faísca nem exigir EPI de máquina rotativa. A escolha do arame define a aplicação. O arame de aço serve aço e ferro fundido e suporta até 300 °C. O inox não deixa resíduo corrosivo na peça e vai até 450 °C, sendo a opção para aço inoxidável, alumínio e não-ferrosos. O latão CuZn37 é mais macio, não gera faísca e deixa acabamento fino — indicado para latão, cobre e metais não ferrosos, e obrigatório em área onde faísca é risco. A HBF 10 é a escova específica para limpeza de lima: fio fino de 0,15 mm, que remove o cavaco preso entre os dentes sem danificar o picado. A HBB 80 tem bloco de madeira e fio de 0,45 mm, para serviço pesado de bancada.

Ver detalhes →
Escova Copo PSF com Rosca M14 PFERD — PFERD, Hebron Ferramentas
PFERD

Escova Copo PSF com Rosca M14 PFERD

A linha PSF é a escova de uso corrente: a que fica na prateleira do almoxarifado e atende o serviço do dia a dia sem precisar de especificação. Rosca M14, montagem direta na esmerilhadeira angular. A família copo PSF cobre as duas construções. A trançada, com fio de 0,35 mm, ataca carepa, respingo e cordão de solda. A ondulada, com fio de 0,30 mm, limpa e prepara superfície sem marcar. Em aço para serviço geral em aço carbono e ferro fundido; em inox quando a peça é de aço inoxidável ou alumínio e não pode receber resíduo ferroso. A linha PSF é apresentada na tabela PFERD como Escovas Industriais Para Uso Universal. É a opção de custo por peça mais baixo da linha, para aplicação geral.

Ver detalhes →
Escova Cônica PSF com Rosca M14 PFERD — PFERD, Hebron Ferramentas
PFERD

Escova Cônica PSF com Rosca M14 PFERD

Versão de linha universal da escova cônica. O formato em cone alcança borda interna, ranhura e canto vivo — geometria em que a escova copo trabalha mal porque ataca de frente. Arame de aço trançado com fio de 0,50 mm: construção agressiva, para remoção de carepa, respingo e solda em canto. Rosca M14, montagem direta em esmerilhadeira angular. Item único de 100 x 13 mm. Quem precisa de mais diâmetro, mais vida útil ou versão em inox encontra na linha PFERD premium, com construção COMBITWIST. A linha PSF é apresentada na tabela PFERD como Escovas Industriais Para Uso Universal. É a opção de custo por peça mais baixo da linha, para aplicação geral.

Ver detalhes →
Escova Cilíndrica PSF com Furo PFERD — PFERD, Hebron Ferramentas
PFERD

Escova Cilíndrica PSF com Furo PFERD

Escova cilíndrica de linha universal, com furo para montagem em esmerilhadeira angular ou eixo estacionário. Cobre faixa larga de superfície por passada, o que a torna a opção de produtividade em limpeza de área. A família traz versão trançada com fio de 0,50 mm em aço e inox, para remoção de carepa e cordão de solda, e versão ondulada de 150 x 25 mm para escovamento médio com acabamento mais uniforme. Para aplicação contínua em célula automatizada ou exigência de vida útil alta, a linha PFERD premium com nós COMBITWIST sustenta melhor o rendimento ao longo do uso. A linha PSF é apresentada na tabela PFERD como Escovas Industriais Para Uso Universal. É a opção de custo por peça mais baixo da linha, para aplicação geral.

Ver detalhes →
Escova Cilíndrica PSF com Haste PFERD — PFERD, Hebron Ferramentas
PFERD

Escova Cilíndrica PSF com Haste PFERD

Haste de 6,35 mm (1/4"), montagem em retífica reta, furadeira ou parafusadeira. É a escova de trabalho localizado da linha universal: furo, rebaixo, canal e área de acesso restrito. A família cobre de 50 a 100 mm de diâmetro, em construção ondulada com fio de 0,30 mm para limpeza e acabamento, e em construção trançada de 0,50 mm para remoção pesada em espaço confinado. Arame de aço, indicado para aço carbono e ferro fundido, com temperatura de trabalho até 300 °C. A linha PSF é apresentada na tabela PFERD como Escovas Industriais Para Uso Universal. É a opção de custo por peça mais baixo da linha, para aplicação geral.

Ver detalhes →
Escova Pincel PSF com Haste PFERD — PFERD, Hebron Ferramentas
PFERD

Escova Pincel PSF com Haste PFERD

A menor escova com haste da linha universal, para serviço pontual: rosca, furo cego, terminal elétrico, detalhe de peça. Faixa de trabalho de 5 a 15 m/s — a mais baixa entre os formatos de escova, e o que permite usá-la sem destruir superfície delicada. Nove referências cobrindo de 15 a 30 mm de diâmetro, em construção ondulada para limpeza suave e trançada para ataque concentrado, nas versões aço e inox. Haste de 6,35 mm, montagem em furadeira, parafusadeira ou retífica reta. A linha PSF é apresentada na tabela PFERD como Escovas Industriais Para Uso Universal. É a opção de custo por peça mais baixo da linha, para aplicação geral.

Ver detalhes →
Escovas Manuais PSF PFERD — PFERD, Hebron Ferramentas
PFERD

Escovas Manuais PSF PFERD

Escova manual de tipo curvado com cabo plástico, nas três opções de arame. É a ferramenta de limpeza imediata de bancada — sem máquina, sem EPI de rotativa, sem preparação. O arame define o uso. Aço para aço carbono e ferro fundido. Inox para aço inoxidável, alumínio e não-ferrosos, sem deixar resíduo que vire ponto de corrosão. Latão CuZn37 para latão, cobre e metais macios — e para qualquer área onde faísca seja risco, já que o latão não gera faísca. A linha PSF é apresentada na tabela PFERD como Escovas Industriais Para Uso Universal. É a opção de custo por peça mais baixo da linha, para aplicação geral.

Ver detalhes →
Disco de Fibra PFERD COMBICLICK VICTOGRAIN — PFERD, Hebron Ferramentas
PFERD

Disco de Fibra PFERD COMBICLICK VICTOGRAIN

O VICTOGRAIN é a resposta da PFERD à pergunta de por que um grão abrasivo perde corte. A descrição da PFERD é precisa: os grãos são triangulares e fixados ao costado por um dos lados, o que os mantém firmes no lugar; o perfil esguio deixa um grande espaço para o cavaco; e cada triângulo contém cristais muito pequenos, de modo que as arestas de corte continuam expostas enquanto só uma quantidade mínima de grão se desprende durante o uso. Traduzido para a bancada: o disco não arredonda. Ele se renova por dentro, mantendo agressividade do primeiro ao último minuto, em vez de cortar bem nos dez primeiros e depois só esquentar a peça. A PFERD indica esta linha para aço, aço fundido, não-ferrosos duros, ligas à base de níquel — Inconel e Hastelloy — e aços temperados. É a faixa de material em que o disco comum morre rápido: material que conduz mal o calor e devolve todo ele para a ferramenta. Aplicações declaradas: rebarbação, nivelamento, trabalho de superfície, cordão de solda e bordas. Seis itens de 115 mm, nos grãos 36, 60 e 80, cada um na versão padrão e na versão COOL, que leva revestimento com aditivos ativos de corte. Sobre o sistema COMBICLICK: o disco tem fixação própria no verso e trabalha sobre um prato de apoio desenvolvido para ele, o que elimina a porca e a arruela de centro. A PFERD descreve rasgos de refrigeração com geometria específica, que movimentam um grande volume de ar e reduzem o calor no abrasivo e na peça. Os índices que a PFERD declara, comparando com ferramenta convencional: cerca de 30% menos temperatura na peça, cerca de 25% mais remoção e cerca de 30% mais vida útil. Sem peça de fixação saliente, também não há risco de riscar a peça com a porca. Velocidade periférica máxima de 80 m/s, que não deve ser excedida — em disco de 115 mm isso corresponde a 13.300 rpm. O prato de apoio é vendido separadamente.

Ver detalhes →
Disco de Fibra PFERD COMBICLICK CO-COOL e A-COOL — PFERD, Hebron Ferramentas
PFERD

Disco de Fibra PFERD COMBICLICK CO-COOL e A-COOL

Esta é a linha de maior amplitude de grão do COMBICLICK: do 24, que arranca material, ao 220, que já é preparação de superfície. Oito itens de 115 mm cobrindo desbaste pesado até acabamento fino sem trocar de sistema de fixação. São duas especificações de grão. O CO-COOL usa grão de óxido cerâmico autoafiante, que a PFERD indica para desbaste agressivo em materiais duros que conduzem mal o calor — inox, aço fundido, aços até 1.200 N/mm² ou acima de 54 HRC — e também em alumínio, latão, bronze e cobre. O A-COOL, nos grãos 120 e 220, é a opção de acabamento da linha. O COOL não é nome comercial vazio. A PFERD descreve o revestimento como contendo aditivos ativos de corte, que elevam a remoção, reduzem o empastamento e produzem corte mais frio. Em inox, essas três coisas são a mesma coisa: disco empastado esquenta, disco quente mancha a peça, e peça manchada é retrabalho. Sobre o sistema COMBICLICK: o disco tem fixação própria no verso e trabalha sobre um prato de apoio desenvolvido para ele, o que elimina a porca e a arruela de centro. A PFERD descreve rasgos de refrigeração com geometria específica, que movimentam um grande volume de ar e reduzem o calor no abrasivo e na peça. Os índices que a PFERD declara, comparando com ferramenta convencional: cerca de 30% menos temperatura na peça, cerca de 25% mais remoção e cerca de 30% mais vida útil. Sem peça de fixação saliente, também não há risco de riscar a peça com a porca. Velocidade periférica máxima de 80 m/s, que não deve ser excedida — em disco de 115 mm isso corresponde a 13.300 rpm. O prato de apoio é vendido separadamente. Como se usa um disco de fibra: inclinado, apoiado em parte do disco, nunca de face inteira. Apoiar o disco todo tira o escape do cavaco e empasta o abrasivo. E disco de fibra só trabalha montado em prato de apoio — é o prato que dá a rigidez; sem ele o disco dobra e rasga.

Ver detalhes →
Disco de Fibra PFERD COMBICLICK CO-COOL CONTOUR 125 mm — PFERD, Hebron Ferramentas
PFERD

Disco de Fibra PFERD COMBICLICK CO-COOL CONTOUR 125 mm

O formato CONTOUR existe para a peça que não é plana. Em superfície curva, canto interno e raio, o disco de fibra reto só toca a peça na borda — e borda que toca sozinha corta mais do que o resto, deixando marca de disco na peça. Três itens de 125 mm, nos grãos 60, 80 e 120, com o mesmo grão de óxido cerâmico CO-COOL da linha padrão: desbaste agressivo em material duro de baixa condução térmica, com o revestimento de aditivos ativos que reduz empastamento e esquenta menos. É também o único diâmetro de 125 mm da linha PFERD de disco de fibra desta tabela — o que importa para quem já padronizou a esmerilhadeira em 125 mm e não quer manter duas medidas de prato. Sobre o sistema COMBICLICK: o disco tem fixação própria no verso e trabalha sobre um prato de apoio desenvolvido para ele, o que elimina a porca e a arruela de centro. A PFERD descreve rasgos de refrigeração com geometria específica, que movimentam um grande volume de ar e reduzem o calor no abrasivo e na peça. Os índices que a PFERD declara, comparando com ferramenta convencional: cerca de 30% menos temperatura na peça, cerca de 25% mais remoção e cerca de 30% mais vida útil. Sem peça de fixação saliente, também não há risco de riscar a peça com a porca. Velocidade periférica máxima de 80 m/s. O prato de apoio é vendido separadamente; o prato COMBICLICK desta tabela atende 115 e 125 mm.

Ver detalhes →
Imagem em breve
PFERD

Prato de Apoio COMBICLICK PFERD e Kit CC-SET

O disco COMBICLICK não monta em prato comum: a fixação é própria, no verso do disco, e é o prato que a recebe. Sem o prato COMBICLICK, o disco não tem como ser usado — e é por isso que ele entra na primeira compra, não na reposição. O prato é também metade da tecnologia. Os rasgos de refrigeração que a PFERD descreve, e que respondem pelos cerca de 30% de redução de temperatura na peça, estão no conjunto disco mais prato. Montar disco COMBICLICK e esperar o resultado sem o prato próprio não funciona. Três versões de prato na tabela, todas em rosca M14 e todas atendendo 115 e 125 mm: CC-GT, CC-H-GT e CC-S-GT. Mais o kit COMBICLICK CC-SET 115 M14, que é a entrada pronta no sistema. Observação honesta: a diferença entre as três versões de prato não está descrita em nenhuma fonte oficial da PFERD que eu tenha conseguido ler. É a informação mais importante a pedir à PFERD antes de publicar esta página, porque o comprador precisa saber qual prato combinar com qual disco. Veja as pendências. Rosca M14: montagem direta em esmerilhadeira angular comum, com ou sem bateria.

Ver detalhes →
Imagem em breve
PFERD

Prato de Apoio PFERD para Discos de Fibra Convencionais

Disco de fibra convencional — o de furo central, que aperta com porca — precisa de prato de apoio, e o prato não é acessório opcional: é o que dá rigidez ao disco. Sem prato, o disco de fibra dobra no primeiro contato e rasga. Cinco itens na tabela, em dois diâmetros e três versões. Em 115 mm: GT, H-GT e HT-GT. Em 180 mm: H-GT e HT-GT. Todos com rosca M14, para esmerilhadeira angular comum. O diâmetro do prato tem de casar com o do disco. Prato menor que o disco deixa a borda do disco sem apoio, e borda sem apoio é onde o disco rasga; prato maior que o disco encosta na peça e marca. Observação honesta: a PFERD nomeia as versões GT, H-GT e HT-GT, mas não encontrei fonte oficial que descreva a diferença entre elas — provavelmente rigidez ou dureza do prato, mas não vou afirmar o que não verifiquei. Confirmar com a PFERD antes de publicar; veja as pendências. Esta é a linha para quem já usa disco de fibra convencional. Quem vai entrar no sistema COMBICLICK precisa do prato COMBICLICK, que é outro produto.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM ACTIROX AF799 e AF890

São duas linhas ACTIROX, e a escolha entre elas é de material. O AF799 a VSM apresenta para alumínio e aço, com máxima remoção, boa evacuação de aparas e vida útil muito longa, recomendando rebarbadeira de alta potência. O caso que a VSM publica: no nivelamento de cordão em aço não ligado, o dobro da remoção dos grãos cerâmicos anteriores. O AF890 é o de inox e superliga. A VSM destaca alta agressividade inicial e corte frio sem descoloração — e o caso publicado é direto ao ponto: no nivelamento de cordão em aço inoxidável, até 70% mais peças por turno. Descoloração em inox não é estética: é a zona termicamente afetada aparecendo, e em peça de acabamento sanitário ela vira retrabalho ou refugo. Doze itens, nos dois diâmetros que o mercado usa — 115 e 180 mm — e nos grãos 36, 60 e 80. Sobre a tecnologia ACTIROX: a VSM descreve um grão cerâmico de forma triangular, 100% geométrico, fabricado na Alemanha, orientado verticalmente num ângulo que ela considera ótimo para corte agressivo. O grão se desgasta de forma definida e expõe sempre arestas de corte novas, em vez de arredondar. Sobre o grão vem a camada TOP SIZE, uma camada abrasiva adicional que, segundo a VSM, produz corte mais frio e prolonga a vida útil. A VSM declara, para a tecnologia como um todo, mais do que o dobro da taxa de remoção em relação a abrasivos cerâmicos convencionais, com acabamento uniforme. São afirmações do fabricante. Como se usa um disco de fibra: inclinado, apoiado em parte do disco, nunca de face inteira. Apoiar o disco todo tira o escape do cavaco e empasta o abrasivo. E disco de fibra só trabalha montado em prato de apoio — é o prato que dá a rigidez; sem ele o disco dobra e rasga.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM ACTIROX AF979 e AF733 ALU-X

Duas linhas de aplicação específica, as duas em grão 36 — grão de arrancar material, não de acabar. O AF979 é a versão de uso intensivo da família. A VSM o apresenta com remoção máxima e vida útil muito longa, para chanfragem, rebarbação e preparação de junta de solda, e destaca a correção de rebarba de corte por plasma em aço. O caso publicado: em S355JR cortado a plasma, cerca de 50% mais remoção que o abrasivo líder anterior. Rebarba de plasma é dura e irregular — é exatamente onde o disco comum se esgota antes de terminar a peça. O AF733 é o de alumínio e não-ferrosos, e tem uma camada própria: a ALU-X. Segundo a VSM, ela melhora a remoção de aparas, sobretudo em alumínio. Esse é o problema central do alumínio em abrasivo — o metal é macio e cola no grão, empasta o disco e o disco para de cortar em minutos. A camada existe para atacar isso. Cinco itens: AF979 em 115, 125 e 180 mm — é a única linha de disco de fibra desta tabela com a medida de 125 mm em grão de desbaste — e AF733 ALU-X em 115 e 180 mm. Sobre a tecnologia ACTIROX: a VSM descreve um grão cerâmico de forma triangular, 100% geométrico, fabricado na Alemanha, orientado verticalmente num ângulo que ela considera ótimo para corte agressivo. O grão se desgasta de forma definida e expõe sempre arestas de corte novas, em vez de arredondar. Sobre o grão vem a camada TOP SIZE, uma camada abrasiva adicional que, segundo a VSM, produz corte mais frio e prolonga a vida útil.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM Grão Cerâmico Plus XF885

A XF885 é a linha de maior amplitude de grão de toda a tabela de discos de fibra: nove granulometrias, do 20 ao 120, em cada um dos dois diâmetros. Dezoito itens. O grão 20 merece destaque porque é raro: é o grão mais grosso da tabela inteira, e existe para serviço em que o objetivo é arrancar material bruto — rebarba de fundido, cordão de solda alto, excesso de corte. Na outra ponta, o 120 já é preparação de superfície. A VSM classifica a XF885 no grupo Grão Cerâmico Plus, uma linha acima do grão cerâmico padrão da mesma tabela. Grão cerâmico é o grão que se autoafia por microfratura: em vez de arredondar sob carga, ele lasca em escala microscópica e expõe aresta nova. É por isso que ele domina o trabalho em inox e aço-liga, onde o problema não é dureza do material, é o calor que ele não dissipa. Dois diâmetros: 115 mm para esmerilhadeira pequena e 180 mm para a grande. Como se escolhe o grão: cerâmico quando o limite é o calor — inox, aço-liga, superliga; zircônio quando o limite é a pressão, em aço carbono e aço fundido; óxido de alumínio quando o limite é o custo, em aço comum e uso geral; carbureto de silício para não-ferrosos, ferro fundido, pedra e tinta. Essa é a lógica corrente do setor de abrasivos, e é a mesma pela qual a própria tabela da VSM separa as linhas. Como se usa um disco de fibra: inclinado, apoiado em parte do disco, nunca de face inteira. Apoiar o disco todo tira o escape do cavaco e empasta o abrasivo. E disco de fibra só trabalha montado em prato de apoio — é o prato que dá a rigidez; sem ele o disco dobra e rasga.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM Grão Cerâmico — XF870, XF760 e XF850

Trinta e oito itens: é a maior linha de disco de fibra desta tabela, e a mais completa em cobertura de grão e diâmetro. A VSM agrupa três linhas sob Grão Cerâmico. A XF870 é a mais ampla das três, com oito granulometrias do 24 ao 120 em cada diâmetro. A XF760 vai do 24 ao 80, com seis grãos. A XF850 começa no 36 e vai ao 80, com cinco. O que o grão cerâmico faz: ele se autoafia. Sob carga, em vez de arredondar e passar a esfregar a peça, o grão lasca em escala microscópica e expõe aresta de corte nova. O disco corta até acabar o abrasivo, não até o grão cegar. Em inox, aço-liga e superliga — material que não conduz calor e devolve tudo para a ferramenta — essa é a diferença entre um disco e três. Dois diâmetros, 115 e 180 mm, em todas as três linhas. Observação honesta: a VSM agrupa as três como grão cerâmico, mas não localizei a descrição oficial do que diferencia XF870, XF760 e XF850 entre si. A tabela de variantes mostra a cobertura de grão de cada uma, que é a diferença objetiva que consigo afirmar. Veja as pendências. Como se escolhe o grão: cerâmico quando o limite é o calor — inox, aço-liga, superliga; zircônio quando o limite é a pressão, em aço carbono e aço fundido; óxido de alumínio quando o limite é o custo, em aço comum e uso geral; carbureto de silício para não-ferrosos, ferro fundido, pedra e tinta. Essa é a lógica corrente do setor de abrasivos, e é a mesma pela qual a própria tabela da VSM separa as linhas.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM Grão Cerâmico com Estearato XF733

O estearato resolve um problema só, mas é um problema que arruína disco: empastamento. Material macio e material com camada — alumínio, latão, cobre, tinta, verniz, primer, plástico — não lasca sob o grão: ele cola nele. O espaço entre os grãos entope, o disco perde a capacidade de cortar e passa a esfregar e esquentar. Em minutos o disco está liso e a peça está quente. A camada de estearato é um lubrificante seco aplicado sobre o abrasivo. Ela impede que o material removido adira ao grão, e é por isso que a VSM separa a XF733 num grupo próprio na tabela: Grão Cerâmico Stearate. A base é grão cerâmico, ou seja, continua sendo disco de remoção, não de polimento. Oito itens, nos grãos 24, 36, 60 e 80, em 115 e 180 mm. Uma consequência prática que vale saber: resíduo de estearato pode interferir em pintura e em solda posteriores. Quem vai pintar ou soldar a superfície depois precisa limpar a peça — e é a razão pela qual não se usa disco estearatado em tudo, por mais prático que pareça. Como se escolhe o grão: cerâmico quando o limite é o calor — inox, aço-liga, superliga; zircônio quando o limite é a pressão, em aço carbono e aço fundido; óxido de alumínio quando o limite é o custo, em aço comum e uso geral; carbureto de silício para não-ferrosos, ferro fundido, pedra e tinta. Essa é a lógica corrente do setor de abrasivos, e é a mesma pela qual a própria tabela da VSM separa as linhas.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM Grão Zircônio ZF713

O zircônio é o grão de quem aperta. Ele é tenaz — resiste ao impacto e à pressão de contato sem se fragmentar — e por isso trabalha bem exatamente na condição em que o operador força a máquina contra a peça, que é como se desbasta aço carbono na prática. A escolha entre zircônio e cerâmico não é de qualidade, é de limite. Em aço carbono e aço fundido, o calor não é o gargalo: o material conduz e dissipa. O gargalo é a carga mecânica, e aí o zircônio entrega mais disco por real que o cerâmico. Em inox e superliga a conta inverte, porque o limite passa a ser a temperatura e o cerâmico assume. Quatorze itens, nos dois diâmetros. Em 115 mm, os grãos 36 a 120; em 180 mm, do 24 ao 120 — o 24 só existe na medida grande, que é a medida de desbaste pesado. Como se escolhe o grão: cerâmico quando o limite é o calor — inox, aço-liga, superliga; zircônio quando o limite é a pressão, em aço carbono e aço fundido; óxido de alumínio quando o limite é o custo, em aço comum e uso geral; carbureto de silício para não-ferrosos, ferro fundido, pedra e tinta. Essa é a lógica corrente do setor de abrasivos, e é a mesma pela qual a própria tabela da VSM separa as linhas. Como se usa um disco de fibra: inclinado, apoiado em parte do disco, nunca de face inteira. Apoiar o disco todo tira o escape do cavaco e empasta o abrasivo. E disco de fibra só trabalha montado em prato de apoio — é o prato que dá a rigidez; sem ele o disco dobra e rasga.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM Grão Óxido de Alumínio KF708

O óxido de alumínio é o grão convencional, e continua existindo por um motivo que nenhuma tecnologia nova resolve: preço. Em serviço de pressão baixa a média, em aço comum, em madeira, em trabalho esporádico de manutenção, o grão cerâmico entrega uma vantagem que o serviço não consegue aproveitar — e cobra por ela. Dezesseis itens, oito granulometrias do 24 ao 120, nos dois diâmetros. É a cobertura completa de grão na linha de entrada. Onde ele é a escolha certa: oficina que usa disco de fibra de vez em quando e não por turno; manutenção geral, em que o material muda e o volume é baixo; trabalho em madeira e em material não metálico; e serviço de acabamento leve, em que a remoção não é o ponto. Onde ele não é: inox, superliga, aço temperado e qualquer serviço de volume. Nesses, o disco de óxido de alumínio cega rápido e o custo por peça acabada fica acima do cerâmico, mesmo custando menos por unidade. Como se escolhe o grão: cerâmico quando o limite é o calor — inox, aço-liga, superliga; zircônio quando o limite é a pressão, em aço carbono e aço fundido; óxido de alumínio quando o limite é o custo, em aço comum e uso geral; carbureto de silício para não-ferrosos, ferro fundido, pedra e tinta. Essa é a lógica corrente do setor de abrasivos, e é a mesma pela qual a própria tabela da VSM separa as linhas.

Ver detalhes →
Imagem em breve
PFERD

Disco de Fibra VSM Grão Carbureto de Silício SF08

O carbureto de silício é um grão duro e frágil, e as duas coisas importam. Duro, para vencer material que o óxido de alumínio não vence. Frágil, porque ele lasca em vez de arredondar — o que mantém aresta viva em material que não oferece resistência suficiente para afiar o grão por atrito. É o grão dos materiais que não são aço: ferro fundido cinzento, pedra, concreto, vidro, cerâmica, plástico, borracha, e os não-ferrosos em geral. Também é o grão de remoção de tinta e de camada, porque corta a camada sem agarrar nela como o grão de aço agarra. Dez itens, cinco grãos — 24, 36, 60, 80 e 120 — nos dois diâmetros, 115 e 180 mm. Onde ele não serve: aço carbono e inox de desbaste pesado. Nesses, o grão é duro demais e frágil demais ao mesmo tempo — ele se consome contra um material que resiste, em vez de cortá-lo. Para aço, zircônio ou cerâmico. Como se escolhe o grão: cerâmico quando o limite é o calor — inox, aço-liga, superliga; zircônio quando o limite é a pressão, em aço carbono e aço fundido; óxido de alumínio quando o limite é o custo, em aço comum e uso geral; carbureto de silício para não-ferrosos, ferro fundido, pedra e tinta. Essa é a lógica corrente do setor de abrasivos, e é a mesma pela qual a própria tabela da VSM separa as linhas.

Ver detalhes →
Imagem em breve
PFERD

Suporte VSM TURBO PAD para Discos de Fibra — ZFT1, ZFT2 e ZFT3

Todo disco de fibra desta tabela — ACTIROX e linha VSM — tem furo central e precisa de suporte. O TURBO PAD é o suporte da VSM para eles. Seis itens: três versões, ZFT1, ZFT2 e ZFT3, cada uma em 115 e 180 mm, todas em rosca M14 para esmerilhadeira angular comum. Por que o suporte não é detalhe: é ele que define a rigidez do conjunto, e rigidez define duas coisas que o comprador sente. A primeira é agressividade — suporte mais rígido concentra a pressão e remove mais; mais flexível distribui e acompanha contorno. A segunda é a vida do disco: suporte com o diâmetro errado deixa a borda do disco sem apoio, e é na borda sem apoio que o disco de fibra rasga. O diâmetro do suporte casa com o do disco: 115 com 115, 180 com 180. Observação honesta: a numeração ZFT1, ZFT2 e ZFT3 sugere três graus — provavelmente de rigidez — mas não localizei a descrição oficial da VSM do que diferencia os três. Não vou afirmar a ordem. É informação a pedir à VSM antes de publicar; veja as pendências.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Diamantado Segmentado PFERD DS PSF

O disco segmentado é o disco de obra. A PFERD posiciona a linha DS PSF para corte rápido de pedra e concreto, e é o perfil de aro que entrega isso: os vãos entre os segmentos tiram o pó da linha de corte e deixam o ar resfriar o disco, o que sustenta velocidade em material que gera muita carga. Dez medidas, de 100 a 450 mm, cobrindo a obra toda. De 100 a 125 mm para esmerilhadeira angular pequena — rasgo de instalação elétrica e hidráulica, corte de bloco, acerto de peça. De 178 a 230 mm para esmerilhadeira grande e serra mármore. De 300 a 450 mm para serra de bancada e serra de piso, onde o corte é profundo e contínuo. Note a progressão de espessura: 1,6 mm nos diâmetros pequenos e 3,2 mm nos grandes. Disco maior precisa de corpo mais espesso para não fletir no corte profundo — e disco mais espesso remove mais material, o que é por que não se usa disco de 450 mm para corte fino. Como escolher o aro: o perfil do aro é o que define o resultado, não o preço. Aro segmentado tem vãos entre os segmentos — eles jogam o pó fora e deixam o ar circular, o que resfria o disco e dá o corte mais rápido, com a borda mais marcada. Aro contínuo não tem vão: corta mais devagar e esquenta mais, mas sai borda limpa, sem lascar. Entre os dois está o aro contínuo tipo TURBO, com perfil trabalhado, que busca velocidade sem perder qualidade de borda.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Diamantado TURBO PFERD DG PSF

O TURBO é o disco de quem não quer escolher entre velocidade e acabamento. A PFERD indica a linha DG PSF para pedra e concreto e destaca a alta qualidade de corte — o aro é contínuo, mas com perfil trabalhado, e é esse perfil que recupera parte da capacidade de refrigeração que o aro liso não tem. Na prática, é o disco certo quando a borda vai ficar à vista. Corte de soleira, peitoril, bancada de granito, revestimento de pedra, acabamento de rasgo que vai receber emboço fino: o disco segmentado resolve mais rápido, mas deixa a borda mais marcada. O TURBO sai mais limpo. Seis medidas, de 100 a 230 mm, com espessura de 1,9 a 2,6 mm — a faixa de esmerilhadeira angular e serra mármore, que é onde esse tipo de corte acontece. Importante no uso: aro contínuo esquenta mais que segmentado. Corte em passes, sem forçar o disco dentro do material, e deixe o disco girar livre por alguns segundos entre passes. Disco diamantado que superaquece perde o diamante da matriz — e isso não volta. Como escolher o aro: o perfil do aro é o que define o resultado, não o preço. Aro segmentado tem vãos entre os segmentos — eles jogam o pó fora e deixam o ar circular, o que resfria o disco e dá o corte mais rápido, com a borda mais marcada. Aro contínuo não tem vão: corta mais devagar e esquenta mais, mas sai borda limpa, sem lascar. Entre os dois está o aro contínuo tipo TURBO, com perfil trabalhado, que busca velocidade sem perder qualidade de borda.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Diamantado Liso Contínuo PFERD DG FL PSF

Cerâmica lasca. Essa é a frase que explica a existência deste disco. Em telha, azulejo, porcelanato e cerâmica esmaltada, o vão entre segmentos funciona como um pequeno impacto a cada volta — e cada impacto é um ponto de lascamento no esmalte. O aro liso contínuo não tem vão, então não tem impacto. A PFERD descreve as variantes FL desta linha como indicadas para corte de telhas. O sufixo FL é o que identifica o aro liso dentro da família DG. Seis medidas, de 100 a 230 mm. As de 100 a 125 mm são as de uso diário do azulejista, em esmerilhadeira angular pequena — recorte de ponto de tomada, de vaso sanitário, de canto. As de 178 e 230 mm atendem corte reto de peça grande. Uso: este é o disco que mais pede paciência. Sem vão, a refrigeração depende do ar e do intervalo entre passes. Corte com pressão leve e constante, deixe o disco girar livre entre passes, e, se a máquina permitir, trabalhe com água — o corte sai mais limpo e o disco dura muito mais. Como escolher o aro: o perfil do aro é o que define o resultado, não o preço. Aro segmentado tem vãos entre os segmentos — eles jogam o pó fora e deixam o ar circular, o que resfria o disco e dá o corte mais rápido, com a borda mais marcada. Aro contínuo não tem vão: corta mais devagar e esquenta mais, mas sai borda limpa, sem lascar. Entre os dois está o aro contínuo tipo TURBO, com perfil trabalhado, que busca velocidade sem perder qualidade de borda.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Diamantado para Asfalto PFERD DS AS SG

Asfalto desgasta o disco de um jeito próprio. O agregado solto na mistura trabalha como abrasivo livre e ataca o corpo do disco por baixo do segmento — é o desgaste de base, que solta segmento antes de o diamante acabar. Por isso existe disco específico, e por isso o disco de concreto não serve bem aqui. A PFERD indica esta linha para corte rápido de asfalto. São quatro medidas grandes — 300, 350, 400 e 450 mm, com furo de 25,4 mm (as de 300 mm também em 20 mm) — que é a faixa de serra de piso e serra de bancada usada em pavimentação. Espessura de 2,8 mm nas duas primeiras e 3,2 mm nas duas maiores. O corpo mais espesso é o que sustenta o disco reto no corte profundo de pista, em que qualquer flexão trava a máquina. Os quatro itens são da linha SG e estão marcados como novidade na tabela de 2026.

Ver detalhes →
Imagem em breve
PFERD

Disco de Corte Multiuso PFERD MULTI POWER CARBIDE DS 125

Este é o disco de quem não quer trocar de disco. O Catálogo 5 da PFERD o classifica como disco de corte de carboneto para uso geral — e aqui está a diferença que importa: não é um disco diamantado. O abrasivo é carboneto, não diamante, e é isso que dá a ele a característica de multimaterial. Com 1,2 mm, é o mais fino de toda a linha de 125 mm da tabela. Disco fino corta com menos esforço, tira menos material e produz menos rebarba — o que é exatamente o que se quer em corte de uso geral, em que o material muda a cada peça. Montagem em esmerilhadeira angular de 125 mm, furo 22,23 mm. Item marcado como novidade na tabela de 2026. Observação honesta: a página oficial desta referência não estava acessível quando montei esta ficha. Os materiais exatos que a PFERD recomenda para este disco devem ser confirmados antes de publicar — veja as pendências.

Ver detalhes →
Imagem em breve
PFERD

Kit de Discos de Corte Diamantados PFERD 115 mm PSF

O kit reúne, numa embalagem, as duas espessuras da linha de 115 mm: 1,6 mm e 1,9 mm — que na linha avulsa correspondem ao disco segmentado DS e ao aro contínuo TURBO DG, ambos com furo de 22,23 mm. A lógica é de ponto de venda. 115 mm é o diâmetro mais vendido no Brasil, porque é a medida da esmerilhadeira angular que todo profissional tem. Oferecer o par — o disco rápido e o disco de borda limpa — cobre o serviço do profissional que faz obra completa e não quer decidir na loja qual dos dois levar. Para quem compra por volume, o item avulso continua disponível em todas as dez medidas da linha DS e nas seis da linha DG. Observação honesta: a composição exata do kit — quantos discos e de qual linha cada um — não está detalhada na tabela, apenas as duas espessuras. Confirmar antes de publicar; veja as pendências.

Ver detalhes →
Imagem em breve
PFERD

Copo de Desbaste Diamantado PFERD DCW PSF — 1 e 2 Fileiras

Depois do corte vem o nivelamento, e é aí que entra o copo diamantado. A PFERD indica a linha DCW PSF para nivelar concreto e contrapiso — tirar o desnível da concretagem, acertar emenda de laje, remover sobra de rejunte e de cola, preparar superfície antes de revestir. A linha tem duas construções, identificadas na referência. O 1R tem uma fileira de segmentos; o 2R tem duas. Geometricamente, duas fileiras colocam mais segmento em contato por volta, distribuído em duas circunferências diferentes — o que é a razão de existirem as duas versões. Três diâmetros em cada construção: 100, 115 e 125 mm, todos com 6 mm de altura de corpo. A versão de 100 mm aceita furo de 16 ou 22,23 mm; as demais, 22,23 mm. Montagem em esmerilhadeira angular. No uso, o copo trabalha inclinado, apoiado em parte da coroa — nunca de chapa inteira. Apoiar o copo todo de uma vez tira o escape do pó e empasta os segmentos. Observação honesta: a PFERD descreve a mesma aplicação para o 1R e para o 2R, sem declarar vantagem de um sobre o outro. Não atribuí a ela uma diferença que ela não afirma — veja as pendências.

Ver detalhes →
Imagem em breve
PFERD

Broca Copo Diamantada PFERD DCD M14 — 20 a 70 mm

Dezesseis diâmetros, de 20 a 70 mm, com rosca M14: é a linha de broca copo diamantada que resolve o furo grande em material duro. Caixa de luz, passagem de tubulação, furo para registro, furo para torneira de bancada, rebaixo para acessório. A ficha do produto PFERD indica uso em vidro, cerâmica e pedra, incluindo porcelanato e cerâmica esmaltada, além de concreto, e espessura máxima de peça de 40 mm. Rosca M14, montagem direta na esmerilhadeira angular. Sem água: a PFERD indica uso a seco. Como usar, segundo a própria PFERD: rotação baixa, com pressão firme e constante. Esses dois pontos andam juntos — rotação alta queima o diamante, e pressão irregular lasca o esmalte na entrada. A PFERD também registra que dispositivo de centralização diamantado ajuda no posicionamento preciso em material duro, porque a coroa tende a patinar em superfície vitrificada antes de morder. A faixa de diâmetros segue o padrão da instalação predial: 20 a 32 mm para tubulação hidráulica e elétrica, 35 a 45 mm para registro e caixa, 51 a 70 mm para passagem maior e furo de bancada.

Ver detalhes →
Imagem em breve
PFERD

Broca Pino Diamantada PFERD DPD 5 a 12 mm e Dispositivo de Centralização

Furo pequeno em porcelanato é onde mais se quebra peça. A broca comum não entra, e a broca que entra patina no esmalte e, quando morde, lasca. A broca pino diamantada resolve os dois problemas. Cinco diâmetros — 5, 6, 8, 10 e 12 mm — na faixa de parafuso de fixação: suporte de prateleira, barra de apoio, acessório de banheiro, fixação de espelho, chumbador leve. Dois pontos da ficha do produto PFERD que mudam o uso:A broca é de uso a seco e tem enchimento de cera, que produz efeito de autorrefrigeração — não precisa de água. Isso é o que torna viável furar parede acabada sem molhar o ambiente.A haste é hexagonal de 12 mm, para furadeira. Haste sextavada não gira na castanha da furadeira, o que é exatamente o que acontece com haste redonda em material duro, quando a broca travar. Uso: rotação baixa, pressão firme e constante, espessura máxima de peça de 30 mm. O dispositivo de centralização DPD 5-12 mm atende toda a faixa e é o acessório que resolve o problema de partida: ele segura a broca no ponto até o diamante morder, em vez de deixá-la correr pelo esmalte. Está incluído nesta ficha como item da mesma solução.

Ver detalhes →
Imagem em breve
PFERD

Limas Diamantadas de Precisão PFERD — Agulha DF e Flexível DBL

Estas não são ferramentas de obra — são de ferramentaria. O Catálogo 5 da PFERD classifica as limas de precisão e as limas agulha diamantadas dentro do grupo de liga galvânica, que é a ligação em que o diamante fica numa única camada exposta na superfície da ferramenta. Camada única significa corte agressivo desde a primeira passada e perfil que não muda com o uso — o que é a razão de se usar diamante galvânico em trabalho de forma. A lima agulha DF 4162 trabalha onde a lima de aço não corta: aço temperado, metal duro, cerâmica técnica. Em molde e matriz, é a ferramenta de acerto de detalhe, de raio e de canto depois do tratamento térmico. As limas flexíveis DBL são lâminas finas — 0,7 mm na de 170 mm e 1,3 mm na de 350 mm. A flexibilidade é o ponto: a lâmina acompanha a curva do perfil em vez de cortar reto por cima dela, o que é o que se precisa em superfície contornada de molde. O grão diamante segue a designação FEPA. D 64 é grão mais fino, para acabamento; D 126 é mais grosso, para remoção. As três referências são fornecidas sob encomenda.

Ver detalhes →
Rebolo de Bancada PFERD UNIVERSAL — Óxido de Alumínio — PFERD, Hebron Ferramentas
PFERD

Rebolo de Bancada PFERD UNIVERSAL — Óxido de Alumínio

O rebolo marrom é o de uso geral do esmeril de bancada: óxido de alumínio em liga vitrificada, para aço carbono, aço-liga e a rotina de rebarbar, acertar borda e dar o primeiro fio na ferramenta. Três grãos cobrem a bancada inteira. Grão 24 para arrancar material e corrigir peça fora de medida. Grão 36 como o grão de uso diário, que desbasta sem deixar a superfície grosseira. Grão 60 para o acerto final, quando o que falta é dimensão pequena e superfície aceitável. Dimensão 150 x 20 mm com furo de 32 mm, até 4.500 rpm — cerca de 35 m/s na periferia. O conjunto vem com kit de reduções para 25, 20 e 16 mm, o que resolve a montagem na maioria dos esmeris de bancada do mercado sem precisar de bucha torneada. Um detalhe que o catálogo da PFERD faz questão de registrar: dressar o rebolo com regularidade expõe grão afiado e mantém a face de trabalho uniforme. Rebolo empastado não corta — esquenta a peça e queima o fio.

Ver detalhes →
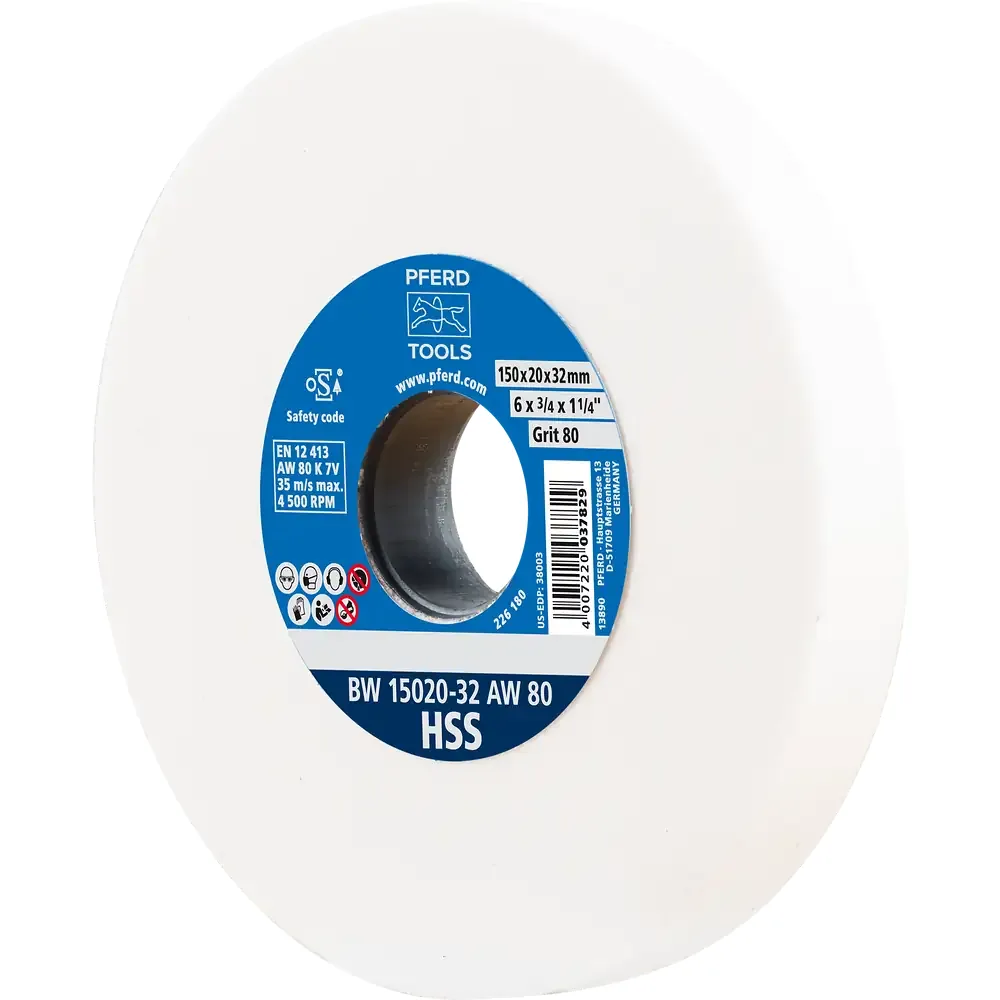
Rebolo de Bancada PFERD HSS — Óxido de Alumínio Branco — PFERD, Hebron Ferramentas
PFERD

Rebolo de Bancada PFERD HSS — Óxido de Alumínio Branco

O rebolo branco existe por causa do calor. Ao afiar ferramenta de aço rápido — broca, fresa, bits de torno, ferramenta de forma — o inimigo não é a falta de corte: é a temperatura. Aço rápido que azula perdeu dureza no fio, e nenhum rebolo devolve isso. O óxido de alumínio branco é um grão mais frágil de propósito. Ele se rompe com mais facilidade sob carga, renova a aresta de corte em vez de arrastar, e por isso gera menos calor na peça que o grão marrom. É a diferença entre afiar a ferramenta e estragar a ferramenta. Dois grãos: 60 para a afiação propriamente dita e 80 para o acabamento do fio, quando a geometria já está certa e falta superfície. 150 x 20 mm, furo 32 mm, até 4.500 rpm, com kit de reduções para 25, 20 e 16 mm. Mesmo assim, afiar aço rápido pede passe leve e refrigeração — o rebolo ajuda, não substitui técnica.

Ver detalhes →
Rebolo de Bancada PFERD CARBIDE — Carbeto de Silício — PFERD, Hebron Ferramentas
PFERD

Rebolo de Bancada PFERD CARBIDE — Carbeto de Silício

Óxido de alumínio não vence metal duro. O grão simplesmente não é mais duro que a peça, e o rebolo se gasta em vez de cortar. Por isso o rebolo verde usa carbeto de silício, um grão mais duro e mais pontiagudo, que é o abrasivo convencional indicado para metal duro, ferro fundido cinzento e materiais duros e frágeis. Três grãos: 60 para acerto de pastilha e remoção de material, 80 para a afiação, 120 para o acabamento do fio em pastilha de metal duro soldada — serviço em que grão grosso lasca a aresta. 150 x 20 mm, furo 32 mm, até 4.500 rpm, com kit de reduções para 25, 20 e 16 mm. Vale o aviso: metal duro trinca com choque térmico. Passe leve, contato constante e sem resfriar peça quente na água — trinca em pastilha costuma nascer aí, não no rebolo.

Ver detalhes →
Imagem em breve
PFERD

Pontas Montadas PFERD Série A — Haste 6,35 mm

A ponta montada é o rebolo que vai aonde a esmerilhadeira não entra: rebarba interna, canto de peça soldada, rasgo, alojamento, raio que a lixa não acompanha. Monta em retífica reta ou pneumática pela haste de 6,35 mm — a bitola de 1/4", que é a mais comum no parque brasileiro. São oito formas na mesma especificação de grão: óxido de alumínio grão 30 em liga vitrificada. A escolha não é de abrasivo, é de geometria. Forma cilíndrica alta (A 11, A 2, A 25) para flanco e parede. Forma achatada e de grande diâmetro (A 34, A 36 — 38 e 41 mm, com 10 mm de altura) para superfície plana e topo. Forma pequena (A 26, 16 x 16 mm) para rebarba em espaço fechado. O catálogo da PFERD posiciona a série A para desbaste de borda e rebarbação, chanfro para cordão de solda e acabamento de solda em contorno — e atribui à liga rígida e dimensionalmente estável a vida longa e a boa estabilidade de aresta, inclusive em acionamento de baixa rotação. Todas as pontas montadas da PFERD são aprovadas para no máximo 50 m/s, e o limite de rotação de cada forma segue a DIN 69170, com base na EN 12413. A rotação máxima da tabela abaixo é o teto de cada forma — nunca o número a ser buscado. Leitura da marcação: a sigla traz, nesta ordem, o abrasivo, o tamanho do grão, a dureza, a estrutura e o ligante — padrão ISO 525, usado por toda a indústria de abrasivos aglomerados. Em ARN 30 K5V: óxido de alumínio, grão 30, dureza K, estrutura 5, ligante vitrificado (V). Em AN 46 N 5 B o ligante é resinoide (B), mais tenaz.

Ver detalhes →
Imagem em breve
PFERD

Ponta Montada PFERD STEEL EDGE A 12 — Haste 6,35 mm

A linha STEEL EDGE existe para um problema específico: trabalho de borda. Quando a ferramenta trabalha na quina — chanfrando para preparar o cordão, acertando aresta, acabando solda em contorno — o desgaste não é uniforme. Ele ataca justamente a aresta da ponta, e uma ponta sem aresta não chanfra mais. A diferença está na marcação: AR 30 O5V, contra ARN 30 K5V das pontas da série padrão. A dureza O é mais alta que a dureza K — ou seja, o ligante segura o grão com mais firmeza. O catálogo da PFERD atribui a essa liga rígida e dimensionalmente estável a vida longa, o baixo desgaste e a boa estabilidade de aresta, inclusive em acionamento de baixa rotação. Forma A 12, 17 x 32 mm de corpo abrasivo, haste de 6,35 mm. É uma ponta esguia, de diâmetro pequeno e corpo alto: alcança rebaixo e trabalha de lado, o que é exatamente o que o chanfro pede. Todas as pontas montadas da PFERD são aprovadas para no máximo 50 m/s, e o limite de rotação de cada forma segue a DIN 69170, com base na EN 12413. A rotação máxima da tabela abaixo é o teto de cada forma — nunca o número a ser buscado.

Ver detalhes →
Imagem em breve
PFERD

Ponta Montada PFERD CAST A 11 — Fundição, Haste 6,35 mm

Peça fundida rebarba diferente. A rebarba de fundido é dura, irregular e aparece em linha de partição, canal de alimentação e massalote — e vem acompanhada de areia e carepa, que desgastam a ferramenta mais rápido que o próprio metal. A PFERD mantém a linha CAST separada justamente para esse setor. Na tabela da Hebron, este item vem com a indicação direta: CAST, para fundições e outros setores. A forma A 11 é a maior da família em corpo abrasivo: 22 mm de diâmetro por 50 mm de altura. Esse comprimento é o diferencial prático — permite trabalhar o flanco inteiro de uma só vez, alcançar rebarba no fundo de cavidade e manter o contato constante sem precisar de ângulo forçado. Por ser mais comprida, tem rotação máxima menor que as formas curtas: 27.600 rpm. Haste de 6,35 mm, montagem em retífica reta ou pneumática. Todas as pontas montadas da PFERD são aprovadas para no máximo 50 m/s, e o limite de rotação de cada forma segue a DIN 69170, com base na EN 12413. A rotação máxima da tabela abaixo é o teto de cada forma — nunca o número a ser buscado.

Ver detalhes →
Imagem em breve
PFERD

Segmento de Rebarbação PFERD SE — Formato Canoa

O segmento em formato canoa é ferramenta manual de fundição, e resolve um serviço que nenhuma rotativa resolve bem: acertar molde e macho de areia. A PFERD descreve o uso como retrabalho e eliminação de transições e de linhas de separação de molde nesses componentes. O formato em cunha é o motivo. Uma extremidade é fina e entra em área estreita — canal, rebaixo, filete — e a face larga trabalha superfície grande com o mesmo bloco. Na prática, uma ferramenta cobre o detalhe e a área, sem troca. Duas medidas: 235 x 42 x 4 mm e 246 x 32 x 5 mm. O grão 46 em ligante resinoide é o que dá o compromisso entre corte e resistência ao esforço de mão — o ligante resinoide é mais tenaz que o vitrificado e aguenta melhor o trabalho manual, em que a carga não é constante. Produto de linha alemã, fornecido sob encomenda. Leitura da marcação: a sigla traz, nesta ordem, o abrasivo, o tamanho do grão, a dureza, a estrutura e o ligante — padrão ISO 525, usado por toda a indústria de abrasivos aglomerados. Em ARN 30 K5V: óxido de alumínio, grão 30, dureza K, estrutura 5, ligante vitrificado (V). Em AN 46 N 5 B o ligante é resinoide (B), mais tenaz.

Ver detalhes →
Imagem em breve
PFERD

Pedra de Amolar PFERD S 250 — 250 x 35 x 12 mm

Pedra de amolar manual, de carbeto de silício grão 220 em ligante cerâmico. Serve para afiar lâmina e remover rebarba onde não cabe máquina: faca, foice, gadanha, lâmina de corte em geral. O formato é oval, pensado para a pega da mão — não é um bloco retangular que escorrega. Com 250 mm de comprimento, o movimento é longo e contínuo, o que é o que mantém o ângulo do fio constante. Fio bom é fio de ângulo constante; pedra curta obriga a repetir o gesto e o ângulo varia. Pode ser usada a úmido, com água, ou a seco. O grão 220 é grão de acabamento de fio — não é a pedra para recuperar lâmina cega ou lascada, é a pedra para manter o fio afiado. Materiais indicados pela ficha do produto: aço comum, aços para ferramentas e aços temperados e revenidos, inclusive acima de 54 HRC. Não deve ser usada em faca cerâmica nem em faca serrilhada. Recomenda-se luva durante a afiação.

Ver detalhes →
Lima Rotativa de Metal Duro ZYA — Cilíndrica — PFERD, Hebron Ferramentas
PFERD

Lima Rotativa de Metal Duro ZYA — Cilíndrica

A ZYA é a forma de referência da linha: cilíndrica, sem corte frontal. Trabalha pela periferia, e é isso que a define — ela remove material de parede, de flanco e de superfície lateral, mas não avança para o fundo. Por isso ela é a escolha certa para rasgo aberto, parede de cavidade, flanco de nervura e nivelamento de cordão de solda ao longo da junta. E é a escolha errada para furo cego ou fundo plano — para isso existe a ZYAS, que tem corte frontal. Quarenta e cinco referências: diâmetros de 2 a 16 mm, em haste de 3, 6 e 8 mm, nos cinco cortes da linha universal. É a maior cobertura de forma de toda a linha, o que faz dela o item de giro do estoque. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro. A forma resolve o acesso; o corte resolve o material. São duas decisões separadas, e errar a segunda é o que faz a lima parecer ruim quando o problema é a escolha.

Ver detalhes →
Lima Rotativa de Metal Duro ZYAS — Cilíndrica com Corte Frontal — PFERD, Hebron Ferramentas
PFERD

Lima Rotativa de Metal Duro ZYAS — Cilíndrica com Corte Frontal

A ZYAS é a ZYA com dente na face frontal. Parece detalhe, mas muda a ferramenta de categoria: com corte frontal ela avança no eixo, e passa a conseguir fazer o que a cilíndrica comum não faz — abrir e aprofundar furo cego, acertar fundo plano, trabalhar o canto reto onde parede e fundo se encontram. É a forma de quem trabalha alojamento, rebaixo e assento: a lima entra de topo, aprofunda, e depois acerta a parede com a periferia, na mesma ferramenta. Trinta e seis referências, de 2 a 16 mm, em haste de 3 e 6 mm. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Lima Rotativa de Metal Duro WRC — Cilíndrica com Ponta Radial — PFERD, Hebron Ferramentas
PFERD

Lima Rotativa de Metal Duro WRC — Cilíndrica com Ponta Radial

A WRC é cilíndrica com a ponta arredondada, e esse raio na extremidade é a razão de ela existir. Ponta viva deixa marca de canto quando a lima encosta no fundo; ponta radial não deixa — ela acompanha a transição em vez de cravar nela. Na prática, é a forma de quem trabalha concordância: raio de fundo, filete, transição entre parede e base, cordão de solda em canto interno. Serviço em que a peça tem de sair sem ressalto, e um ressalto deixado pela lima é concentrador de tensão. Trinta e sete referências, de 2 a 16 mm, em haste de 3 e 6 mm — a segunda maior cobertura da linha, depois da ZYA. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro KUD — Esférica

A esférica é a forma que trabalha em todas as direções. Como a cabeça é uma bola, não existe ângulo de ataque errado: ela corta de topo, de lado e de viés com o mesmo comportamento. Isso a torna a ferramenta de cavidade e de concavidade — alojamento esférico, bolsa de molde, rebaixo curvo, abertura de raio interno. E a ferramenta de quem trabalha às cegas, dentro de cavidade onde não dá para ver o ponto de contato: a esférica perdoa o ângulo, as outras formas não. Vinte e sete referências, de 3 a 16 mm, em haste de 3 e 6 mm. As menores, de 3 e 4 mm em haste de 3 mm, são as de detalhe fino em matriz. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro SPG — Árvore Pontiaguda

A SPG é a forma de árvore que termina em ponta — com a ponta aplanada, não viva. Essa combinação é o que a torna útil: o corpo cônico alarga o que a ponta abriu, e a ponta aplanada entra em espaço estreito sem quebrar no primeiro contato, que é o que acontece com ponta fina de metal duro. É a ferramenta de quem precisa entrar e abrir: alargar furo, abrir rasgo a partir de um ponto, acertar canto agudo, trabalhar vértice de cavidade. O movimento natural dela é mergulhar e depois varrer. Vinte e cinco referências, de 3 a 16 mm, em haste de 3 e 6 mm. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro RBF — Árvore com Ponta Radial

A RBF é a árvore de ponta arredondada — a mesma lógica da SPG, mas sem a ponta. Onde a SPG mergulha e abre, a RBF acompanha e contorna. O corpo levemente cônico com ponta radial é a forma que melhor segue superfície curva irregular: parede de cavidade com variação de raio, contorno de molde, superfície de forma livre. Ela trabalha de lado, com a ponta apenas acompanhando — o que mantém o contato constante sem cravar. É, junto com a esférica, a forma mais usada em ferramentaria de molde, e por um motivo simples: molde quase nunca tem superfície plana. Vinte e três referências, de 3 a 16 mm, em haste de 3 e 6 mm. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro SKM — Cônica Pontiaguda

A SKM é um cone com ponta aplanada, e o cone é o que a diferencia da árvore: o ângulo é constante do começo ao fim do corpo. Isso significa que a lima reproduz o próprio ângulo na peça — ela não só remove material, ela dá forma. É a ferramenta de chanfro e de ângulo: chanfrar borda de furo, preparar ângulo de junta de solda, acertar assento cônico, abrir ângulo de saída. Em qualquer serviço em que o ângulo tem de sair igual em várias peças, o cone é mais repetível que a mão do operador com uma lima cilíndrica. Dezenove referências, de 3 a 12 mm, em haste de 3 e 6 mm. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro KEL — Cônica com Ponta Radial

A KEL é o cone com ponta arredondada — o ângulo constante da SKM, mas sem a ponta que crava. A diferença aparece quando o chanfro termina num fundo: a SKM marca o ponto onde a ponta encosta, a KEL acompanha. Então ela é a forma de chanfro que morre em concordância, de alojamento cônico com fundo arredondado, e de transição angular em cavidade de molde. Doze referências, de 6 a 16 mm, em haste de 6 mm — é uma forma de peça média e grande, não de detalhe fino. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro TRE — Oval

A oval é a forma intermediária entre a esférica e a árvore: mais comprida que a bola, mais arredondada que a árvore. Isso lhe dá uma área de contato maior que a esférica sem perder a capacidade de trabalhar curva. É a forma de concavidade ampla — bolsa alongada em molde, canal curvo, rebaixo oval, superfície côncava de raio grande. Onde a esférica deixaria facetas por ser pequena demais para a curva, a oval cobre em uma passada. Quatorze referências, de 3 a 16 mm, em haste de 3 e 6 mm. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Lima Rotativa de Metal Duro B — Forma de Chama

A forma de chama é um perfil que vai afinando em curva até a ponta, sem ângulo reto em nenhum lugar. É a forma que mais se aproxima do contorno de um cordão de solda. E é esse o uso principal dela: acompanhar e nivelar cordão de solda em peça contornada, em que o cordão não é reto e a lima tem de acompanhar a curva do tubo, da conexão ou da peça conformada. A chama entra na lateral do cordão com ângulo variável e sai sem deixar o degrau que uma forma reta deixa. Sete referências, de 8 a 16 mm, em haste de 6 mm, nos cortes Z3 PLUS e Z5 — desbaste e acabamento. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. Velocidade de corte, do Catálogo 2: em aço abaixo de 38 HRC e desbaste grosseiro, o corte 1 trabalha de 600 a 900 m/min e o 3 PLUS de 450 a 600 m/min; acima de 38 HRC, os cortes 3 e 3 PLUS caem para 250 a 350 m/min. Em inox, 250 a 450 m/min. Em alumínio com corte 1, 600 a 900 m/min. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Imagem em breve
PFERD

Limas Rotativas KSJ e KSK — Escareadores Cônicos 60° e 90°

KSJ e KSK não são limas de desbaste — são escareadores cônicos com ângulo definido. O Catálogo 2 da PFERD os lista como escareador cônico de 60° (KSJ) e de 90° (KSK), com variantes EDGE de 30° e 45°. Ângulo definido é a diferença. Com uma lima cônica comum, o chanfro depende do ângulo em que o operador segura a máquina — e varia peça a peça. Com o escareador, o ângulo é da ferramenta: ela se assenta no furo e produz o mesmo chanfro sempre. 90° é o ângulo de assento de parafuso de cabeça chata e de rebite; 60° é ângulo de centro e de escareamento leve. Os dois servem também para quebrar rebarba de furo, que é o uso mais frequente em manutenção. Oito referências, em haste de 3 e 6 mm. Observação: no Catálogo 2 estes dois códigos aparecem junto da linha EDGE, que a PFERD descreve como formatos exatos de borda, com chanfro de 30° ou 45° ou raio de 3,0 mm. As referências desta tabela não trazem o sufixo EDGE — são as versões de 60° e 90°.

Ver detalhes →
Limas Rotativas WKN e WKNS — Cone Invertido — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas WKN e WKNS — Cone Invertido

Cone invertido é a forma de trabalhar ao contrário: o diâmetro maior fica na ponta, não na base. Isso permite fazer o que nenhuma outra forma da linha faz — cortar em contra-ângulo, por baixo de uma aresta, em rebaixo que se fecha. Os usos típicos: abrir rasgo de encaixe em T, acertar alojamento de trava e de anel, chanfrar a face de baixo de uma borda, trabalhar contra-saída em molde. Serviço em que a ferramenta tem de entrar reta e cortar para os lados e para trás. A WKNS acrescenta corte frontal ao cone invertido, o que permite também avançar no eixo — ela abre o próprio acesso antes de trabalhar o contra-ângulo. Onze referências, de 3 a 16 mm, em haste de 3 e 6 mm. Os cinco cortes da linha universal, conforme o Catálogo 2 da PFERD e a DIN 8033:Z1 (corte 1, C) — metais não-ferrosos, aço e ferro fundido. Alta remoção e boas superfícies.Z3 (corte 3, MY) — aço, ferro fundido, inox, ligas à base de níquel e ligas de titânio. Alta remoção e boa superfície.Z3 PLUS (corte 3 PLUS, MX) — mesmos materiais do Z3, com corte transversal.Z4 (corte 4, MX) — inox, aço e materiais resistentes a altas temperaturas, como ligas de níquel e cobalto. Alta remoção com cavaco curto e boa superfície.Z5 (corte 5, F) — usinagem fina de aço, ferro fundido, inox e ligas resistentes a altas temperaturas. Boa superfície. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Limas Rotativas PFERD STEEL — Aço e Aço Fundido — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD STEEL — Aço e Aço Fundido

A STEEL é a linha dedicada ao material mais comum da oficina brasileira: aço e aço fundido. E é dedicada de verdade — não é o corte universal recomendado para aço, é uma geometria de dente desenvolvida para ele. O que a PFERD declara para esta linha: remoção de material muito alta, fresagem suave, e menos vibração e ruído. Os três andam juntos e importam mais do que parece. Vibração não é só desconforto: é o que lasca o dente de metal duro e o que transfere marca de trepidação para a peça. Lima que não vibra dura mais e entrega superfície melhor. Velocidade de corte declarada pela PFERD: 450 a 750 m/min em aço abaixo de 38 HRC, e de 450 a 900 m/min na versão com revestimento HC-FEP. Quinze referências, nas formas de maior uso, em haste de 6 mm. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Limas Rotativas PFERD INOX — Aço Inoxidável e Titânio Macio — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD INOX — Aço Inoxidável e Titânio Macio

Inox não é aço mais duro — é aço que encrua. Sob a ferramenta, a superfície endurece conforme é trabalhada, e uma geometria de dente feita para aço carbono simplesmente para de cortar e começa a esfregar. É por isso que existe uma linha própria. A PFERD indica a linha INOX para aços austeníticos e ferríticos, resistentes a ácidos e à corrosão, e também para titânio macio, abaixo de 500 N/mm². E declara remoção muito alta com menos vibração e ruído. Velocidade de corte declarada: 450 a 750 m/min na versão HC-STS em remoção fina. Doze referências, nas formas de maior uso, em haste de 6 mm. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro. Um cuidado que vale o aviso: em inox, rotação alta com pouco avanço é o erro clássico. A lima gira, encrua a superfície e deixa de cortar. Pressão firme e constante é o que mantém o dente trabalhando no material ainda não encruado.

Ver detalhes →
Limas Rotativas PFERD ALU e NON-FERROUS — Alumínio e Não-Ferrosos — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD ALU e NON-FERROUS — Alumínio e Não-Ferrosos

Alumínio tem um problema só, e é sempre o mesmo: ele cola na ferramenta. O metal é macio, o cavaco é longo e adere entre os dentes até a lima virar um cilindro liso — às vezes em menos de um minuto. As duas linhas atacam isso. A PFERD indica a **ALU** para alumínio e suas ligas, metais não-ferrosos e plásticos, com fresagem suave, e informa velocidade de até 1.100 m/min — ou até 1.300 m/min na versão com revestimento HC-NFE, que a PFERD descreve como feito justamente para evitar aderência em cavaco longo. A **NON-FERROUS** a PFERD posiciona como de uso universal, para não-ferrosos, latão, cobre, plásticos e plásticos reforçados com fibra. Vinte referências somando as duas linhas, em haste de 6 e 8 mm. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro. Em alumínio a rotação alta é aliada, não inimiga: velocidade de corte alta com avanço constante é o que joga o cavaco fora antes de ele aderir.

Ver detalhes →
Limas Rotativas PFERD TOUGH e TOUGH-S — Resistência a Impacto — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD TOUGH e TOUGH-S — Resistência a Impacto

A TOUGH existe para o serviço que quebra lima. Nem toda lima morre gasta — muitas morrem lascadas, e o que lasca o dente de metal duro é impacto: superfície interrompida, rebarba de fundido irregular, entrada e saída constante da peça, lima trabalhando com grande área de contato. A PFERD indica a TOUGH para ferro fundido e aço abaixo de 54 HRC, declarando remoção alta e grande resistência a impactos, e recomenda especificamente para **ângulo de contato maior que 1/3** e cargas de impacto. Essa recomendação é a mais útil da linha: ângulo de contato grande é quando a lima está mergulhada na peça, e é onde a lima comum lasca. A **TOUGH-S** é a mesma proposta com fresagem mais suave e cavaco menor — a opção para quando a resistência é necessária mas o acabamento também importa. Quatorze referências somando as duas, em haste de 6 mm. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Limas Rotativas PFERD ALLROUND e Kits — Todos os Materiais — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD ALLROUND e Kits — Todos os Materiais

A ALLROUND é a resposta da PFERD para quem não sabe o que vai usinar amanhã. Ela cobre aço, aço fundido, aço inoxidável, metais não-ferrosos e ferro fundido — a lista inteira, numa só geometria. E não é uma linha de concessão. O Catálogo 2 a descreve como semelhante ao corte Z3 PLUS, mas com remoção **significativamente maior**. Ou seja: a versatilidade não vem com perda de desempenho em relação ao corte universal de referência. Velocidade de corte declarada: 450 a 750 m/min em aço abaixo de 38 HRC, e de 450 a 900 m/min na versão com revestimento HC-FEP. Quatorze referências, incluindo os três **kits ALLROUND** — que são a forma mais prática de entrar na linha, porque trazem as formas de maior uso num conjunto e dispensam a decisão item a item. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro.

Ver detalhes →
Limas Rotativas PFERD CAST — Ferro Fundido — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD CAST — Ferro Fundido

Ferro fundido se comporta diferente de aço na ferramenta: o cavaco não sai em fita, sai em pó e em fragmento. Isso muda o que se pede do dente — não é espaço para cavaco longo, é resistência a um fluxo abrasivo constante, com areia e carepa de fundição no meio. A PFERD mantém a CAST como linha própria para ferro fundido e declara três coisas: remoção de material muito alta, fresagem suave e menos vibração. Quatro referências, nas formas de maior uso em rebarbação de fundido, em haste de 6 mm. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro. Quando escolher CAST e quando escolher TOUGH: a CAST é para o fundido de rebarba regular, em que o que importa é remoção. A TOUGH é para o fundido de rebarba irregular e superfície interrompida, em que o que importa é não lascar o dente. Em fundição, as duas convivem no mesmo posto de trabalho.

Ver detalhes →
Limas Rotativas PFERD MICRO — Acabamento Fino — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD MICRO — Acabamento Fino

A MICRO é a lima de fechar a superfície, não de abrir. A PFERD a indica para acabamento fino de quase todos os materiais abaixo de 68 HRC, declarando alta qualidade de superfície e menos vibração. Dois pontos dessa descrição merecem atenção. O limite de **68 HRC** é alto — cobre aço temperado e ferramental já tratado, que é exatamente onde o acabamento manual acontece em ferramentaria. E a menção à vibração não é detalhe: em acabamento, vibração não gasta a lima, ela imprime marca de trepidação na peça. Superfície que precisa ser polida depois não pode chegar ao polimento com ondulação. Seis referências, em haste de 6 mm. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro. No fluxo de ferramentaria, a MICRO é a etapa entre a lima de desbaste e a ponta de feltro com pasta: ela entrega a superfície que o polimento vai espelhar.

Ver detalhes →
Limas Rotativas PFERD FVK e FVKS — Plástico e Fibra de Vidro — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD FVK e FVKS — Plástico e Fibra de Vidro

Compósito não se usina como metal. A fibra de vidro e a de carbono são abrasivas e desgastam a ferramenta por atrito, e a resina em volta delas derrete se a ferramenta esquenta. Pior: corte errado não corta a fibra, ele a arranca — e aí a peça delamina, que é dano que não se recupera. A PFERD separa três linhas para isso, e a diferença entre elas é o teor de fibra:**PLAST** — para GRP e CRP com até 40% de fibra e termoplásticos reforçados, com corte reto que, segundo a PFERD, minimiza a delaminação. Indicada para máquina e robô.**FVK** — para GRP e CRP com mais de 40% de fibra e para vidro duro, em corte e desbaste de contorno.**FVKS** — como a FVK, com fresagem mais suave e bordas lisas, indicada para altas taxas de avanço. Três referências nesta tabela, nas linhas FVK e FVKS, em haste de 6 mm. Observação honesta: a linha PLAST está descrita no Catálogo 2 mas não há referência dela nesta tabela. Se você atende cliente de compósito com até 40% de fibra, vale pedir à PFERD — veja as pendências.

Ver detalhes →
Limas Rotativas de Metal Duro com Haste Longa SL 150 — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas de Metal Duro com Haste Longa SL 150

Haste de 150 mm resolve um problema de alcance: trabalhar no fundo de um vaso, dentro de um tubo, em cavidade profunda de molde ou em qualquer ponto onde a máquina não cabe e a lima comum não chega. Quatorze referências, de 6 a 16 mm, todas no corte Z3 PLUS, nas formas ZYA cilíndrica, KUD esférica, WRC ponta radial, RBF árvore, TRE oval e B chama — as formas de maior uso. E aqui vem o dado mais importante desta ficha, direto do Catálogo 2: **haste longa trabalha com rotação máxima menor**. Para lima de 6 mm com haste de 150 mm, a PFERD indica 8.000 rpm em marcha lenta e 15.000 rpm em contato com a peça. Para lima de 12 mm com haste de 150 mm, 3.000 rpm em marcha lenta e 7.000 rpm em contato. A rotação máxima indicada nunca deve ser excedida. O motivo é mecânico: haste comprida flexiona e entra em vibração própria. Rodar haste longa na rotação de haste curta é o caminho mais direto para a haste chicotear — e haste de metal duro que chicoteia quebra, não dobra. Note a inversão que isso provoca: em marcha lenta a rotação permitida é **menor** que em contato com a peça. A peça amortece a haste; girando no ar, ela vibra livre.

Ver detalhes →
Limas Rotativas PFERD MX NCC — NEW COMBI CUT — PFERD, Hebron Ferramentas
PFERD

Limas Rotativas PFERD MX NCC — NEW COMBI CUT

MX NCC é a linha NEW COMBI CUT da PFERD TOOLS. O MX é a designação de corte conforme a DIN 8033 — o mesmo corte usado nos cortes 3 PLUS e 4 da linha universal. O NCC é o NEW COMBI CUT. A PFERD descreve a linha como projetada especialmente para uso geral, com boa remoção de material numa faixa ampla de materiais. Os materiais que ela lista: alumínio, ferro fundido, outros metais não-ferrosos, plásticos, aço inoxidável, aço e aço fundido, e madeira. E as aplicações: abertura de furo, rebarbação, fresamento, trabalho em cordão de solda, trabalho em bordas, nivelamento e fresamento interno. Cinquenta e cinco referências — a maior ficha desta subcategoria — cobrindo dez formas: ZYA cilíndrica, ZYAS com corte frontal, WRC ponta radial, KUD esférica, SPG árvore pontiaguda, RBF árvore, SKM cônica pontiaguda, KEL cônica radial, TRE oval e B chama. Em haste de 3 e 6 mm, diâmetros de 2 a 16 mm. É a linha mais completa em cobertura de forma de toda a tabela, e o posicionamento de uso geral é o que a torna a escolha natural de quem quer uma linha só no estoque e variedade de forma no carrinho. A rotação depende do diâmetro, não do corte. O exemplo que a própria PFERD dá: lima de 12 mm, corte ALLROUND, aço abaixo de 1.200 N/mm², a 450–750 m/min dá 12.000 a 20.000 rpm. Lima pequena pede rotação alta; lima grande, rotação baixa. Usar lima de 16 mm na rotação de uma de 3 mm é o jeito mais rápido de lascar o dente de metal duro. A forma resolve o acesso; o corte resolve o material. São duas decisões separadas, e errar a segunda é o que faz a lima parecer ruim quando o problema é a escolha.

Ver detalhes →
Imagem em breve
PFERD

Kits de Limas Rotativas PFERD MX NCC

Três conjuntos da linha MX NCC, em embalagem plástica — a forma mais direta de entrar na linha sem decidir forma por forma. O jogo de 10 peças cobre o conjunto de formas de uso geral. Os dois kits de 4 peças trazem a seleção essencial, em duas bitolas de haste: **6 mm**, que é o padrão métrico da retífica reta no Brasil, e **1/4 de polegada**, que é a bitola das retíficas pneumáticas de origem americana — muito comuns em oficina automotiva e em manutenção industrial. Essa segunda opção resolve um problema prático e frequente: a retífica pneumática de 1/4" não aceita haste de 6 mm com segurança. A haste folga na pinça, e haste que folga em rotação alta é haste que escapa. Ter o kit na bitola certa evita a gambiarra do adaptador. Observação honesta: a composição exata de cada kit — quais formas e quais diâmetros — não está detalhada na tabela, apenas a quantidade de peças. Confirmar antes de publicar; veja as pendências.

Ver detalhes →
Folha de Lixa Ferro PFERD BG ECO — Costado de Pano, 230 × 280 mm — PFERD, Hebron Ferramentas
PFERD

Folha de Lixa Ferro PFERD BG ECO — Costado de Pano, 230 × 280 mm

O costado é o que define esta folha. Pano, não papel — e isso muda o que ela aguenta.Papel rasga quando a folha dobra sobre uma quina, enrosca em rebarba e abre no primeiro canto vivo. Pano flexiona, acompanha o contorno da peça e resiste ao rasgo. É por isso que a lixa de pano é a lixa de metal: em serralheria e caldeiraria a peça quase nunca é plana, e quase sempre tem aresta.Abrasivo de óxido de alumínio, que é o grão tenaz — ele resiste à pressão em vez de se fragmentar, e é o que corta aço sem se consumir antes da peça.Nove granulometrias, do 40 ao 240: cobre do desbaste de cordão de solda ao acabamento antes da pintura, sem sair da mesma folha.Todas as folhas são 230 × 280 mm, o formato padrão de folha de lixa, fornecidas em embalagem de 50 folhas. O tamanho é pensado para ser rasgado: uma folha dá quatro quartos para taco de lixar, ou dois meios para trabalho à mão.Como ler a granulometria: 40 a 80 é desbaste, tira material e marca a superfície. 100 a 180 é preparação, uniformiza e apaga o risco do grão anterior. 220 a 400 é acabamento. Acima de 600 já é polimento, não lixamento. Pular mais de um degrau na sequência não funciona — grão fino não apaga risco de grão grosso, só o deixa brilhante.

Ver detalhes →
Folha de Lixa d’Água PFERD BP-W ECO PAINT — 230 × 280 mm — PFERD, Hebron Ferramentas
PFERD

Folha de Lixa d’Água PFERD BP-W ECO PAINT — 230 × 280 mm

É a folha de maior amplitude de grão de toda a linha: dezesseis granulometrias, do 60 ao 2500. Nenhum outro abrasivo do catálogo chega tão fino.A PFERD descreve a linha como opção de baixo custo para tinta e vidro, e indica que ela é "particularmente adequada para todo trabalho de lixamento a úmido em construções pintadas convencionais". A ficha do produto informa que pode ser usada a úmido e a seco.O que a água faz, e por isso essa folha existe: ela carrega o resíduo para fora antes de ele aderir ao grão, resfria a superfície e funciona como lubrificante entre a folha e a peça. Sem empastamento e sem calor, o grão fino consegue trabalhar — e é por isso que a lixa d’água chega a 2500 enquanto a lixa seca para no 1000.O abrasivo é carbeto de silício, sobre costado de papel flexível e leve à prova d’água. SiC é um grão duro e frágil: ele lasca em vez de arredondar, o que mantém a aresta viva em material macio como tinta, massa e verniz, que não oferecem resistência suficiente para afiar um grão tenaz.Materiais que a PFERD lista para a linha: alumínio, latão, cobre, aço inoxidável, titânio, zinco, termoplásticos, plásticos reforçados com fibra (GRP e CRP), ferros fundidos e aços temperados. As aplicações declaradas são limpeza, retificação fina passo a passo, asperização e trabalho geral de superfície, aplicadas à mão — e a folha pode ser rasgada na medida.Vantagens declaradas pela PFERD: boa aderência do grão, máximo desempenho abrasivo, alta resistência ao rasgo e conformidade com a norma ISO 21948.Todas as folhas são 230 × 280 mm, o formato padrão de folha de lixa, fornecidas em embalagem de 50 folhas. O tamanho é pensado para ser rasgado: uma folha dá quatro quartos para taco de lixar, ou dois meios para trabalho à mão.Como ler a granulometria: 40 a 80 é desbaste, tira material e marca a superfície. 100 a 180 é preparação, uniformiza e apaga o risco do grão anterior. 220 a 400 é acabamento. Acima de 600 já é polimento, não lixamento. Pular mais de um degrau na sequência não funciona — grão fino não apaga risco de grão grosso, só o deixa brilhante.

Ver detalhes →
Folha de Lixa Seco PFERD BP ECO AC — Anti-Empastante, 230 × 280 mm — PFERD, Hebron Ferramentas
PFERD

Folha de Lixa Seco PFERD BP ECO AC — Anti-Empastante, 230 × 280 mm

A camada anti-empastante é o produto. Sem ela, lixar tinta, massa ou madeira resinosa a seco é uma corrida contra o relógio: o resíduo adere ao grão, o espaço entre os grãos entope, e em poucos minutos a folha está lisa e só esquenta a peça.A camada — um lubrificante seco aplicado sobre o abrasivo, que a tabela da PFERD identifica como anti-empastante — impede que o material removido grude no grão. É a mesma função da água na lixa d’água, sem molhar a peça.E é por isso que esta linha existe ao lado da d’água. Nem toda superfície pode ser molhada: madeira incha, massa corrida solta, drywall estraga, e há serviço em que não dá para ter água. Nesses casos, a seco com anti-empastante é a única saída.Abrasivo de óxido de alumínio sobre costado de papel, em treze granulometrias, do 60 ao 1000.Uma consequência prática que vale saber: resíduo de estearato pode interferir na aderência da tinta aplicada depois. Quem vai pintar logo em seguida deve limpar a superfície — é a razão pela qual não se usa lixa anti-empastante em tudo, por mais prática que seja.Todas as folhas são 230 × 280 mm, o formato padrão de folha de lixa, fornecidas em embalagem de 50 folhas. O tamanho é pensado para ser rasgado: uma folha dá quatro quartos para taco de lixar, ou dois meios para trabalho à mão.Como ler a granulometria: 40 a 80 é desbaste, tira material e marca a superfície. 100 a 180 é preparação, uniformiza e apaga o risco do grão anterior. 220 a 400 é acabamento. Acima de 600 já é polimento, não lixamento. Pular mais de um degrau na sequência não funciona — grão fino não apaga risco de grão grosso, só o deixa brilhante.

Ver detalhes →
Broca Helicoidal PFERD DIN 338 STEEL — HSS-G, Métrica — Hebron Ferramentas
PFERD

Broca Helicoidal PFERD DIN 338 STEEL — HSS-G, Métrica

É a broca de uso geral da PFERD e a que resolve a maior parte da furação de oficina. Aço rápido HSS-G totalmente retificado, ângulo de ponta de 118° e desbaste transversal na ponta.O desbaste transversal é o detalhe que muda o dia a dia: a broca centra sozinha, sem caminhar na peça, e pede menos força de avanço. Em furadeira de coluna isso significa furo no lugar certo; em furadeira de mão, significa menos broca quebrada.A faixa vai de 1,0 a 16,0 mm, com passo de 0,1 mm na parte baixa da escala. Para furar inox, aço liga ou aço de alta resistência, a linha certa é a INOX com cobalto — essa aqui vai sofrer.

Ver detalhes →
Broca Helicoidal PFERD DIN 338 INOX — HSS-E Co5, Métrica — Hebron Ferramentas
PFERD

Broca Helicoidal PFERD DIN 338 INOX — HSS-E Co5, Métrica

Esta é a broca para quando a STEEL não dá conta. O aço rápido leva cobalto (HSS-E Co5, M35), o que segundo a PFERD dá resistência à temperatura muito boa — e temperatura é exatamente o que mata broca em inox.A ponta tem 135°, não 118°. Ângulo mais aberto quer dizer gume mais curto e mais robusto, que ataca a peça sem patinar. Furar inox com broca de 118° costuma terminar em encruamento: a broca esfrega, a superfície endurece, e aí não entra mais.Vale para inox, aço liga e aço de alta resistência, e também encara titânio e ligas de níquel. Em aço carbono comum ela funciona, mas é gastar cobalto à toa.

Ver detalhes →
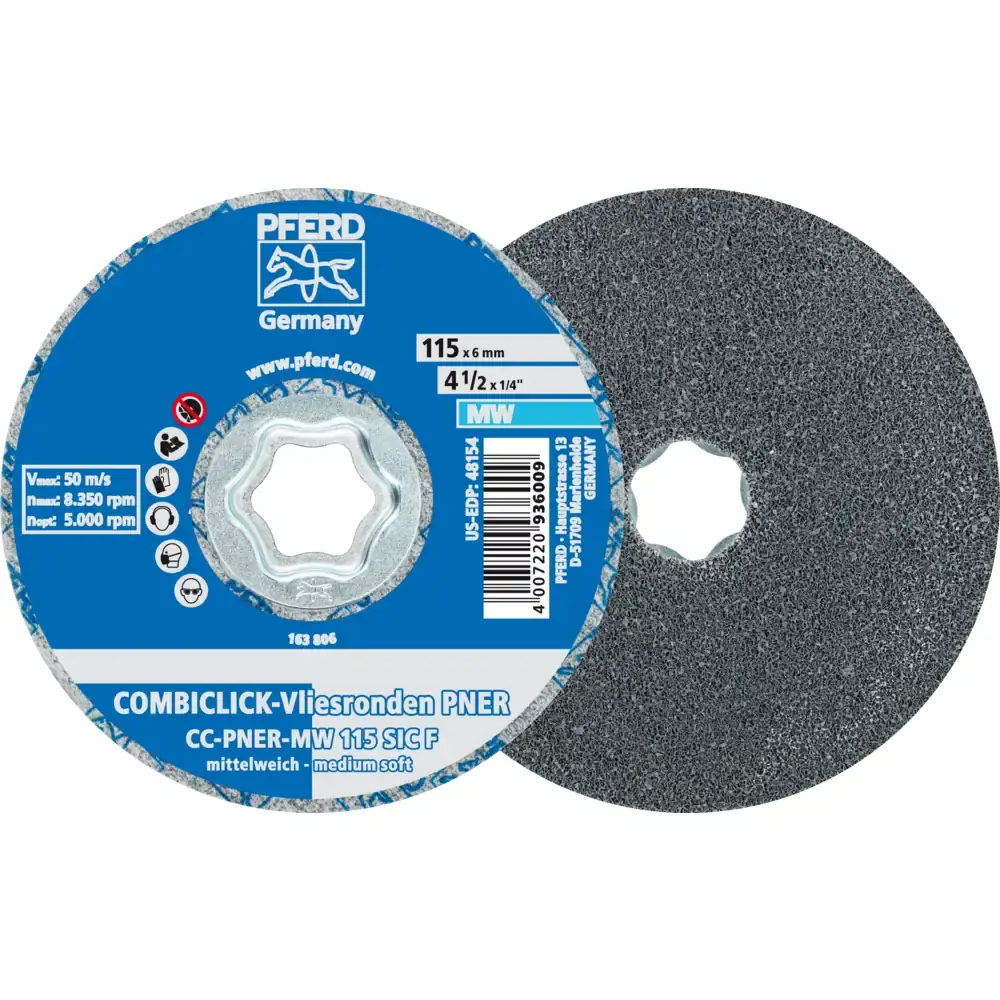
Broca Helicoidal PFERD DIN 338 STEEL — HSS-G, Polegadas — Hebron Ferramentas
PFERD

Broca Helicoidal PFERD DIN 338 STEEL — HSS-G, Polegadas

Mesma broca da linha STEEL, na escala fracionária. De 1/64" a 3/4".Quem trabalha com máquina importada, implemento agrícola ou desenho em polegada conhece o problema: converter a medida e furar com a bitola métrica mais próxima resolve mal. Em furo de passagem até passa; em furo que vai receber rosca UNC ou UNF, não passa.A faixa cobre as bitolas de pré-furo das roscas em polegada mais usadas na manutenção.

Ver detalhes →
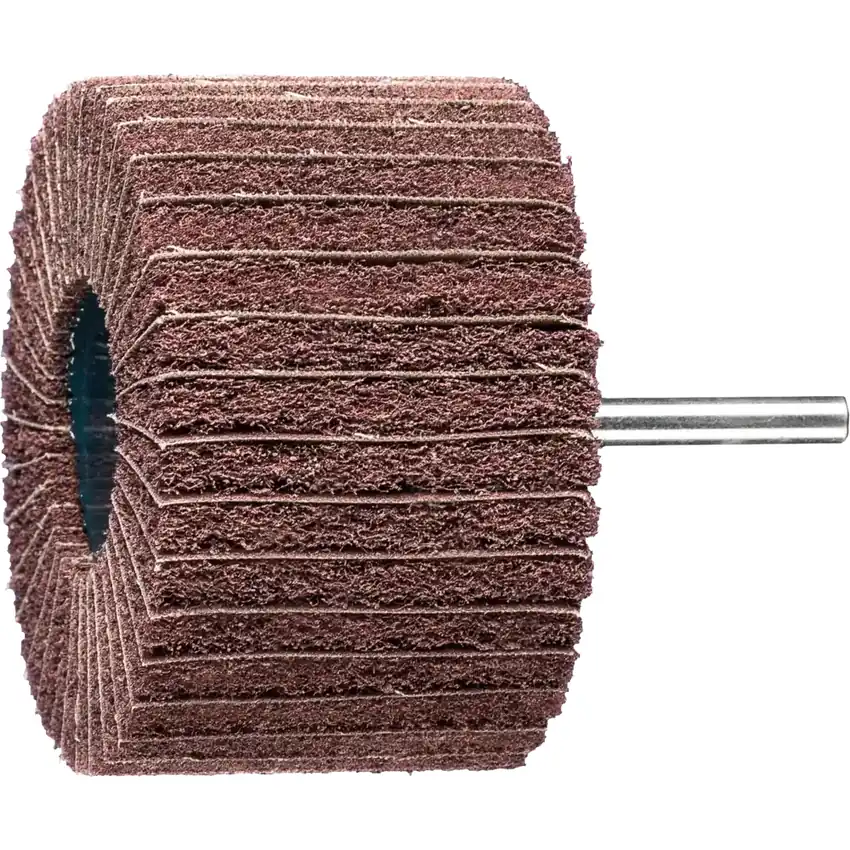
Broca Helicoidal Longa PFERD DIN 340 STEEL — HSS-G — Hebron Ferramentas
PFERD

Broca Helicoidal Longa PFERD DIN 340 STEEL — HSS-G

A DIN 340 é a série longa. Mesmo aço e mesma ponta da DIN 338, com haste e hélice esticadas para alcançar o que a broca padrão não alcança.Serve para furo profundo e, principalmente, para furo em lugar afundado — dentro de uma caixa, entre duas nervuras, no fundo de um rebaixo. Nessas situações o problema não é a profundidade do furo, é a mandril não chegar.Broca longa flexiona mais. Entre com furo de centro ou use uma DIN 1897 para iniciar, e só depois aprofunde.

Ver detalhes →
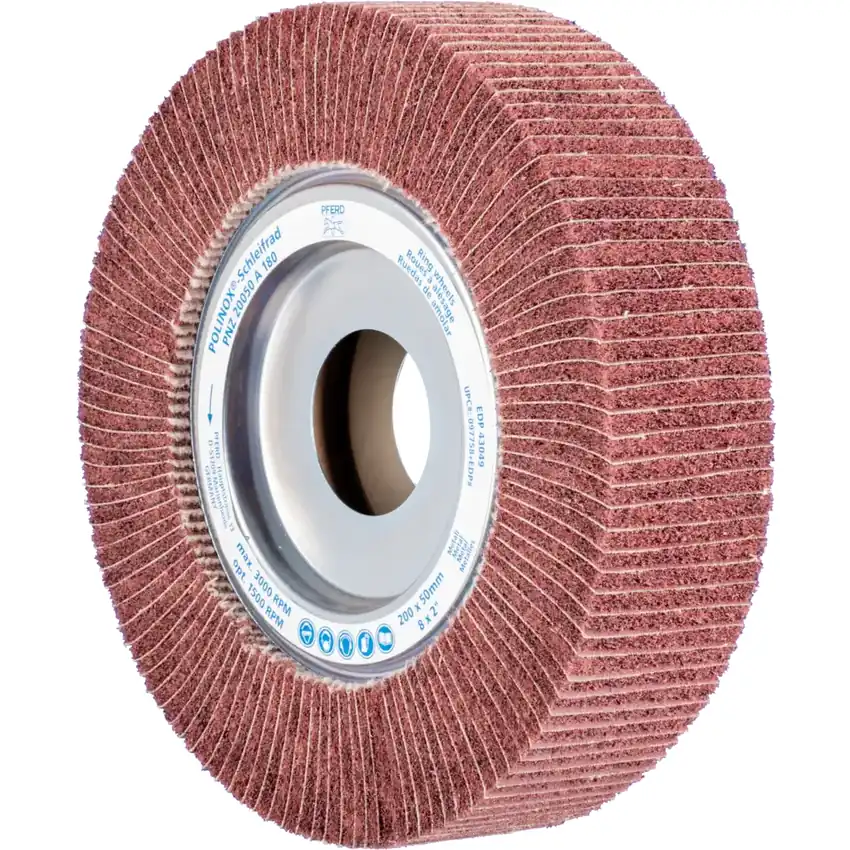
Broca Helicoidal Longa PFERD DIN 340 INOX — HSS-E Co5 — Hebron Ferramentas
PFERD

Broca Helicoidal Longa PFERD DIN 340 INOX — HSS-E Co5

A série longa na liga ao cobalto. É a ferramenta para furo profundo em material que aquece.Furo profundo já é o pior cenário para temperatura: o cavaco demora a sair, fica girando dentro do canal e devolve calor para o gume. Em inox, isso vira broca azulada em poucos furos. O cobalto existe para segurar essa parte.Trabalhe com saída de cavaco: recue a broca periodicamente em vez de empurrar direto.

Ver detalhes →
Broca Helicoidal Extra-Curta PFERD DIN 1897 STEEL — HSS-G — Hebron Ferramentas
PFERD

Broca Helicoidal Extra-Curta PFERD DIN 1897 STEEL — HSS-G

A DIN 1897 é a série extra-curta, e o motivo de existir é rigidez.Broca curta flexiona menos, então ela não foge do lugar na entrada e abre furo mais redondo. É a escolha para chapa fina, onde a broca comum costuma caminhar antes de morder, e para furo que precisa sair na posição.Muita gente usa como broca-piloto: inicia com a extra-curta, que marca o lugar certo, e termina com a DIN 338 ou a DIN 340.

Ver detalhes →
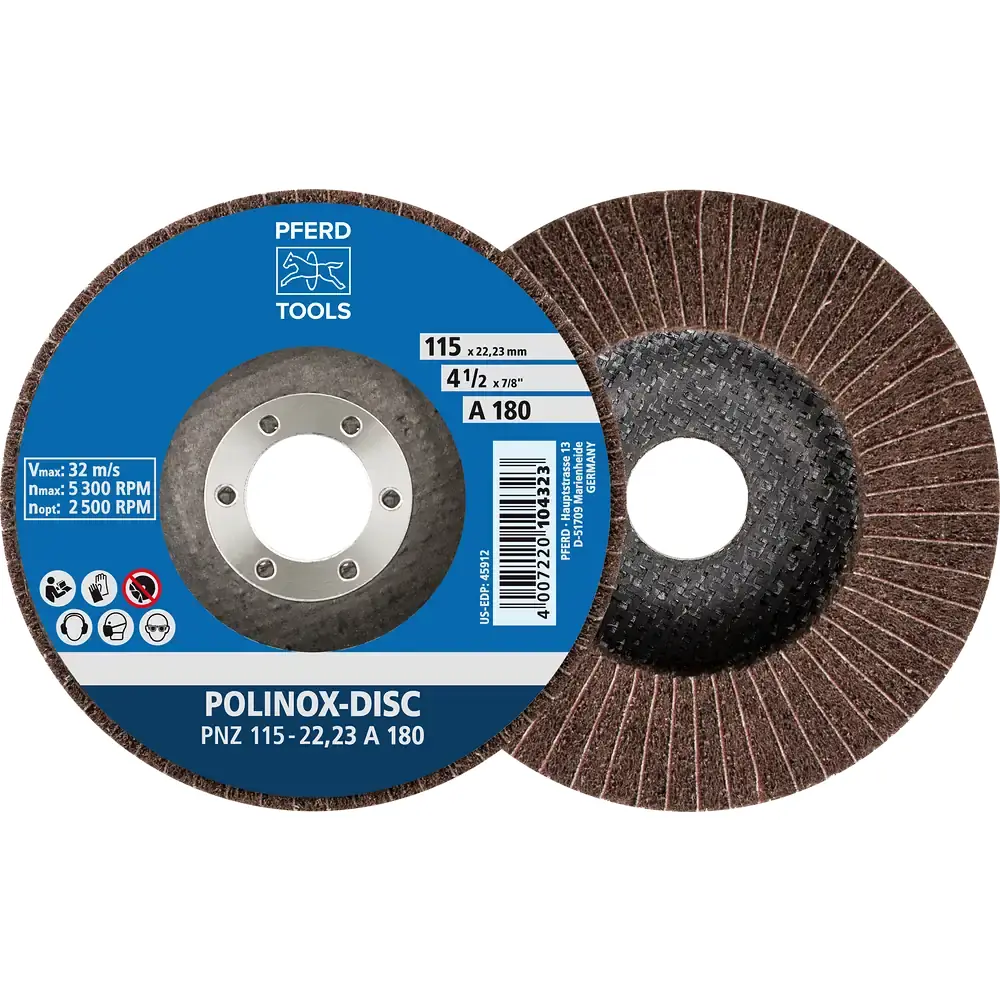
Imagem em breve
PFERD

Jogos de Brocas PFERD DIN 338 em Estojo — STEEL e INOX

São doze jogos, cobrindo as duas ligas e as duas escalas.Na métrica, os conjuntos vão de 6 a 25 peças, com faixas de 1 a 10 mm e de 1 a 13 mm. Na escala em polegadas, são de 21 e 29 peças, cobrindo de 1/16" a 3/8" e de 1/16" a 1/2".Jogo resolve dois problemas de uma vez: a bitola que falta na hora e o tempo perdido procurando broca solta na gaveta. Para consumo contínuo de uma bitola específica, a compra avulsa continua saindo melhor.

Ver detalhes →
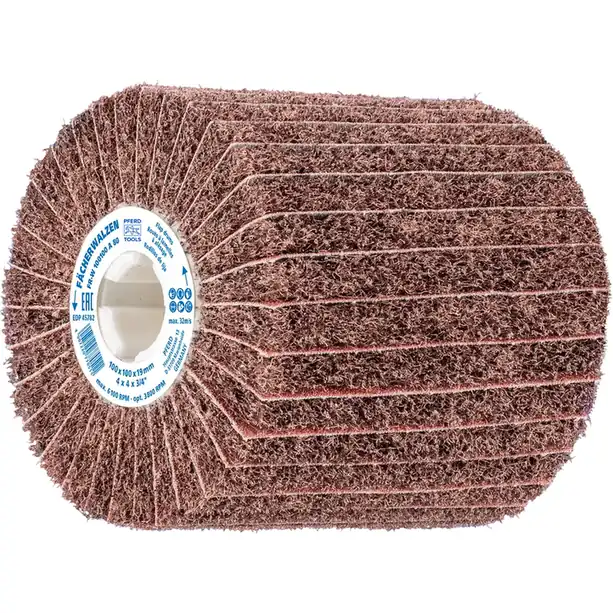
Imagem em breve
PFERD

Broca de Centro PFERD DIN 333 Forma A — HSS-G

Broca de centro serve para duas coisas, e as duas economizam tempo.A primeira é abrir o ponto onde a broca grande vai entrar. Broca helicoidal de diâmetro maior tende a caminhar na superfície antes de morder; com o centro aberto, ela entra reta e no lugar. A segunda é preparar o furo de centro para torneamento entre pontas.A forma A é a sem chanfro de proteção — a mais comum em peça que não vai ficar manipulada depois.

Ver detalhes →
Broca Escalonada PFERD STB — HSS — Hebron Ferramentas
PFERD

Broca Escalonada PFERD STB — HSS

Uma broca escalonada substitui a gaveta inteira quando o assunto é chapa fina. Cada degrau é um diâmetro, então uma ferramenta cobre toda a faixa.O ganho real não é só não trocar de broca. O degrau seguinte chanfra a borda do furo que o degrau anterior abriu — fura e rebarba na mesma descida. Em painel elétrico, calha e funilaria, isso elimina uma operação inteira.São cinco modelos, de 4 a 39 mm, com 6 a 10 degraus. Vale para chapa fina: em material espesso o degrau não vence a espessura.

Ver detalhes →
Broca Escalonada PFERD STB HICOAT HC-FEP — HSS Revestida — Hebron Ferramentas
PFERD

Broca Escalonada PFERD STB HICOAT HC-FEP — HSS Revestida

Mesma geometria da STB em HSS, com o revestimento HICOAT HC-FEP por cima.O revestimento muda a conta quando o uso é intenso ou o material é mais abrasivo. Em quem fura chapa o dia inteiro, o degrau mais usado é o primeiro a arredondar — e é esse desgaste que o revestimento segura.Se o uso é ocasional, a versão sem revestimento resolve e custa menos. Se é produção, a HICOAT se paga em troca evitada.

Ver detalhes →
Escareador Cônico PFERD KES DIN 335 C 90° — HSS-E Co5 — Hebron Ferramentas
PFERD

Escareador Cônico PFERD KES DIN 335 C 90° — HSS-E Co5

O escareador de 90° faz duas coisas que no chão de fábrica viram uma só: tira a rebarba do furo e abre o alojamento do parafuso de cabeça escareada.A forma C da DIN 335 é a de haste cilíndrica, que prende em qualquer mandril — furadeira de bancada, de coluna ou parafusadeira. Os 90° são o ângulo da cabeça escareada métrica padrão, então o parafuso assenta rente à superfície.A liga leva cobalto, o que amplia o uso para inox e aço de alta resistência, onde escareador comum arredonda rápido.

Ver detalhes →
Broca de Metal Duro PFERD SCD Universal U — 3xD, 5xD e 8xD — Hebron Ferramentas
PFERD

Broca de Metal Duro PFERD SCD Universal U — 3xD, 5xD e 8xD

Esta é a broca de produção, não a de bancada. Metal duro inteiriço, para furar em CNC com avanço alto e repetir o furo milhares de vezes dentro de tolerância.A faixa vai de 3,0 a 16,0 mm, com passo fino, em três classes de profundidade: 3xD, 5xD e 8xD — ou seja, até três, cinco ou oito vezes o diâmetro. Escolher a classe certa importa: broca 8xD num furo raso é dinheiro parado, e broca 3xD num furo fundo não sai.Metal duro não perdoa máquina mole nem fixação ruim. Em furadeira de coluna com folga, a aresta lasca antes de cortar — ali o HSS continua sendo a escolha certa.

Ver detalhes →
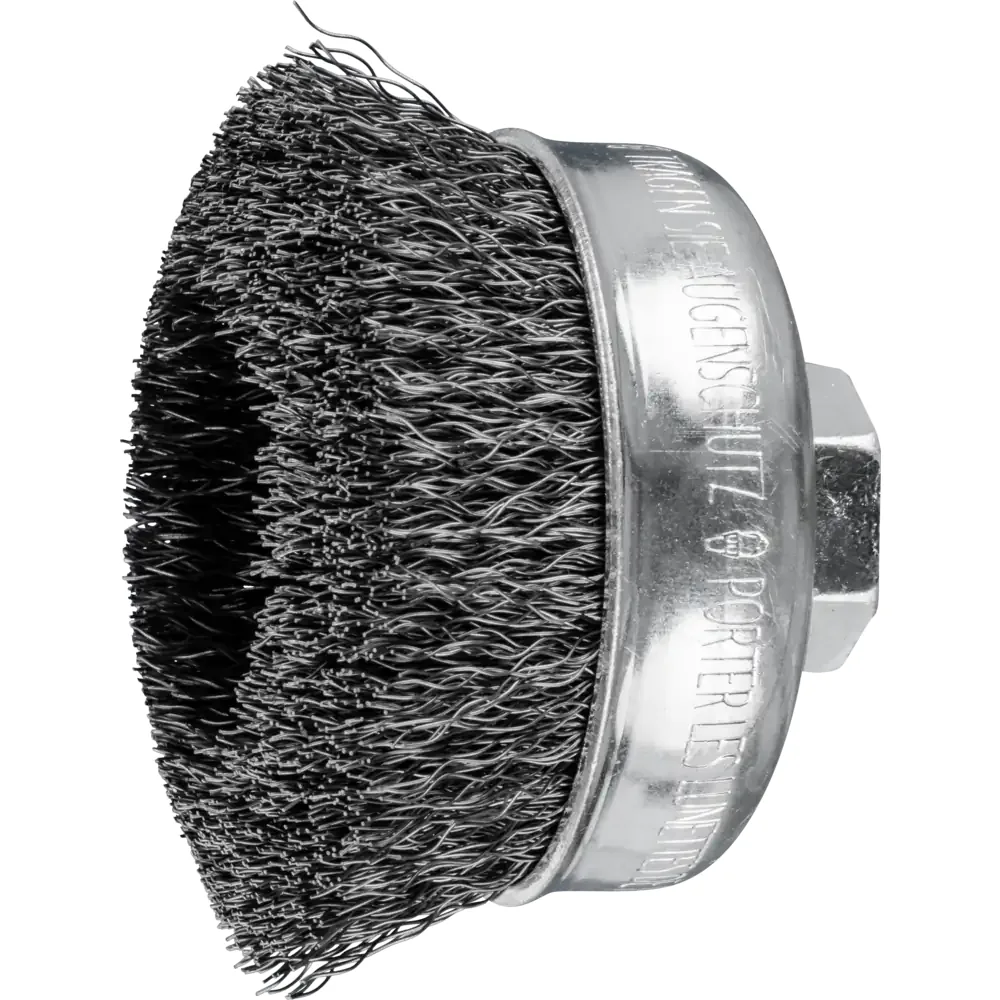
Imagem em breve
PFERD

Fresa de Topo PFERD UC2 — Metal Duro, 2 Cortes, Topo Reto

Dois cortes é a escolha de quem precisa de espaço para o cavaco sair.Quanto menos arestas, maior o canal entre elas. Em rasgo fechado, canal profundo e material que faz cavaco longo — alumínio à frente de todos — fresa de muitos cortes entope e quebra. A de dois não entope.O topo é reto, de 90°, então ela mergulha e abre rasgo de fundo plano. A faixa cobre de 4,0 a 16,0 mm na métrica e de 1/8" a 1/2" na escala em polegadas.

Ver detalhes →
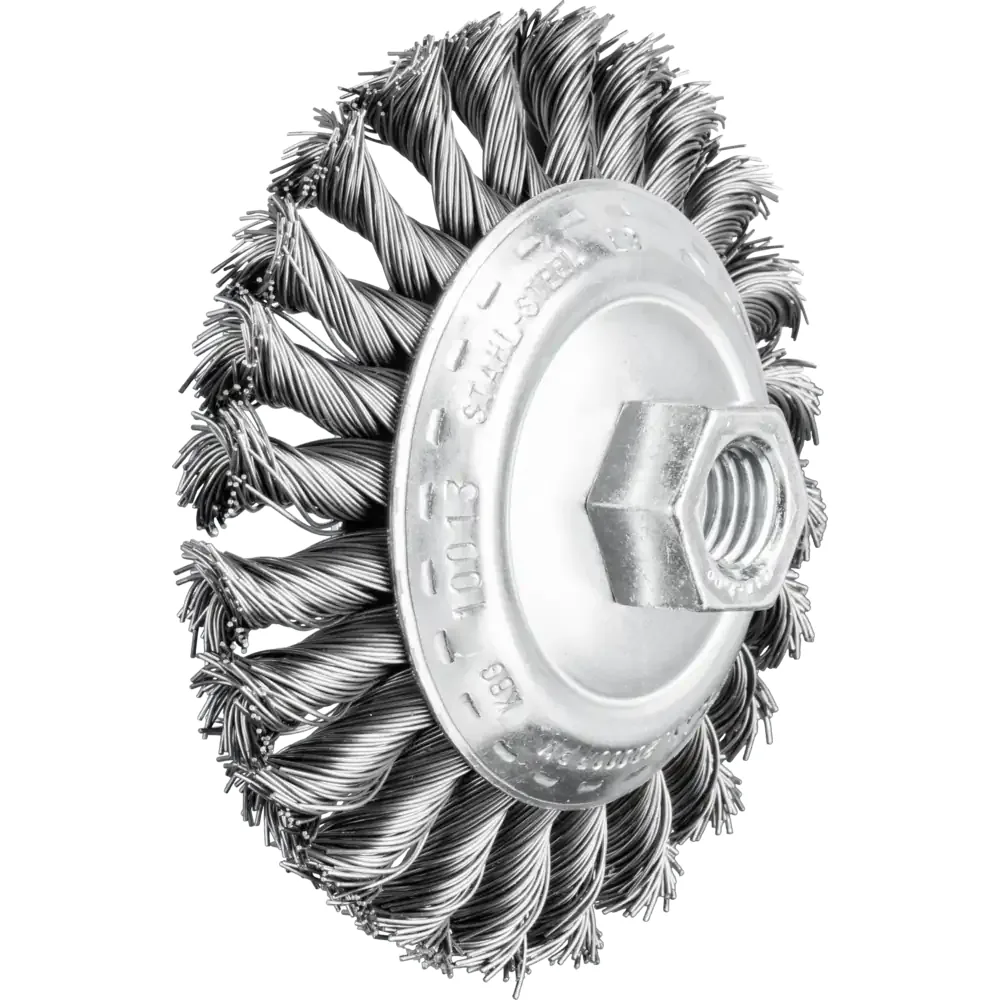
Imagem em breve
PFERD

Fresa de Topo PFERD UC3 — Metal Duro, 3 Cortes, Chanfro 45°

Três cortes é o meio-termo que resolve a maior parte dos casos.Comparada à de dois, ela aceita avanço maior, porque tem uma aresta a mais trabalhando. Comparada à de quatro, ainda tem canal suficiente para o cavaco sair em corte mais profundo. É a fresa que se vira bem quando a peça exige um pouco de cada coisa.O chanfro de 45° na quina protege o ponto que mais lasca. Quina viva é a primeira a quebrar quando a máquina vibra ou a peça tem casca de fundição.

Ver detalhes →
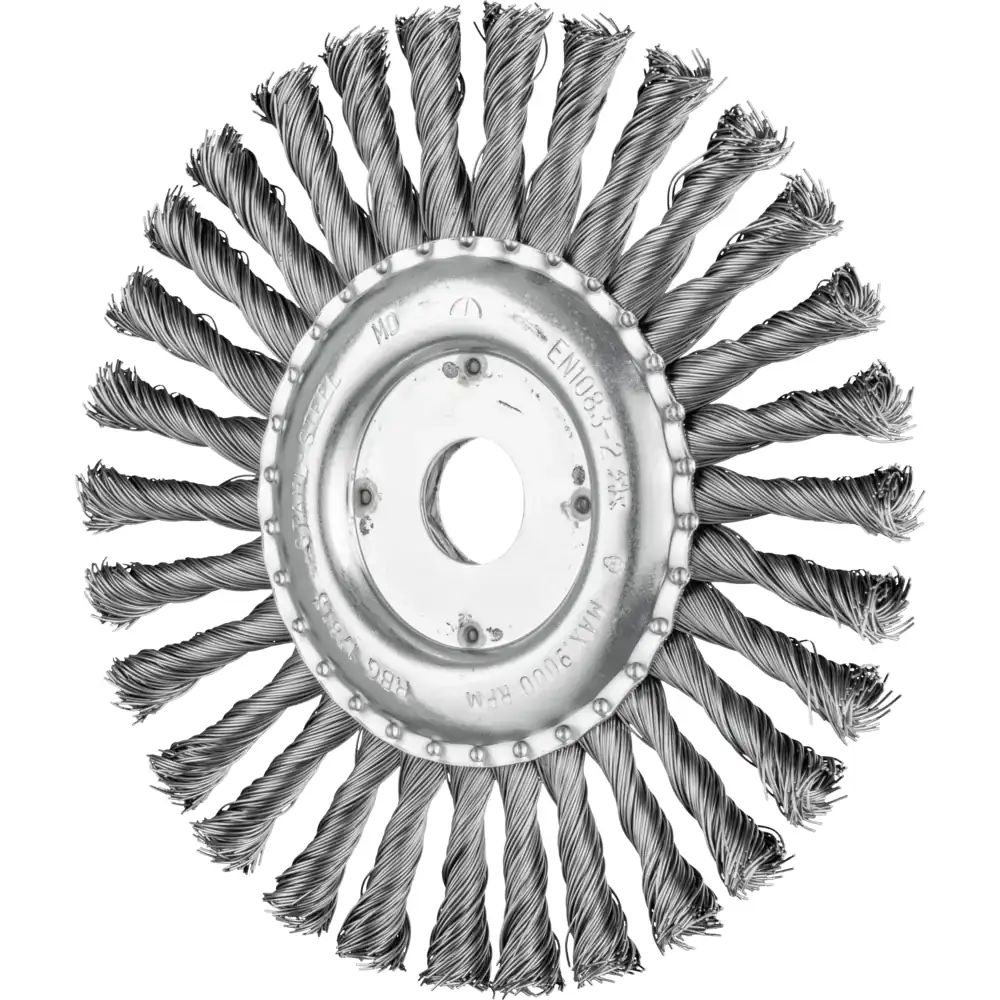
Imagem em breve
PFERD

Fresa de Topo PFERD UC4 — Metal Duro, 4 Cortes, Chanfro e Raio

A UC4 é a fresa mais versátil da linha universal e a que mais sai. Quatro arestas, revestimento TiAlN, do desbaste ao acabamento. A PFERD indica a linha para os materiais mais importantes, incluindo aço temperado até cerca de 38 HRC.Ela vem em duas geometrias de quina. A chanfrada em 45° é a de uso geral. A com raio serve para perfil de forma livre e para cantos que precisam de concordância — e tem a vantagem estrutural de não ter ponto de concentração de tensão na quina.Duas hastes: HA é a cilíndrica lisa e HB é a Weldon da DIN 6535, com superfície plana lateral para o parafuso de fixação. HB não escorrega no desbaste pesado; HA permite ajustar a profundidade livremente na pinça.

Ver detalhes →
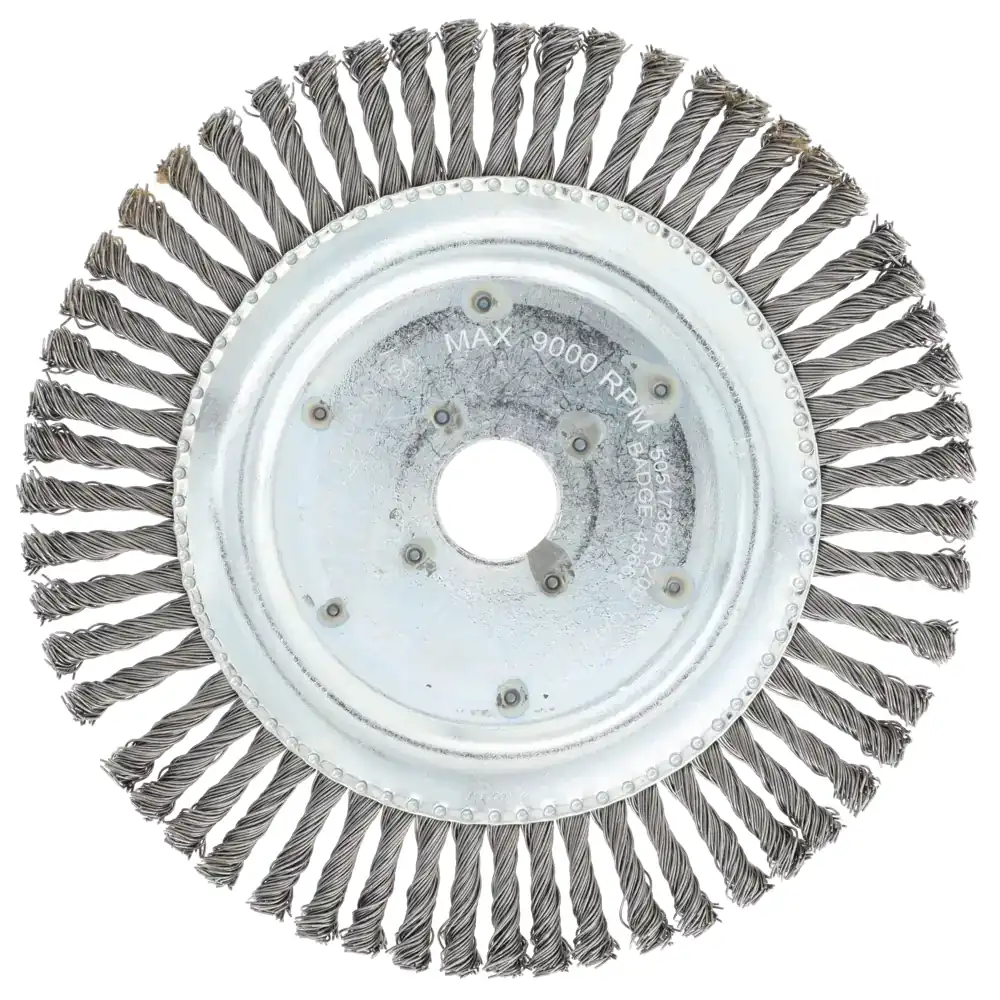
Imagem em breve
PFERD

Fresa de Topo PFERD UCR4 — Metal Duro, 4 Cortes, Alta Remoção

A UCR4 é a versão da linha universal voltada para arrancar material.Desbaste pesado é um problema de potência e de calor: a ferramenta precisa aguentar profundidade grande sem fletir e sem cozinhar a aresta. O revestimento AP40 e a geometria de chanfro para remoção existem para esse regime.Faixa de 6,0 a 20,0 mm. Para a passada de acabamento depois do desbaste, troque pela UC4 com raio ou pela UB de raio completo.

Ver detalhes →
Fresa de Topo PFERD UCD5 — Metal Duro, Quebra-Cavaco, 2xD a 5xD — Hebron Ferramentas
PFERD

Fresa de Topo PFERD UCD5 — Metal Duro, Quebra-Cavaco, 2xD a 5xD

A UCD5 é a UC5 com perfil quebra-cavaco e em quatro comprimentos de corte.O perfil ondulado nas arestas quebra o cavaco em pedaços curtos em vez de deixar sair em fita. Em cavidade profunda, isso é a diferença entre a peça sair pronta e o cavaco enrolar na ferramenta, riscar a parede e quebrar a fresa.Os quatro comprimentos — 2xD, 3xD, 4xD e 5xD — cobrem da cavidade rasa à profunda. Use sempre o mais curto que alcança o fundo: fresa longa demais vibra e marca a parede.

Ver detalhes →
Imagem em breve
PFERD

Fresa de Topo PFERD UC6 e UC8 — Metal Duro, 6 e 8 Cortes

Seis e oito arestas são ferramentas de acabamento lateral, não de desbaste.Com tantas arestas, o canal de cavaco quase some. Em compensação, a passada lateral rasa fica muito mais fina: mais dentes passando no mesmo ponto deixam a parede com acabamento que fresa de quatro cortes não alcança.Use com profundidade radial pequena. Quem tenta desbastar com fresa de oito cortes entope e quebra no primeiro rasgo.

Ver detalhes →
Fresa Cônica PFERD UD — Metal Duro, Chanfro de 60° e 90° — Hebron Ferramentas
PFERD

Fresa Cônica PFERD UD — Metal Duro, Chanfro de 60° e 90°

Fresa cônica é a ferramenta de chanfrar na máquina, em vez de rebarbar na bancada.Dois ângulos: 60° e 90°. O de 90° é o de chanfro padrão e de alojamento de parafuso escareado; o de 60° entra em canto fechado e faz chanfro mais suave.A vantagem está no fluxo: se a peça já está presa no centro de usinagem, chanfrar ali mesmo custa segundos e sai igual em todas. Rebarbar depois, peça por peça, custa um posto de trabalho inteiro.

Ver detalhes →
Imagem em breve
PFERD

Fresa de Topo Esférico PFERD UB — Metal Duro, Raio Completo

Raio completo é a fresa de superfície curva. A ponta é uma semiesfera, então ela copia perfil em três dimensões sem deixar degrau entre passadas.É a ferramenta de molde e matriz. Cavidade de molde de injeção, matriz de estampo, superfície de forma livre: tudo isso se faz com esférica, passada após passada, com incremento pequeno.As versões longa e extra-longa existem porque cavidade de molde é funda e o mandril não pode encostar na peça. Comprimento, porém, custa rigidez: use o mais curto que alcança.

Ver detalhes →
Fresa de Topo PFERD HC4M Performance Stainless — Metal Duro, 4 Cortes — Hebron Ferramentas
PFERD

Fresa de Topo PFERD HC4M Performance Stainless — Metal Duro, 4 Cortes

A HC4M é a linha dedicada ao inox, e é a maior família de fresas da tabela: 70 referências, de 1,0 a 25,0 mm.Inox é difícil por dois motivos que se alimentam. Ele conduz mal o calor, então a temperatura fica concentrada na aresta; e encrua sob pressão, então ferramenta que esfrega deixa a superfície mais dura do que estava. Ferramenta universal sofre nos dois.A linha vem com raio ou chanfrada, em hastes HA e HB, nos comprimentos longo e padrão. Os revestimentos TI40 e HP40 cobrem as duas geometrias.

Ver detalhes →
Imagem em breve
PFERD

Fresa de Topo PFERD HCD5M Stainless — Quebra-Cavaco, 2xD a 5xD

A HCD5M junta as duas coisas mais difíceis de usinar juntas: inox e cavidade profunda.Inox faz cavaco longo e resistente, que não quebra sozinho. Numa cavidade funda esse cavaco não tem saída, enrola na ferramenta e volta a ser cortado — e cavaco recortado destrói aresta em segundos. O perfil quebra-cavaco corta o problema na origem.Quatro comprimentos, de 2xD a 5xD, de 6,0 a 25,0 mm.

Ver detalhes →
Fresa de Topo PFERD HC3N Performance Aluminium — Metal Duro, 3 Cortes — Hebron Ferramentas
PFERD

Fresa de Topo PFERD HC3N Performance Aluminium — Metal Duro, 3 Cortes

Alumínio parece fácil e não é. O problema não é dureza, é aderência: o material cola na aresta, forma gume postiço e a partir daí a fresa deixa de cortar e passa a arrastar.A linha HC3N tem três cortes — canal grande, porque alumínio faz muito cavaco e faz rápido — e o revestimento UC40, escolhido para reduzir essa aderência.A família cobre versões com raio, com chanfro, extra-longa e acima de 4xD, de 3,0 a 20,0 mm. Para alumínio em volume, é a diferença entre acabamento espelhado e peça arrastada.

Ver detalhes →